


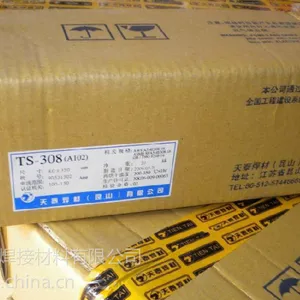
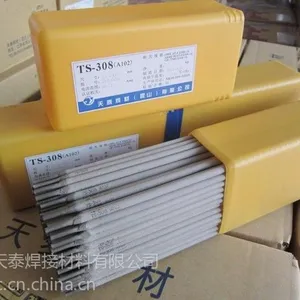

| 加工定制:否 | 品牌:天泰 | 型号:E320-16 |
| 材质:不锈钢 | 焊芯直径(mm):2.0/2.5/3.2/4.0/5.0 | 产地:济南 |
| 工作温度(℃):250-300 | 焊接电流(A):70-130 | 电流幅度:70-130A |
| 直径(mm):2.0/2.5/3.2/4.0/5.0 | 硬度HRC:20 | 类型:不锈钢焊条 |
| 药皮性质:酸性焊条 | 适用范围:用于硫酸、硝酸、磷酸和氧化性酸腐蚀介质中Carpenter20Cb镍合金的焊接等。 | 长度(mm):300/350 |
A902符合 GB E320-16 相当 AWS E320-16
说明:A902是钛钙型药皮的不锈钢焊条,交直流两用。具有优异的耐腐蚀性和较强的抗氧化能力。在化工、石油和制氢等制造、安装工程中广泛应用,还可作异种钢焊接材料。
用途: 用于硫酸、硝酸、磷酸和氧化性酸腐蚀介质中Carpenter20Cb镍合金的焊接等。
熔敷金属化学成分(%)
化学成分 | C | Mn | Si | S | P | Cu | Ni | Mo | Cr | Nb |
***值 | ≤0.07 | 0.5~2.5 | ≤0.60 | ≤0.030 | ≤0.040 | 3.0~4.0 | 32.0~36.0 | 2.00~3.00 | 19.0~21.0 | 8×C~1.0 |
熔敷金属力学性能
试验项目 | Rm(MPa) | A(%) |
***值 | ≥550 | ≥30 |
参考电流 (AC、DC+)
焊条直径(mm) | φ2.0 | φ2.5 | φ3.2 | φ4.0 | φ5.0 |
焊接电流(A) | 40~80 | 50~100 | 70~130 | 100~160 | 140~200 |
注意事项:
1.焊前焊条须经200-250℃烘焙1h。
2.尽可能采用直流电源,电流不宜过大。
铬镍不锈钢焊条使用说明: 执行GB/T983-1995标准
铬镍奥氏体不锈钢焊条具有良好的耐蚀性和抗氧化性,广泛应用于化工、石油、化肥、食品机械、医疗器械等设备的制造。铬镍不锈钢在焊接时,受到重复加热会析出碳化物,从而会降低耐腐蚀和力学性能,所以应根据设备工作条件(工作温度及介质种类等)选择焊条。
一般焊条选用应与母材成分相同或相近,主要按介质和工作温度来选择焊条。
1、工作温度在300℃以上,有较强腐蚀性介质,需选用含Ti或Nb稳定性元素或超低碳不锈钢焊条;对含有稀硫酸或盐酸的介质,常选用含Mo和Cu的不锈钢焊条。
2、在常温下工作,且腐蚀性弱,可采用不含Ti或Nb的不锈钢焊条。
3、熔敷金属的含碳量对不锈钢的抗腐蚀性能有很大的影响,一般选用含碳量不高于母材的不锈钢焊条或选用超低碳不锈钢焊条。
不锈钢焊接注意事项
铬不锈钢的焊接性差,马氏体铬不锈钢焊接时有脆硬倾向,铁素体铬不锈钢在焊接高温作用下的晶粒容易长大,这些都使焊缝有较高的脆性。铬镍不锈钢虽然焊接性较好,但是焊接电流大易出现焊接接头晶间腐蚀、焊缝的热裂纹、焊接应力和变形增大的问题。
1、不锈钢焊条通常有钛钙型和低氢型两种。焊接电流尽可能采用直流电源,有利于克服焊条发红和熔深浅。钛钙型药皮的焊条不适合做全位置焊接,只适宜平焊和平角焊;低氢型药皮的焊条可做全位置焊接。
2、不锈钢焊条在使用时应保持干燥。为防止产生裂纹、凹坑、气孔等缺陷,钛钙型药皮焊前经150-250℃烘干1h,低氢型药皮焊前经200-300℃烘干1h。不能多次重复烘干,否则药皮易脱落。
3、焊口清理干净,同时防止焊条沾上油及其它脏物,以免增加焊缝含碳量并影响焊接质量。
4、为防止加热而产生晶间腐蚀,焊接电流不宜过大,一般应比碳钢焊条低20%左右,电弧不要过长,层间快冷,以窄道焊为宜。
5、引弧时注意,不能在非焊接部位引弧,选用与焊件相同材料的引弧板来引弧。
6、应尽量采用短弧焊接,弧长一般2-3mm,电弧过长易产生热裂纹。
7、运条:应采用短弧快速焊,一般不允许横向摆动,其目的是减少热量和热影响区宽度,提高焊缝抗晶间腐蚀能力和减少热裂纹的倾向。
8、异种钢的焊接应慎重选用焊条,防止焊条选用不当出现热裂纹或高温热处理后引起σ相析出,使金属脆化。参照不锈钢与异种钢的焊条选择标准进行选用,并采取适当焊接工艺。


公司目前主要产品有碳钢、低合金钢、不锈钢、铸铁、硬面堆焊、镍基等系列的各种电焊条;碳钢、低合金钢、不锈钢、硬面堆焊等系列的各种药芯焊丝;各种氩弧焊丝;各种气体保护实芯焊丝;埋弧焊丝、焊剂以及各种焊接用化学品系列等 公司从原材料采购、生产制造、产品包装、产品运输和售后服务等环节严格控制质量,确保客户能获得高质量的产品和服务。 公司始终把新产品研发放在首位,通过技术***和产品差异化战略来获取竞争优势。公司注重从国外引进材料科学博士和国内招聘***的专门人才,加强研发人才的开发和培训,旨在建立起一支世界***的焊接材料研发团队,为公司的可持续发展提供强有力的技术支持和保障。
点击查看>| 企业类型 | 私营有限责任公司 | 注册资本 | 10万人民币 | ||
| 公司注册地址 | 济南市天桥区前黄屯4号 | 统一社会信用代码 | 370105200080049 | ||
| 登记机关 | 济南市工商行政管理局天桥分局 | 法定代表人 | 王炳立 | ||
| 公司成立日期 | 2013-03-06 | 经营范围 | 焊材进出口业务 | ||
-
¥200.00
-
¥200.00
-
¥200.00
-
¥200.00
-
¥200.00
-
¥200.00
-
¥200.00
-
¥200.00
-
身份验证
- 营业执照已上传
- 邮箱已验证
- 手机已验证
-
经营模式
生产加工
-
注册资本
10万人民币
-
企业类型
私营有限责任公司
-
公司地址
山东 济南 济南市天桥区前黄屯4号
-
¥200.00
-
¥200.00
-
¥200.00
-
¥200.00
