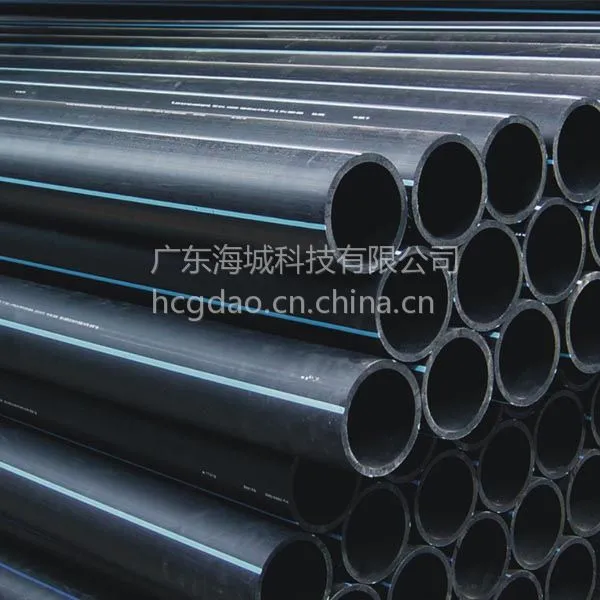
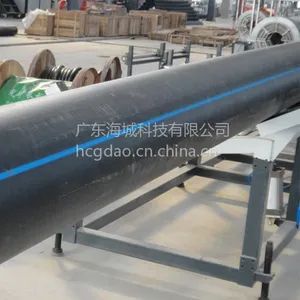
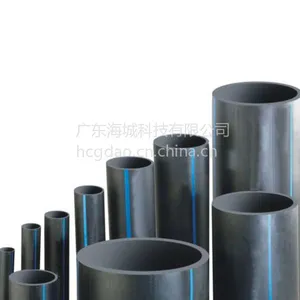

| 材质:PE | 产地/厂家:广东海诚 | 品名:钢塑管 |
| 仓库:广东 | 规格:Φ1200*SN8 | 计重方式:过磅 |
高密度聚乙烯(HDPE)给水管生产工艺流程简述
给水用高密度聚乙烯(HDPE)管材(以下简称PE给水管)是以高密度聚乙烯(HDPE)树脂为主要原料,加以生产及产品最终用途所必需的助剂,经配方混合和挤出成型的产品。
本生产工艺规定了降湿干燥、挤出、共挤挤出、模口定径、真空
降湿干燥:将管材专用料和色母严格按照配方配制,放入烘干搅拌机烘干4小时并搅拌均匀。
1.1按配方卡数量,将树脂和配方料倒入搅拌机内,倒树脂之前,应将树脂包装袋外面的杂物去掉。
1.2开启搅拌机,将树脂和配方料混合均匀烘干。混合均匀后的物料放入贮料箱内,然后通过真空输送器将贮料箱内的物料输送至各挤出机恒温干燥箱内
挤出(色条挤出):定径、喷淋冷却、切割等工艺要求,以确保在生产过程中的产品质量具体工艺流程如下:
2.1管材挤出温度参照如下工艺温度:
a.下料段温度控制在170--190℃范围内;
b.料筒温度控制在200--230℃范围内;
c.口模温度控制在200--230℃范围内;
d.停机后重新升温开机,为一段加热;将各区温度设置在工艺温度范围,满值后稳定60min。
2.2螺杆
a.螺杆转速应匹配生产速度,满足管材的尺寸要求。
b.料筒应不定时予以清洗。
c.开机时挤出机转速应设置为零启动,主机加速过程中应缓慢提速,密切注意管胚和主机转速的变化,确保管胚稳定。
3.3 模头、口模及芯模尺寸
a.严格按照生产实际选择模具。
b.模头生产时不允许漏料。
共挤挤出:主机挤出和色条挤出物料经过口模后形成有四条蓝色色带均匀分布在管胚四周。
模口定径:管胚从模口出来后经过定径套冷却确定给水管的外径大小。
真空定径:
5.1真空定径设备中心必须与挤出机中心线一致;
5.2供水管管坯从模头挤出,经由定径套进入真空箱,管材的外径,壁厚,表面质量初步定型。所以定径套一定要保持水路畅通,无堵塞,表面无损伤、杂物。不漏气。
在线测厚:管材经过真空定径后,可以进行在线测厚。用超声波仪测试管材的壁厚通过调整挤出机螺杆转速调整壁厚和调整挤出机模口调整壁厚偏差。
喷淋冷却:HDPE给水管管坯从熔融状态转为固态,需要释放出大量的热,因此冷却效果的好坏直接关系到生产效率的高低和产品性能的好坏。根据成型调节水量大小,确保成型稳定、冷却充分。
打印标记:严格按照***生产计划单的要求打印管材标识,标识必须清晰、完整。
切割:开机前应检查切割机牵引机是否正常,根据管材要求调整牵引,切割机,***管材前后高度一致,切割机能够切割平整。
检验:
10.1严格按照***对各种规格管材的内外观、外径、壁厚、长度进行检查。
10.2经检验合格后贴上合格证。
封口:检验合格后的产品用封口帽把管材两端给封好。
入库:封口完毕后的管材才可以拉到仓库***位置入库,并做好记录。

广东海诚管道科技有限公司位于广东东莞三禾工业区,是一家集研发、制造、销售服务为一体的节能环保型高科技企业。公司秉承“以人为本,品质至上”的原则,坚持革新的价值观!以“海纳百川,诚至金开”为经营理念,专注于提供品质、用品信赖、高性价比及优质 服务的市政管道产品。产品有:HDPE、MPP、CPVC、PVC-M及PE塑钢等新型节能环保材料制作的市政给水管、市政排水排污管、市政电缆管等。 经过十几年的经营,公司已形成以硕士研究生、中***职称人员为骨干的专业技术人员和高素质的管理团队,全体员工以朝气蓬勃的崭新姿态去迎接新的挑战。公司引进世界***水平的全自动原料捏合系统及德国KRAUSS-MAFFEI公司出品的全自动设备,有包括注塑机、挤出机、中空成型机等。在内多台主要设备,年产量可达到15000吨以上,除了在广东省内形成较为***经销网络之外,更致力于扩展国内更大市场,通过走专业化的市场道路,在为社会作出贡献的同时,使企业自身不断壮大。 “让天蓝、地绿、水更清”不仅是我们海城人永恒的追求,更是我们为保护环境生态做出的一份庄严承诺!
点击查看>| 企业类型 | 有限责任公司 | 公司注册地址 | 广东省东莞市 | ||
| 法定代表人 | 刘柏林 | 公司成立日期 | 2009-06-18 | ||
| 营业期限 | 长期 | 经营范围 | HDPE给水管;PE/PVC排水排污管;HDPE/PVC通讯电力电缆管;中空壁缠绕管;HDPE钢丝网骨架管;碳素螺旋管;塑钢管/钢带增强缠绕管;加筋管;铸铁管;PVC-M管;PPR管/MPP管 | ||
-
¥156.00
-
¥35.00
-
面议
-
面议
-
¥680.00
-
面议
-
面议
-
面议
-
¥14.00
-
¥50.00
-
¥68.00
-
¥68.00
