

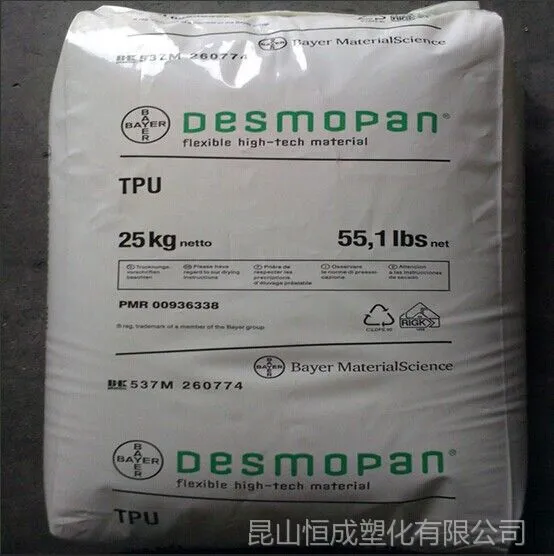

| 产地/厂家:德国拜耳 |
产品参数
| 性能项目 | 试验条件[状态] | 测试方法 | 测试数据 | 数据单位 | |
| 机械性能 | 压缩变形率 | 72h;23℃ | *** 815 | 20 | % |
| 冲击回弹 | *** 4662 | 45 | % | ||
| 耐磨性 | *** 4649 | 80 | mm3 | ||
| 300%应变的应力 | 200 mm/min | I.A.*** 527-1.-3 | 7.0 | MPa | |
| 断裂延伸率 | 200 mm/min | I.A.*** 527-1.-3 | 740 | % | |
| 极限拉伸强度 | 200 mm/min | I.A.*** 527-1.-3 | 26 | MPa | |
| 抗撕裂蔓延性 | 500 mm/min | *** 34-1 | 40 | KN/m | |
| ***应变的应力 | 200 mm/min | I.A.*** 527-1.-3 | 4.0 | MPa | |
| 邵氏D硬度 | *** 868 | 28 | |||
| 压缩变形率 | 24h;70℃ | *** 815 | 50 | % | |
| 邵氏A硬度 | *** 868 | 77 | |||
| 热性能 | 扭变储能模量 | -20℃ | *** 6721-2 | 20 | MPa |
| 扭变储能模量 | 23℃ | *** 6721-2 | 6.7 | MPa | |
| 扭变储能模量 | 70℃ | *** 6721-2 | 5.1 | MPa | |
| 其它性能 | 密度 | *** 1183 | 1140 | kg/m3 | |
产品介绍
- 产品信息
- TPU是Thermoplastic Urethane的简称,中文名称为热塑性聚氨酯弹性体,TPU是由二苯甲烷二异氰酸酯(MDI)或甲苯二异氰酸酯(TDI)等二异氰酸酯类分子和大分子多元tpu材料醇、低分子多元醇(扩链剂)共同反应聚合而成的高分子材料。它的分子结构是由二苯甲烷二异氰酸酯(MDI)或甲苯二异氰酸酯(TDI)和扩链剂反应得到的刚性嵌段以及二苯甲烷二异氰酸酯(MDI)或甲苯二异氰酸酯(TDI)等二异氰酸酯分子和大分子多元醇反应得到的柔性链段交替构成的。TPU具有***的高张力、高拉力、强韧和耐老化的特性,是一种成熟的环保材料。

粒子图片
. 高耐磨性:TPU与其它材料的Taber磨耗指数对比
(磨耗条件:CS17轮、1000g/轮、5000r/m 23℃)
材料 磨耗量(mg) 材料 磨耗量(mg)
TPU 0.5-3.5 天然橡胶 146
尼龙610 16 耐冲击PVC 160
聚酯薄膜 18 丁苯橡胶 177
尼龙11 24 增塑PVC 187
HDPE 29 丁基橡胶 205
PF 42 ABS 275
丁羟橡胶 44 CBR 280
尼龙66 49 PS 324
LDPE 70 尼龙6 366
2. 硬度范围广:通过改变TPU各反应组分的配比,可以得到不同硬度的产品,而且随着硬度的增加,其产品仍保持良好的弹性。
3. 机械强度高:TPU制品的承载能力、抗冲击性及减震性能突出。
耐寒性突出:TPU的玻璃态转变温度比较低,在零下35度仍保持良好的弹性、柔顺性和其他物理性能。
4. 加工性能好:TPU可采用常见的热塑性材料的加工方法进行加工,如注射、挤出、压延等等。同时,TPU与某些高分子材料共同加工能够得到性能互补的聚合物合金。
5. 耐油、耐水、耐霉菌。
6. 再生利用性好。
成型注意事项
TPU模塑成型工艺有多种方法:包括有注塑、吹塑、压缩成型、挤出成型等,其中以注塑最为常用。注塑的功能是将TPU加工成所要求的制件,分成预塑、注射和机出三个阶段的不连续过程。注射击机分柱塞式和螺杆式两种,推荐使用螺杆式注射机,因为它有提供均匀的速度、塑化和熔融。
1、 注射机的设计
注射机料筒衬以铜铝合金,螺杆镀铬防止磨损。螺杆长径比L/D=16~20为好,至少15;压缩比2.5/1~3.0/1。给料段长度0.5L,压缩段0.3L,计量段0.2L。应将止逆环装在靠近螺杆***的地方,防止反流并保持压力。
加工TPU宜用自流喷嘴,出口为倒锥形,喷嘴口径4mm以上,小于主流道套环入口0.68mm,喷嘴应装有可控加热带以防止材料凝固。
从经济角度考虑,注射量应为额定量的40%~80%。螺杆转速20~50r/min。
2、 模具设计
模具设计就注意以下几点:
(1)模塑TPU制件的收缩率
收缩受原料的硬度、制件的厚度、形状、成型温度和模具温度等模塑条件的影响。通常收缩率范围为0.005~0.020cm/cm。例如,100×10×2mm的长方形试片,在长度方向浇口,流动方向上收缩,硬度75A比60D大2~3倍。TPU硬度、制作厚度对收缩率的影响见图1。可见TPU硬度在78A~90A之间时,制件收缩率随厚度增加而下降;硬度在95A~74D时制件收缩率随厚度增加而略有增加。
(2)流道和冷料穴
主流道是模具中连接注射机喷嘴至分流道或型腔的一段通道,直径应向内扩大,呈2o以上的角度,以便于流道赘物脱模。分流道是多槽模中连接主流道和各个型腔的通道,在塑模上的排列应呈对称和等距分布。流道可为圆形、半圆形、长方形,直径以6~9mm为宜。流道表面必须像模腔一样抛光,以减少流动阻力,并提供较快的充模速度。
冷料穴是设在主流道末端的一个空穴,用以捕集喷嘴端部两次注射之间所产生的冷料,从而防止分流道或浇口堵塞。冷料混入型腔,制品容易产生内应力。冷料穴直径8~10mm,深度约6mm。
(3)浇口和排气口
浇口是接通主流道或分流道与型腔的通道。其截面积通常小于流道,是流道系统中最小的部分,长度宜短。浇口形状为矩形或圆形,尺寸随制品厚度增中,制品厚度4mm以下,直径1mm;厚度4~8mm,直径1.4mm;厚度8mm以上,直径为2.0~2.7mm。浇口位置一般选在制品最厚的而又不影响外观和使用的地方,与模具壁成直角,以防止缩孔,避免旋纹。
排气品是在模具中开设的一种槽形出气口,用以防止进入模具的熔料卷入气体,将型腔的气体排出模具。否则将会使制品带有气孔、熔接不良、充模不满,甚至因空气受压缩产生高温而将制品***,制件产生内应力等。排气口可设在型腔内熔料流动的尽头或在塑模分型面上,为0.15mm深、6mm宽的浇槽。
必须注意模具温度尽量控制均匀,以免制件翘曲和扭变。
用途说明
汽车部件
球型联轴节;防尘盖;踏板刹车器;门锁撞针;衬套
板簧衬套;轴承;防震部件;内外装饰件;防滑链等
机械· 工业用部件
各种齿轮;密封件;防震部件;取模针;衬套;轴承
盖类;连接器;橡胶筛;印刷胶辊等
鞋类
垒球鞋、棒球鞋、高尔夫球鞋、足球鞋鞋底及鞋前掌
女士鞋后跟;滑雪靴;安全靴等
其他
自位轮;把手;表带;手机保护套;手机壳;平板电脑保护套等
管材· 软管
高压管;医疗管;油压管;气压管;燃料管;涂敷管
输送管;消防水带等
薄膜· 板材
转动带;气垫;膜片;键盘板;复合布等
电线· 电缆
电力通信电缆;计算机配线;汽车配线;勘探电缆等
其他
各种环形管线;圆形带;V型带;同步带;防滑带等
压 延
转动带;软体槽、罐类;薄膜复合片材等
吹 塑
各种车辆用箱类;各种容器类
吹 膜
超薄、宽幅薄膜(医疗、卫生用品)
溶 液
熔接料;粘接剂;人造革、合成革、绳、铁丝、手套等涂层
库存图片
联系方式
电话:0512 81860298/13732660920
传真:0512 81860297
Q Q:41505336
旺旺:xiayanmei恒成塑化
地址:中国 江苏 昆山市 陆家镇仕泰隆J栋5号
网址:
公司介绍
-
昆山恒成塑化有限公司 创建于2010年,注册于2012年。经过的努力经营,本公司重信用、守合同、***产品质量,并以多品种经营特色和薄利多销的原则,赢得了广大客户的信任。我公司主要经营批发的POM、PP、PA66、PET、PC+ABS、PC、PMMA、ABS***消费者市场,在消费者当中享有较高的地位。同时与多家零售商和代理商建立了长期稳定的合作关系,货源稳定、质量有保障!。
我公司产品在昆山仕泰隆塑料城设有实体店销售,塑料原料原产原厂包装,质量***,买家可以完全放心,欢迎询价(*^__^*)。
售后说明
1、物流运费说明
店铺报价不含运费,运费由买家承担,拍下付款后,买家可自行安排自己熟悉的物流上门提货,也可由卖家安排物流,运费提付(货送到后运费直接付给物流即可)。根据到货地址远近,及数量的多少,则运费不同。要货数量越多,运费越便宜
2、在线下单
因塑胶行情价格波动较大,请用旺旺客服或电话直接询价确认后再拍
3、在线支付
因塑胶行情价格波动较大,请拍下后当天内付款,不然不得不关闭交易喽~请体谅~
4、退换货政策
到货后请买家仔细确认货物完好后再签收,否则如无质量问题,不退不换哦~
5、发票制度说明
本店既可以线下交易也可线上支付交易,已设置默认绑定的是公司账户支付宝,也可换绑私人卡支付宝,请拍前联系旺旺确认账户后再拍,谢谢啦~
-
 ¥21.00
-
¥31.50
-
¥10.00
-
¥18.50
-
¥23.80
-
¥25.00
-
¥26.50
-
¥31.00
-
¥14.30
-
¥28.00
-
¥30.00
-
¥28.00
