


| 加工定制:是 | 品牌:海通 | 型号:A002D,FA002 |
| 加工能力:强 | 种类:开清棉 | 锭距:16 |
| 卷绕张力:87 | 适用纱线:任何纱线 | 规格:台 |
A002D圆盘自动抓棉机适用于抓取各等级原棉,并对原棉进行初级开松。
一、产品用途
本机排列于开清棉联合机的道工序,适用于加工棉、棉型化纤和中长化纤原料,间隙下降的抓棉打手随小车回转作顺序抓取,被抓取的纤维束块通过风机抽吸经输棉管道送至下道机台作进一步加工。
二、本机特点
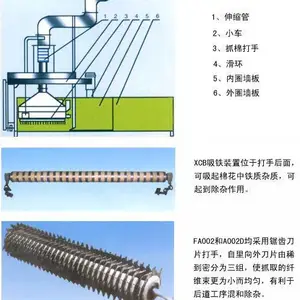
2.1 打手采用锯齿刀片,稀密式由里向外分三组,稀密式齿数逐级增加,抓棉更细更均匀。
2.2 可卸式打手刀片,更换方便,使棉纺厂成本降低;
2.3 自动化程度高,有自动停车和打手保护的作用;点动给棉关时,小车自锁不走;小车反转时,先要将打手给棉关掉;
2.4 本机器耗电少; 打手刚性好, 噪声低。
三、主要参数
3.1 产 量 :800kg/h
3.2 堆放棉包重量 :2000kg
3.3 外圈墙板直径: 4760mm
3.4 内圈墙板直径: 1300mm
3.5 小 车 机 架 长:2640mm,宽:800mm,高:1425mm
3.6 小车回转速度 :1.7,2.3rpm(可调)
3.7 抓棉打手直径: 385mm
转速: 740rpm
刀片型式: 锯齿式
抓取角 :10°
刀尖角 :60°
工作长度 :1618mm
3.8 刀片伸出肋条距离:2.5~7.5mm,可调式打手***离地面距离***为30mm。
3.9 打手位置: 1110mm
3.10 打手间歇下降距离:3-6毫米/次,可调式(面板上时间继电器调节)
3.11 打手连续上升时间 :1080mm/3′40″
3.12 全机净重: 约1600kg
3.13 电动机型号及功率: 小车回转电动机TY20-27-550W(FW12-4T2)
打手升降电机:TY20-27-370W(FW11A-4T2)
打手电动机 :FX132S2—6—3KW
四、机器结构
4.1 本机由内圈墙板、小车机架、打手机架、打手、伸缩管、外圈墙板、滑环及地轨组成。
4.2 小车机架由支架连接,内侧由中心轴支承,外侧支架下部由电机单独转动滚轮支承,滚轮沿着圆形地轨作顺时针回***行。
4.3 打手机架由四根丝杆支承,外侧两根丝杆的螺母转动,丝杆固定在打手机架上,内侧两根丝杆转动,螺母与打手机架固定,当外侧两根丝杆的螺母与内侧丝杆同步转动时,带动打手机架和打手升降运动。为防止纤维绕到丝杆上,每根丝杆都有保护套。
4.4 打手由锯齿刀片、刀片法兰盘、辊筒体、支承法兰、打手短轴等组成。本打手辊筒采用无缝钢管制成,在辊筒上焊接刀片法兰盘。锯齿刀片由马车螺栓和盖形螺母与刀片法兰盘边紧固连接。每个刀片法兰盘上的锯齿刀片的齿数,由里向外分三组,里一组为9 片,***组为12 片,第三组为15 片。更换刀片方便。
4.5 内圈墙板随小车一同回转,底盘下部设有三个滚轮,内圈墙板下端装有密封皮,以防止纤维进入。
4.6 外圈墙板固定在地面上,棉包堆放在墙板内,可避免散花、塌包现象,外圈墙板设有两个进包门,进包方向可根据使用厂家机器排列情况安装在进包方便处。
4.7 滑环部件由滚动轴承、套管、接头和小车下降行程开关以及可调式碰头等组成。安装时底座与套管必须固定,以免套管、内环随外环回转,致使电线缠绕或切断,发生事故。
4.8 本机由三只电动机,一只电机控制打手,一只控制打手升降,一只控制小车回***行。
五、机器的安装
5.1 机台的地基要求
本机地脚比较复杂,做地脚时必须严格按地脚图进行施工,由于打手转速较高,小车在地轨上运动时易产生振动,因此要求地基必须具有能承受机台荷重和缓震能力。
5.2 机器安装时注意事项:
5.2.1 内圈墙板中心和转弯口中心必须与地面中心吻合一起。
5.2.2 内外地轨必须校水平,以***小车运行平稳。
5.2.3 安装时必须将打手机架和轴校水平,并将内丝杆校垂直。
六、机器的调整
6.1 打手刀片伸出肋条的距离可以通过调节肋条垫板的厚度来达到工艺所要求的尺寸。
6.2 小车回转一周,打手下降一次,可以通过调节时间继电器延时时间来改变其下降量。
七、机器的使用、操作
7.1 开车前的准备工作:
7.1.1 开车前应检查各部分的机械、电气机构是否正常,各处的紧固件是否已拧紧,并按规定的参数进行查核。
7.1.2 检查机内是否留有装车时遗留之物件(如工具等)并予检出。
7.1.3 各润滑部分按规定加注润滑油。
7.1.4 消除全机各处的污物,特别是与纤维接触部位。
7.1.5 手动各主要转动部分和相连作用的机件有无不正常的碰撞声响,动作是否灵活,正确可靠。
7.2 空车运转试验:
先启动打手,然后启动小车运行,观察小车运行一周打手的下降量,并予以调整。空车运转一小时后再作全面检查。
7.3 正常开车
正常开车时,先启动下部机台所附风机(凝棉器或多仓混棉机风机),然后启动打手,并由下部机台棉箱上的光电控制抓棉机小车运行,观察控制系统是否正常,并根据运转率来调整小车下降量。运转率一般掌握在95%以上。
八、机器的维护保养
8.1 润滑
8.1.1 本机回转机件处均采用滚动轴承。滚动轴承处,须每三个月加入黄油一次,另须六个月取下洗净换新油一次。
8.1.2 减速机须常保持三分之一的机油储量,并须每三个月换油一次。
8.2 维修与保全
8.2.1 正常生产时,揩车约10 天进行一次,包括各齿轮、链轮传动部件及打手的清洁,并须注意调整打手下降量和各主要状况,同时消除小毛病。
8.2.2 小修理每半年一次,大修理三年一次。
九、常见故障及排除

十、随机供应技术文件
10.1 产品说明书 1份
10.2 机件略图 1份
10.3 装箱单 1份
10.4 合格证 1份
10.5 电气图表 1份
十一、本机正常运转之必要条件
11.1 零部件齐全,无缺陷,安装规格符合标准,无异常震动、响声或发热等。
11.2 输棉通道畅通,无堵塞或漏风。
11.3 输棉管道气流条件:吸棉风量≥5500m3/h,出棉口静压≥-200~-300Pa,风速10~12m/s.
11.4 安全装置齐全,使用良好,电气装置接地和绝缘良好,位置固定,电流电压稳定。
-
 ¥9.5万
-
¥7.6万
-
¥11.5万
-
¥11.3万
-
¥11.3万
-
¥8.8万
-
¥11.6万
-
¥11.6万
-
¥3.5万
-
¥3.5万
-
¥4.6万
-
¥9000.00
