

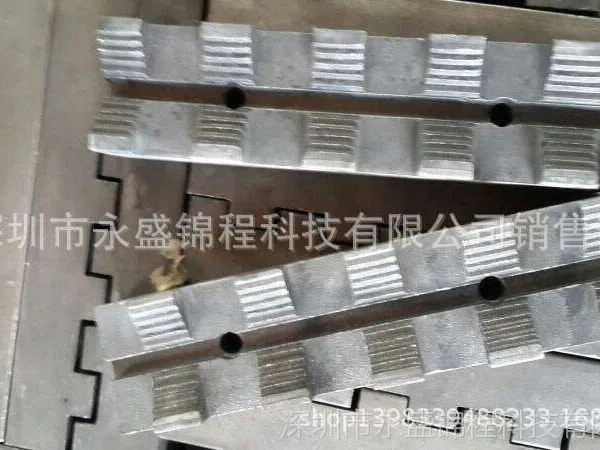

| 品牌:创新 | 型号:QR-2 | 加工定制:是 |
| 材质:碳钢 | 适用机床:车床 | 样品或现货:现货 |
| 是否标准件:标准件 | 标准编号:C-2 | 是否进口:否 |
| 规格:QR2 | 是否库存:库存 | 是否批发:批发 |

一,用途
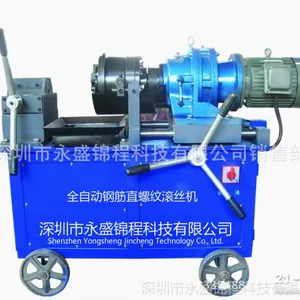
全自动钢筋直螺纹滚丝机,主要用于建筑工程带肋钢筋加工滚轧直螺纹丝头,是实现钢筋直螺纹连接的关键设备。可加工直径为16-40mm的HRB335和HRB400E及级带肋钢筋。
二,特点
全自动钢筋直螺纹滚丝机,可一次装夹完成剥肋,滚轧螺纹。加工牙型饱满,尺寸精度高。
可加工正扣螺纹,也可加工反扣螺纹。
本机操作简单,结构紧凑,工作可靠,具有独特的刀具自动开合机构。
3,结构
全自动直螺纹滚丝机由机体,夹紧钳,滑杆,滑板,摆线针轮减速机,剥肋滚轧头,进给机构,自动开合机构,行程限位机构,自动回车机构,冷却机构,电器控制箱,控制系统等部分组成。具体结构见后附装配示意图,部件装配图,电气原理图及接线图。
4,主要技术参数
1,加工范围: Φ16-Φ40mm
2,主电机功率: 4KW
3,配用电源; 三相380V 50HZ
4,主轴转速: 62r/min
5,加工长度: 80mm
6,重 量: 500㎏
5,使用方法
(1)加工前准备
1,连接电源线,电源为三相380V,50HZ。通电前,机壳务必连接好接地线。
2,冷却液箱中加足水溶性冷却液(严禁加油性冷却液)。
冷却液与水的比例1:10溶积约12-15升。
3,检查各运动部件是否灵活,检查减速机润滑油是否充足。
(二)空车试转(不装夹工件)
1,顺时针转动进给手柄使机床停在起始位置,接通电源。
2,配电盘旋扭开关置于正丝位置,操作面板正反转开关,旋为正转,查检水泵工作是否正常,逆时针转动进给手柄,主轴旋转,(观察旋转方向,如不正确需重新交换两根电源线)检查其它各部位是否正常。
3,按加工螺纹的工序进行试操作,而后将减速机置于后极限位置,减速机停止转动。
(三)机器的调整
1,加工前,要根据所加工钢筋的直径,选择并调换与加工直径相适应的滚丝轮。滚丝轮与加工钢筋直径的关系见表一。
表一:
滚丝轮外径 | Φ78.3mm | Φ70mm | Φ60mm |
钢筋型号 | Φ16-Φ22 | Φ25-Φ32 | Φ36-Φ40 |
滚丝轮螺距 | 2.5mm | 3mm | 3mm |
2,换滚丝轮的同时,调换与滚丝轮螺距相适宜的垫圈,以***螺距的正确性,螺距与垫圈厚度的关系见表二。
表二:
螺 距 | 2.5mm | 3.0mm | ||||
垫圈1 | 7.00 (厚) | 6.00(中) | 5.00(薄) | 7.00 (厚) | 6.00(中) | 5.00(薄) |
垫圈2 | 5.00(薄) | 6.00(中) | 7.00(厚) | 5.00(薄) | 6.00(中) | 7.00(厚) |
3,滚丝轮及垫圈的安装:正丝安装方法——面向滚轧头前轴座,以任一根偏心轴为一轴,先按顺时针方向依次安装与滚丝轮相适应的垫圈:厚—中—薄,再分别安装滚丝轮(滚丝轮小面朝外),最后,在滚丝轮外面按原顺序依次安装与滚丝轮相适应的垫圈:薄—中—厚。反丝安装方法——调换每个滚丝轮的内外垫圈即可。
4,对刀:先松开滚轧机头后面的3条紧定螺钉,再松开6条定位螺栓,然后将与所要加工的钢筋型号相适应的对刀棒细端插入滚轧头中心,转动偏心调节齿轮,使滚丝轮与对刀棒相接触,抽出对刀棒,拧紧6条定位螺栓,再拧紧3条紧定螺钉,压紧齿圈,使之不得移动。
5,松开定位盘紧固螺钉,将选择好与钢筋型号一致的对刀棒粗端放入剥肋刀组中心,用专用调整棒,插入定位盘外圆上调节孔,转动定位盘,使剥肋刀组与对刀棒相接触,抽出对刀棒,拧紧定位盘紧固螺钉,使定位盘不能转动。
6,根据所加工钢筋型号,调整剥肋刀开张碰块的位置,***剥肋长度达到要求值,根据所加工钢筋型号,调整进刀行程的位置,***滚轧螺纹有效长度达到要求值。
7,加工过程中,若需调整丝头直径大小请参照(二)4项,5项;若需对剥肋长度,轧丝长度进行调整。
8,更换滚丝轮操作程序汇总如下:
(1)摇动进给手柄,将滚轧头停放在初始位置,此时剥肋刀组合入。
(2)稍加向心推力的情况下,分别拧紧四处刀体紧定螺钉,使各刀体与刀架不致分离。
(3)摘除限位螺钉一件,取下限位套及定位盘组合。
(4)摘除刀架安装螺栓4件,取下刀架附带刀组。
(5)摘除前轴座安装螺栓3件,取下前轴座。
(6)取下三处偏心轴上面的垫圈,滚丝轮,垫圈。
(7)照前文所述滚丝轮,垫圈的选取方法和安装顺序更换滚丝轮。
(8)按(三)项机器的调整1-6的顺序恢复安装。
(四)工件装夹
将待加工的钢筋夹在定心夹紧钳上,伸出长度应与起始位置的滚轧头剥肋刀片端面3毫米的距离,然后搬动手柄夹紧。
(五)操作过程
1,滚轧正丝时,顺时针转动进给手柄到初始位置;接通电源,先将电控箱 里面的旋转开关至正丝位置,然后正反转开关上接通正转,待冷却水流出即可转动进给手柄,向工件方向手动进给实现切削,当剥肋长度达到要求时,剥肋刀会自动张开,转动手柄继续进给,即可开始滚轧螺纹,当滚丝轮与钢筋接触时一定要均匀用力旋转手柄,待主轴旋转一周后,轴向进给一个螺距长度,即可实现自动进给,直到整个滚轧过程完成后自动停车并自动反转回车。
2,当自动回车结束后,顺时针转动进给手柄,将滚丝头退回到初始位置自动停车,此时剥肋机构自动复位。卸下加工完的工件,如此反复工作。
3,用螺纹通止规检查丝头,或用标准的连接套筒直接检测(每个连接套每批只能检测不超过100次)。
4,滚轧反丝时,先将电控箱里面的正反丝按钮扳至反丝位置,转动进给手柄,主轴自动旋转,向工件方向继续手动进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,继续进给,滚轧头自动反向旋转,操作手柄继续进给,即可滚轧反扣螺纹,当滚丝轮与钢筋接触时,一定要均匀用力并使用主轴旋转一周,轴向进给一个螺距长度,即可实现自动进给,直到整个滚轧过程完成后停车,自动改为正转,即可实现自动回车。当自动回车结束后,将滚轧头退回到初始位置,此时剥肋刀机构自动复位,卸下加工完的工件,如此反复加工。
5,工作过程汇总如下:
(1)轧正丝操作:(组合开关拧至正丝位置,滚丝轮及垫圈安装正确)
上工件 手动进给剥肋 剥肋刀张开 继续手动进给 螺纹滚轧 滚轧完毕停车 反转退刀 扳动进给手柄退回起始位置,自动停车。
(2)轧反丝操作:(组合开关拧至反丝位置,滚丝轮及垫圈安装正确)
上工件 手动进给剥肋 剥肋刀张开 继续进给(不可过快) 主轴反转 上丝进行滚压反丝 停车 正转回车 结束后进给的柄回到起始位置,自动停车。
六,刀具重磨与更换
1,剥肋刀切削一定数量钢筋,刀刃会变钝,此时应将剥肋刀片拆下,将刀片的前刀面平行刃磨0.2-0.3mm,(严禁修磨靠钢筋刀面),安装后即可重新使用。仅松开刀片压紧螺钉即可取下刀片。
2,剥肋刀刃口崩裂不能正常切削时,可更换新刀片。
3,滚丝轮滚轧一定数量的丝头后,因磨损或牙形损坏,不能滚轧出合格丝头时,应更换新滚丝轮。
4,更换新滚丝轮时,调整螺距的垫圈务必安装正确,否则不能使用。
七,机器的正确使用与保养:
1)无冷却液时严禁滚轧加工螺纹。
2)冷却液务必用水溶性切削液,严禁使用油性溶液,更不可用油代替。天气寒冷地区在施工完后应将切削液放出,预防冻坏冷却系统。
3)待加工的钢筋端部应平整,必须用无齿据下料。且在端部500mm长度范围内应圆直,不允许弯曲,不允许将气割或钢筋切断机下料的端头直接加工。
4)在初始切削时进给应均匀,切勿猛进,以防刀刃崩裂。
5)滑杆及滑板应经常清理并涂机械润滑油。
6)铁屑应及时清理干净。(应在断电状态下清理)。
7)冷却液应半月清理一次。
8)减速机应保持润滑油充足,从示油器观测油面,应距底平面115毫米左右,一般使用3-6个月更换一次46#机械油。
9)滚丝机应定期进行保养。包括清洁机器,填加润滑油脂,紧固各处螺丝,修复受损部位等,可按一般机械产品保养程序进行。
10)机壳必须可靠接零或接地。
八,随机附件一览表
名称 | 对刀棒 | 随机工具 | 说明书 | 合格证 |
数量 | 1套 | 1套 | 1套 | 1套 |
九,三包说明
本机保修一年,(水泵,偏心轴,垫片,滚丝轮,剥肋刀片,轴承,油封,轴套,电器元件等标准件不在三包范围)。

深圳永盛锦程科技有限公司位于珠江三角洲,地处中国改革开放的窗口——深圳经济特区,毗邻香港、澳门,水、陆、空交通十分便利。 深圳永盛锦程科技有限公司专业生产销售半自动、全自动直螺纹滚丝机、钢筋连接套筒、测力扳手、工作扳手、全数字化逆变电焊机、二氧化碳气体保护焊、逆变直流氩弧焊、手工焊、钢结构用各种规格剪力钉、高强度螺栓。 深圳永盛锦程科技有限公司与深圳华意隆股份有限公司合作!公司有华意隆、开普锐、肯达、励登四***。主要产品:华意隆激光切割系统、华意隆机器人智能焊接系统、华意隆焊割自动化装备、华意隆逆变焊割设备(包括全华意隆数字化多功能逆变焊机、华意隆逆变气保焊机、华意隆逆变氩弧焊机、华意隆逆变直流弧焊机、华意隆逆变等离子弧切割机、华意隆逆变自动埋弧焊机等)共计200余种。产品通过中国CCC、欧盟CE、欧盟ROHS、美国CSA、德国EMC认证,广泛应用于汽车制造、舰船制造、重型钢构、建筑机械、新能源应用等工业与民用各大行业。产品在***率先实现数字化、智能化、网络化、低能耗绿色化,质量稳定,性能可靠,得到用户的一致好评,远销亚、欧、澳、美、非等五大洲50多个国家与地区。公司注重产品的立体服务,销售与技术服务网络遍布全球,及时***为客户提供360°的服务与支持。 深圳永盛锦程科技有限公司以创建现代化集团为目标,以***的设备、***的管理配之高新科技,我们的产品远销东南亚、中亚各国及港澳地区,由于业务不断扩大,为客户提供及时、快捷的产品技术咨询和售后服务! 严格的管理体系、雄厚的设计力量、良好的生产环境是我们创造优质产品,创***际企业坚实基础。深圳永盛锦程科技有限公司面对世界新技术革命的挑战,将继续立足科技,发展完善,以更新的产品、更优的质量、更好的服务、更高的热情,卓有成效的发展产业,为我国现代化建设贡献自己的力量。
点击查看>| 企业类型 | 私营有限责任公司 | 注册资本 | 50万人民币 | ||
| 公司注册地址 | 深圳市龙华新区华达路可乐园 | 登记机关 | 深圳市市场监督管理局 | ||
| 法定代表人 | 孙国荣 | 公司成立日期 | 2014-03-18 | ||
| 营业期限 | 长期 | 经营范围 | 钢筋直螺纹连接套筒、钢筋滚丝机、打字钢筋连接套筒、全自动直螺纹滚丝机、华意隆数字化逆变电焊机、气保焊、手工焊、氩弧焊、钢结构栓钉、打标识钢筋连接套筒等。 | ||
𐁖𐁗𐁘 𐁙𐁘𐁙𐁗 𐁚𐁚𐁘𐁛
- 电 话 𐁚𐁜𐁛𐁛𐁝𐁖𐁗𐁘𐁙𐁘𐁙𐁗𐁚𐁚𐁘𐁛
- 传 真 𐁚𐁜𐁛𐁛𐁝𐁖𐁗𐁘𐁙𐁘𐁙𐁗𐁚𐁚𐁘𐁛
- 地 址 广东 深圳 宝安区 龙华新区大浪街道办可乐园A栋32号
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
