

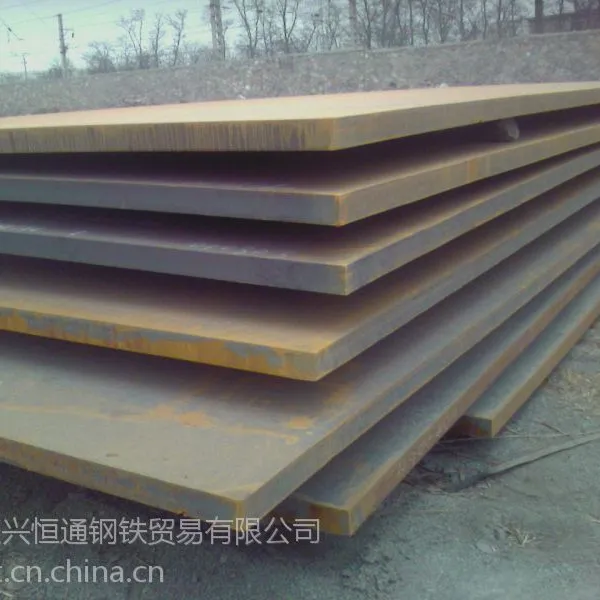

| 材质:X80 | 产地/厂家:宝钢 | 仓库:天津 |
| 规格:8、 10、 40、 20、 30、 12、 14、 18、 16、 22、 25 | 计重方式:过磅 |
基本概况编辑
简介
管线钢在使用过程中,除要求具有较高的耐压强度外,还要求具有较高的低温韧性和优良的焊接性能。
举例
油气输送管线用钢板的品种: 美标牌号及对应国

与用于西气东输工程所用的X70管线钢相比,X80管线钢的屈服强度与其相当,但抗拉强度却高于X70管线钢。
API Spec 5L包括的钢级如下表所示,钢级用***屈服强度的前两位数字表示。
*** 3183 和 GB/T 9711 采用了与API Spec 5L 同样的钢级表示法,只是把“X”改为了“L”,屈服强度转化为国际单位制,单位为MPa,并把末尾数圆整到“0”和“5”,例如***屈服强度为600001bf/in2的管线钢,换算成国际单位制时为414MPa,API Spec 5L 表示为X60,*** 3183为L415。见表如下
钢级(*** 3183, GB/T 9711) | L175 | L210 | L245 | L290 | L320 | L360 | L390 | L415 | L450 |
钢级(ANDL,API Spec 5L) | A25 | A | B | X42 | X46 | X52 | X56 | X60 | X65 |
钢级(*** 3183, GB/T 9711) | L485 | L555 | L625 | L690 | L830 |
钢级(ANDL,API Spec 5L) | X70 | X80 | X90 | X100 | X120 |
2国内技术编辑
管线用钢
制造石油、自然气集输和长输管或煤炭、建材浆体输送管等用的中厚板和带卷称为管线用钢(steelforpipeline)。一般采用中厚板制成厚壁直缝焊管,而板卷用于生产直缝电阻焊管或埋弧螺旋焊管。国内拥有70万t/a口径在1800mm以内的螺旋焊管的生产能力,已建立了口径在1600mm以内的直缝厚壁焊管的生产线。国内能生产符合API5L标准的管线工程设计要求的管线钢仅有10多年的历史,***宝钢,还有鞍钢、武钢、攀钢、酒钢、舞钢等,稳定生产X60~X70级管线钢并在国际市场上占有一定的地位,已投进生产的X80级管线钢质量也达到了国际***水平,X100级管线钢已经研制出来,尚未投进批量生产。
技术要求
现代管线钢属于低碳或超低碳的微合金化钢,是高技术含量和高附加值的产品,管线钢生产几乎应用了冶金领域近20多年来的一切工艺技术新成就。管线工程的发展趋势是大管径、高压富气输送、高冷和腐蚀的服役环境、海底管线的厚壁化。因此现代管线钢应当具有高强度、低包申格效应、高韧性和抗脆断、低焊接碳素量和良好焊接性、以及抗HIC和抗H2S腐蚀。优化的生产策略是进步钢的洁净度和组织均匀性,C≤0.09%、S≤0.005%、P≤0.01%、O≤0.002%,并采取微合金化,真空脱气+CaSi、连铸过程的轻压下,多阶段的热机械轧制以及多功能间歇加速冷却等工艺。国内外管线规范中没有管线用钢材的韧性指标,仅对管材有具体要求:
(1)***使用温度下(-5℃)DWTT≥85%SA;
(2)***使用温度下(-5℃)夏比冲击吸收功≥145J。
管线钢的技术条件普遍采用美国石油协会标准APISpec5L,但是国内具体工程或具体用户的订货技术条件往往较API标准严格得多。
对冶炼工艺技术具有较苛刻的要求,技术难点主要集中于:
1)杂质元素含量控制;
2)夹杂物控制;
3)窄成分控制。
3消费生产编辑
消费状况
管线钢主要用于加工制造油气管线。油气管网是连接资源区和市场区的最便捷、***的通道,它的快速建设不仅将缓解我国铁路运输的压力,而且有利于保障油气市场的安全供给,有利于进步我国的能源安全保障程度和能力。
同石油一样,我国也将从境外的俄罗斯、中亚国家进口自然气,并通过东南沿海港口进口液化自然气(LNG)。为了把这些自然气输送到主要的消费区域,建设输送管线是***的。“西气东输”项目已经建成,今后还将建设的主要管线有陕京二期、中俄自然气管线(东线、西线)、以及中亚或俄罗斯至上海自然气管线,与“西气东输”管线形成“两横、两纵”的自然气干线。
原油、自然气管网已经具有相当规模,成品油输送管道相对较少,仅占全部输送量的40%,将来计划修建3万km,管径在Ф500mm左右,壁厚在10mm以下,以X65为主。未来10年,我国将建设5万km的油气管道,均匀每年需要展设近5000km,每年自然气管道需要钢材近400万t。
随着管道输送压力的不断进步,油气输送钢管也相应迅速向高钢级方向发展。在国际发达国家,20世纪60年代一般采用X52钢级,70年代普遍采用X60~X65钢级,近年来以X70为主,而国内城市管网以X52、X65为主。国内主干线输气管压力为10MPa,直径能够达到Ф1016~1219mm,以X65、X70应用为主,X80也有应用,但用量未几。随着国内输气管的延长和要求压力的进步,X70、X80将成为主流管线钢。
生产情况
我国油气输送所使用的管线管主要由石油石化系统下属的以下焊管厂生产,它们是宝鸡石油钢管有限责任公司(简称“BSG”)(下属宝鸡石油钢管厂、资阳石油钢管厂、辽阳石油钢管厂、中油宝世顺(秦皇岛)钢管有限公司,上海宝世威石油钢管制造有限公司、宝鸡住金石油钢管有限公司)、华油钢管有限公司,,沙市石油钢管厂,山东胜利钢管有限公司等,总设计生产能力约为220万t左右。生产的油气管以螺旋焊管和高频直缝焊管为主,而管径大、管壁厚的直缝埋弧焊管的生产在我国时间较短。2000年,我国条大口径直缝埋弧焊管生产线在番禺珠江钢管公司建成,此生产线从澳大利亚引进,可生产厚壁大口径长输管线钢管,钢管外径457~1800mm,特殊规格可达3000mm,壁厚4.5~37mm,特殊规格还可增厚,单管最长可达12m。但生产这种焊管所需管线用宽厚钢板基本还需依靠进口。近日,日本住友金属和住友商事与中国石油天然气公司(CNPC)下属的宝鸡钢管厂合作生产石油自然气用中径焊接钢管,主要生产油气输送管线的支线用焊管,产量可由的5万t进步到2~3年后的12万t。
1)管线管的生产工艺
焊接钢管按工艺区分主要有电阻焊(ERW)、螺旋埋弧焊(SSAW)和直缝埋弧焊(LSAW)三种工艺。这三种工艺生产的焊管,因其原料、成型工艺、口径大小以及质量的不尽相同,在应用领域里各有定位。
(a)直缝电阻焊管(ERW)
电阻焊管是我国最早生产、应用范围***、生产机组最多(2000余家)、产量(占焊管总产能的80%左右)的钢管品种,产品规格为Ф20~610mm,在国民经济建设中发挥了重要作用。ERW219-610mm机组自20世纪80年代以来,约有30余套是从国外引进的较***技术。经过多年生产实践,装备技术水平又有较大进步,产品质量也在不断改善。因其投资少,见效快,应用范围广而发展迅猛。随着板材CSP生产工艺的发展,为其提供了低本钱、质量可靠的原料,并为其今后进一步发展创造了良好的条件。这部分产品已由流体输送、结构领域向无缝管应用领域的油井管、管线管发展。其典型生产工艺流程应为:板带原料→原料预处理→冷弯成型→焊接→焊缝热处理→焊缝(管体)探伤→精整→成品焊管。
(b)螺旋埋弧焊管(SSAW)
螺旋埋弧焊管设备投资较少,因采用价格较低的窄带(板)卷连续焊接生产大口径(Ф1016~3200mm)焊管,生产工艺简单、运行用度低,具有低本钱运行上风。我国油气输送螺旋焊管已形成了以石油系统所属钢管厂为主的基本格式。采用低残余应力成型和管端机械扩径等***技术,经过严格质量控制的螺旋焊管在质量上可与直缝焊管相媲美,我国西气东输等油气长输管道工程中获得了广泛应用,是我国油气长输管道工程采用的主要管型。其的产能已经能够满足我国油气长输管道工程建设的需要,并已大量出口。
(c)直缝埋弧焊管(LSAW)
直缝埋弧焊在我国是较晚发展起来的***制管技术,过往主要采用UOE技术制造。近年来渐进式JCOE在我国和全世界逐渐成为另一种新的主流技术。直缝埋弧焊管质量可靠,广泛应用于油气高压输送主干线上。该焊管机组由于投资相对较大,使用的原材料为本钱较高的单张宽厚板,工艺较复杂,生产效率低,产品本钱较高。
由于我国高压油气输送管线每年需要大中口径焊管100万t左右,主要采用螺旋焊管,直缝埋弧焊管将作为螺旋焊管的补充,主要应用于螺旋焊管机组不能生产的大壁厚钢管(17.5mm以上)和弯管用母管,其用量受到一定限制。
2)我国生产油气用钢管具有实力的生产厂家:
(a)华油钢管有限公司(原华北石油钢管厂)是华北石油治理局与中国(香港)石油有限公司合资兴建的大型钢管制造企业,公司现有5条螺旋钢管生产线,并在扬州建有分公司,可生产Ф219~2200mm系列螺旋钢管和Ф168~508mmERW直缝焊管,钢管长度:最长12.2m,产品标准:***3183-3、APISpec5L、GB9711等,年生产能力30万t。X42~X80级的都可以批量生产。
(b)宝鸡石油钢管有限责任公司(简称“BSG”)。其前身为宝鸡石油钢管厂,是我国个生产螺旋缝埋弧焊管的厂家,是中国石油自然气团体公司所属的集制管、防腐和套管加工于一体的国家大型一类企业,是我国管道建设核心骨干企业,也是我国焊接钢管的生产工艺研究、试验检测和科技情报中心,现拥有六条螺旋缝埋弧焊接钢管生产线,年生产能力为焊接钢管62万t(其中,石油套管10万t),可生产直径为219~2400mm、壁厚为5.0~20.6mm、材质X42~X80、符合APISpec.5L、GB/T9711等相关标准。BSG拥有一条年生产能力为20万t直缝电阻焊接钢管生产线和一条石油套管、接箍加工生产线,拥有三条钢管外防腐生产线和一条钢管内涂层生产线,钢管防腐年生产能力为630m2,可对钢管进行环氧粉末(FBE),两层聚乙烯(2PE),三层聚乙烯(3PE)和三层聚丙烯(3PP)外防腐和环氧树脂内防腐。产品广泛应用于石油、自然气、水、煤气、矿浆等流体长间隔输送和油井套管。
4板材生产编辑
生产工艺
管线管使用的板材60~70年代主要采用鞍钢等厂家生产的A3、16Mn,随着管道管径增大和输送压力的进步,钢板强度不能满足需求。80年代以后各石油焊管厂开始使用按美国API标准生产的管线钢板,由于当时国内管线板生产厂技术不成熟,主要采用进口板。进进90年代以后,国内管线板生产发展很快,宝钢、武钢、鞍钢、本钢、攀钢等企业相继开发生产了高钢级的X系列管线钢。
在国内管线钢的生产工艺主要有:常规半连续热连轧、CSP连铸连轧、中厚板机组、炉卷机组。
1)半连续轧机:包括1机架炉卷轧机及5机架精轧机。在半连续轧机上,钢带在精轧道次所经历的热轧从钢带的一端到另一端实质上是恒定的。在精轧机上道次间的时间通常少于3s。
2)CSP连铸连轧:在CSP生产线上对含有铌、钒、钛复合微合金化的低碳锰钢,采用合适的控轧控冷和卷取工艺,可以***钢的力学性能和显微组织符合现代X60管线钢的技术要求,符合现代管线钢发展趋势。我国CSP连铸连轧生产线已开发到了X60管线钢,而美国及国外其它CSP生产厂已经开发和生产了高牌号管线钢X60、X65乃至X70。其工艺特点是连铸薄板坯存在中心偏析,消除连铸薄板坯中心偏析是进一步进步管线钢质量的关键技术题目。
3)中厚板机组:
主要生产宽厚板,用于直缝埋弧焊管的生产,直缝埋弧焊管质量可靠,广泛应用于油气高压输送主干线上。
4)炉卷轧机
炉卷轧机包括一架往复式粗轧机及一架4辊往复精轧机。在精轧机两边的输送线上安装了两台热卷轧机。输出辊道通常包括一套层流冷却系统和一个卷取站。在炉卷轧机上,钢带整个长度上的热机械历史明显变化,尤其是在微合金化钢生产中,将强烈影响精轧机上产生的再结晶程度、晶粒长大及析出,并且导致整个带钢长度上显微组织和性能的剧烈变化。其工艺特点是投资本钱相对低。
国外在炉卷生产线上已生产出X70、X80级管线钢,主要生产厂家为IPSCO,该厂具有超过35年操纵炉卷轧机的经验,近年来已对550MPa级Ⅱ类的1219mm直径及12.0mm壁厚管线钢进行了产业生产。

天津振兴恒通钢铁贸易有限公司常年代理销售 太钢,成钢、宝钢、包钢、鞍钢等几大钢厂的现货无缝管以及特种材质圆钢不锈钢管,常备资源材质为本公司是专业经营特殊钢材物资流通的企业。主要经营合结钢、高工钢、模具钢等,为航天、***、铁路、石化、机械和制造行业服务。主要销售: 轴承钢:GCr15SiMn GCr15模具钢:T8A T10A 9CrSi 5CrMnMo 5CrNiMo H13 Cr12 Cr12MoV 3Cr2W8V CrWMn高工钢:W18Cr4V W6Mo5Cr4V2 W9Mo3Cr4V W6Mo5Cr4V2AL M42齿轮钢:18Cr2Ni4WA 20CrNiMoA 20CrMnMoA 20CrMnTi 20Cr2Ni4A 12Cr2Ni4A 弹簧钢:65Mn 60Si2MnA 合结钢:30CrMnSiA 38CrMoAL 40CrNiMoA 20CrNiMoA 12CrNi3A 20Cr2Ni4A 15CrMo 20CrNi3A 37CrNi3A 45CrNiMoV:20#、45#、16Mn、27SiMn、12Cr1MoV、15CrMo、10CrMo910等。执行标准为:结构管GB8162-1999、流体管GB8163-1999、低中压锅炉管GB3087-1999、高压锅炉管GB5310-1995、化肥专用管GB6479-2000、石油裂化管GB9948-88。我们以***的产品,***的服务,合理的价格服务于广大客户. 所售钢管除用于石油、煤炭、化工、化肥、锅炉、建筑机械、造船等行业,还广泛用于汽车零部件等机械加工企业。 主营材质:304不锈钢板.316不锈钢板.2205不锈钢板 201不锈钢管、304不锈钢管、321不锈钢管、316不锈钢管等各种材质不锈钢管
点击查看>| 统一社会信用代码 | 911201105661376982 | ||
-
¥3450.00
-
¥3900.00
-
¥3450.00
-
¥1万
-
¥3900.00
-
¥4150.00
-
¥4100.00
-
¥2500.00
-
面议
-
面议
-
面议
-
面议
