

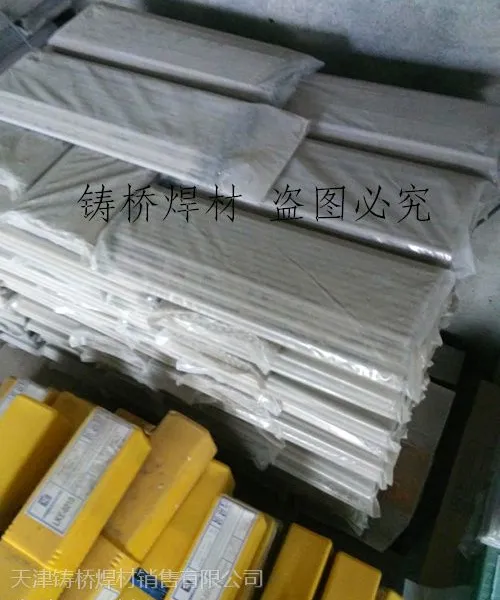


| 加工定制:是 | 型号:MKE601 | 材质:钴基 |
| 焊芯直径:3.2-4.0-5.0mm | 品牌:铸桥 | 类型:堆焊焊条 |
| 药皮性质:酸性焊条 | 直径:3.2-4.0-5.0mm | 长度:400-500mm |
| 焊接电流:120A | 电流幅度:70/180A | 工作温度:300℃ |
| 适用范围:耐磨件 破碎机 对辊 磨煤辊 | 产地:天津 | 硬度HRC:52 |
MKE601堆焊焊条我公司口号:不断的改进和创新------你的满意是我们的追求!
堆焊工艺的分类从焊接原理上分为:①熔化堆焊;②压力堆焊;③钎接堆焊。从堆焊方法上分:①氧乙炔堆焊;②手工电弧堆焊;③气保护堆焊;④自保护堆焊;⑤埋弧堆焊;⑥等离子堆焊;⑦电渣堆焊。从堆焊使用材料的形状上分:①粉末;②丝材;③焊条三种。
堆焊工艺选用的原则主要根据零件的形状特点及现有的设备选用。由于破碎齿尖的面积狭小,采用焊丝、氧乙炔吹焊工艺在齿尖部位堆焊,施工难度大,很难推广普及。而手工尼龙输送带电弧堆焊几乎可以用于任何场合。因此采用了手工电弧堆焊方法。
破碎齿堆焊工艺处理:在破碎齿生产过程中,采用了MKE601堆焊焊条。堆焊前,按焊条使用说明,将焊条烘干,放在保温箱中备用。破碎齿基体堆焊时为了避免母材过热而影响基体性能,从工艺上进行了严格控制,焊件焊前预热至250~300℃,焊条焊接电流170A左右。绝缘梯子要选用功率为10kVA以上的直流或20kVA以上的交流电焊机。堆焊用交流焊机要求空载电压≥70V,电流应掌握在170A左右。这样才真正和母材熔结牢固,形成所需的耐磨组织。堆焊层硬度HRC52,在齿尖上堆焊两层,约5mm厚,堆焊层没有裂纹。

天津铸桥焊材有限公司(分部:天津铸桥焊材销售有限公司)依托科技求发展,遵纪守法,诚信经营,创于2013年是一家生产销售单位,我公司注册资本为50万人民币,事业在蓬勃发展,蒸蒸日上。研制的焊接材料,广泛用于砖瓦行业、粉碎行业、矿业、冶金、建材、水利、钢厂、电厂、石油、农机配件等设备易磨损部位的维修与维护, 如粉碎机锤头、搅拌机、搅刀、搅笼、对滚、开采钻头、旋耕犁刀片等。该产品可以使易磨损件延长使用寿命,节省更换新件时间,降低维修材料投资成本,减少停工抢修次数,以达到保障生产正常运行的效果。 过去、现在、将来;不断创新是我们力升人的奋斗目标,回报社会和客户满意是我们永胜人永远的追求. 我厂主要生产:焊接材料,焊接设备,焊机配件,焊丝,等 还有美国万能焊材代理销售并于德国蒂森焊材,日本神钢焊材,美国泰克罗伊焊材,美国赫伯特焊材,奥地利伯乐焊材,美国林肯焊材,瑞典伊萨。等公司中国特约供应商,与本公司建立了长期固定的合作关系,并引进世界超级******维修用焊接材料美国万能焊材(MAGNA),如MAGNA303焊条,MAGNA777焊条,MAGNA8N12焊条,MAGNA51焊条,MAGNA770焊条等此焊条广泛应用于电力,化工,航天,汽车制造行业,为企业提供了快捷牢靠的维修焊材,使企业真正的节省部件更换时间欢迎新老客户来电来函咨询! 主要生产:耐磨堆焊焊条、铸铁焊条、银焊条、钴基焊条、铜焊条、不锈钢焊条、镍基焊条、耐热钢焊条、耐酸钢焊条、考登钢焊条、合金焊条,等焊条产品加工。 焊丝有,不锈钢焊丝、银焊丝、铜焊丝、耐磨焊丝、镍基焊丝、钴基焊丝、银焊片、耐热钢焊丝、氩弧焊丝、气保焊丝、埋弧焊丝、合金焊丝,等焊丝产品加工。
点击查看>| 企业类型 | 私营独资企业 | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 天津 | 统一社会信用代码 | 91120105083040664N |
| 登记机关 | 工商局 | 法定代表人 | 李增倍 |
| 公司成立日期 | 2013-12-04 | 营业期限 | 2033-12-03 |
| 经营范围 | 耐磨药芯焊丝,耐磨焊条,铸铁焊条,不锈钢焊条,镍基焊条,钴基焊条,铜焊条,银焊条,不锈钢焊丝,模具焊丝,钴基焊丝,镍基焊丝进口焊材 | ||
-
¥31.00
-
¥37.00
-
¥40.00
-
¥38.00
-
¥28.00
-
¥28.00
-
¥38.00
-
¥37.00
-
¥25.00
-
¥28.00
-
¥28.00
-
¥30.00
