

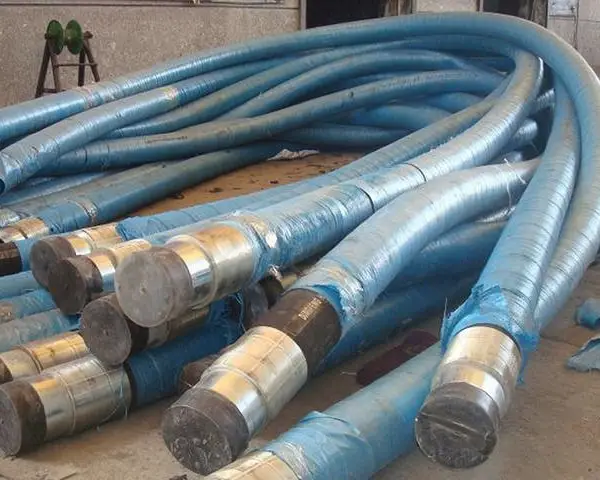
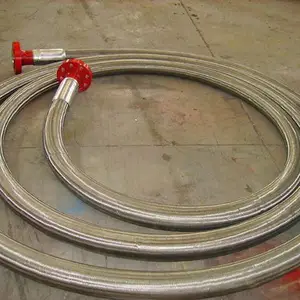
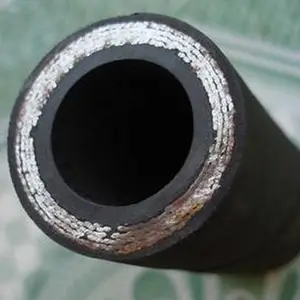

| 材质:丁腈橡胶 | 公称内径:51-150mm | 壁厚:12-15mm |
| 用途:钻井高压水龙带用于油田固井、修井及石油地质勘探、小型钻机等连接泥浆泵管汇和钻杆水***鹅颈管,输送泥浆等高压钻井液。 | 厂家(产地):河北景县 | 长度:1-40m |

冷床。一套在淬火炉出口处,为单向链式冷床,主要用于常化处理(空冷);另一套在回火炉出口,为双向链式冷床。还有Φ500六辊大型矫直机。需要指出的是淬火炉和回火炉的炉内用耐热的螺旋输送装置移动管料,而不是一般的步进装置。?无损检验我国的无缝钢管生产中,应用无损探伤大约始于六十年代,早要求超声波探伤的是高压锅炉管。21当时苏标和后来冶标的油井管产品标准都不要
程铁水预处理→转炉模铸→炉外精炼→→检查清理→加热→开坯→精料→电炉连铸火焰清理扒皮→无损探伤→表面修磨→加热→高压水除鳞→穿孔→轧管→修磨再加热→定减径→冷却→半成品检查清理→热处理→冷却→矫直→切断→修磨水压喷丸酸洗→探伤(超声、漏磁、涡流、磁粉、分钢)→修磨→检测→涂漆和标记→磨削光谱检查→包装→入库图2热轧中、小口径高压锅炉管生产工艺流程97
建成了多条高压锅炉管生产线。特别是宝钢的现代化高压锅炉管生产线于1988年和天津钢管公司的现代化高压锅炉管生产线于1996年先后投产,更加壮大了我国高压锅炉管的生产能力。所以,现在一般规格的高压锅炉管,不但在质量和数量上已能满足我国火电机组对高压锅炉管的需要,而且,已经向国外出口。但在某些品种和新材料开发上与电力部门、锅炉行业的要求尚有差距,个别质量有待进
大厂所采用的接箍车丝机床,不仅都是数控的精密机床,而接箍两端螺纹加工又都是一次夹紧定位,所以一般说来,机床和刀具的精度已***了两端螺纹的同轴度,因此同轴度不合格的废品少,几乎没有。上述各种API单项量规的使用方法,在APIstd5B中都有明确的规定和说明,本文限于篇幅不作重复介绍。43图4-25<41/2in(114.3mm)的内螺纹卡规图4-27螺纹齿高规图4-26螺距量规图4-28用2.5寸石油钻探胶管专业供应商
的自动检验过程如图4-36固定式漏磁探伤仪磁化方法和接收漏磁信号的探伤下:钢管经吹灰后,由输入辊道输送到Statomat检验位置,由拨料器横向置入旋转检验辊轮上,使钢管按所需转速旋转,两台发生器系统分别配置在管端和1/2管长处,发生器系统上的光电扫描器"发现"钢管进入检验位置,通过PLC控制气缸,使得探头落在钢管表面,同时启动磁化电流对钢管检测部位磁化,稍延迟片刻,
C,可以得到12种主轴转速,滑动齿轮组由床头箱上手柄控制,手柄有二个位置,当处于高速位置时用于一般车削,其转速为171~780rpm.低速时用于车丝,其转速为100~455rpm,机床上有转速表可查。?主轴旋转方向,在机床电气箱右侧有二个并排的旋纽开关,一个用来选择车削时是正转或反转,另一个是车丝时是正转或反转,这二个旋纽位置确定,在车削和车丝过程中主轴即按预选方向旋转,
之后,重庆钢铁设计院、成都无缝钢管厂和上海电焊机厂又联合设计制造了UN16-1000型钻杆闪光对焊机,其性能明显优于MR-500。在七十年代中期,由大港油田、哈尔滨焊接研究所和太原重型机器厂联合设计试制了台钻杆摩擦对焊机。八十年代,宝钢从德国M/D公司引进了台RRS18型钻杆惯性摩擦对焊机,之后杨州大杰士和渤海能克二家钻杆公司也相继从美国等引进钻杆摩擦对焊机,从
2.5寸石油钻探胶管专业供应商扩大品种、完善各组距的规格,进一步提高质量。1Cr18Ni9(TP304H)、10Cr18Ni11Nb(P347H)钢管是锅炉高温段的关键用材之一。上钢五厂在率先试制成功,但因高温性能问题未能继续生产,应组织力量加速开发减少进口。24252大力开发超临界和超超临界锅炉用管为节约能源和保护环境,本世纪火电机组发展的方向是向超临界和超超临界火电机组发展。在超临界和超超临界机组用钢管方面,
为3个阶段:413.1阶段(1954~1985)鞍钢无缝钢管厂(简称鞍钢)1954年开始按鞍标434-54(即ΓOCT633-50的等效标准)生产"泵及压缩机用管"(即油管),1957年冶金工业部(简称冶金部)发布了"石油油管及其接头"部颁标准YB15-57,1963年进行了修订,改为YB239-63(即ΓOCT633-57的等效标准);1973年成都无缝钢管厂也开始按YB239-63试生产油管,后来,根据冶金部的决
螺距,必须采用相应类型的凸轮(参见4.1.6.2.2之3)-③)。B刀架横向运动的控制。车丝刀架必须能完成三种不同的运动:①进退往复运动。即吃刀开始的行程与车丝完毕的快速返回,且每次车丝相吻合。与纵刀架的运动一样,刀座的进退往复运动由C2A和C2B两个凸轮来完成,这两个凸轮与凸轮C1是装在同一轴上的。这样不仅能使刀座的纵向与横向运动得到合理的协调,同时还可由于
中粘扣发生的可能性。同时,高速的切削液能冲走切削中产生的切屑,可减少切屑造成的打刀。④卡盘采用双压力。在接箍坯料粗车完成后,可将卡盘压力降低,进行精车和车丝,这样将有助于减小产品在卸下后的螺纹不圆度。接箍在加工过程中是通过在径向方向上的变形,来限制其在加工坐标系中xy平面中的回转。粗车因需要切削的金属多,故要克服的切削力较大,而精车和车丝因加工余量
规格对应于每一种工具接头的外径尺寸。当夹紧油缸9向主轴内动作时,通过连接杆拉弹性卡头,在斜面作用下,使弹性卡头连同橡塑卡爪径向收缩,以卡紧工具接头,卡紧油缸反向动作则松开工具接头。当工具接头由送进装置送入卡盘时,定位套11起轴向定位作用,定位套是可换的,其规格分为公接头、母接头二类,并与工具接头的规格对应。定位套固定在中间套10上,再通过连接套8(固定套2.5寸石油钻探胶管专业供应商
能优良,使用在600℃左右的过热器、再热器上。马氏体型钢:10Cr9Mo1VNb(即P91/T91)钢。该钢回火后的组织为索氏体。它是美国八十年代研制成功的热强钢,室温和高温的综合性能非常好。在650℃左右可代替价格昂贵、性能的奥氏体不锈钢。是上公认的优良锅炉用钢,被各国广为采用,并纷纷纳入本国锅炉用管的标准中。奥氏体型钢:1Cr18Ni9(即TP304H)和1Cr19Ni11Nb(
墨化,Cr-Mo钢的珠光体球化等,使钢管的持久强度、蠕变限及塑性、韧性均***降低。为***电厂运行,金属组织的稳定性对高压锅炉管至关重要。4234具有良好的加工性能及焊接性能在锅炉管制造安装过程中,钢管要在室温或高温下进行弯管、扩口等加工,因此要求钢管具有良好的室温和高温力学性能、良好的冷、热加工性能。焊接是锅炉制造、电站建设的主要加工工序。焊接工作量
双方协商,在合同中注明,可补充按下述条款进行生产、试验或检验;热扩管的尺寸偏差。可生产表4B-4规定以外的尺寸偏差。钢管的椭圆度和壁厚不均应分别比超过外径和壁厚偏差的80%。进行成品钢管化学成份分析;***炼钢方法;***钢管制造方法。可提供钢管的高温规定非比例伸长应力值(σ(0.2)),其数值供参考。对壁厚≤8mm的钢管,进行扩口试验。可用漏磁探伤代替水压试验。
《磁粉探伤方法》标准执行。磁粉探伤对表面缺陷十分敏感,可探钢管外表面深度小于5mm的缺陷。磁粉探伤分为A、B、C三型,A型又分为高、中、低三种灵敏度。无缝钢管的探伤一般按A型执行。在生产中常采用多重探伤法来克服各无损探伤的不足,盲区,防止缺陷漏检出厂。常用的探伤组合有:超声波探伤+涡流探伤、超声波探伤+漏磁探伤、超身波探伤+磁粉探伤、超身波探伤+磁粉探伤+
瑞铭橡塑生产的钻井高压水龙带与市场上同类产品相比具有内层胶更耐磨、管体更柔软、吸振效果更好;除此之外我们对高压水龙带由壬的焊缝进行了特殊处理,避免了其在长期腐蚀磨损和高频振荡的环境下开裂。
-
 ¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
