

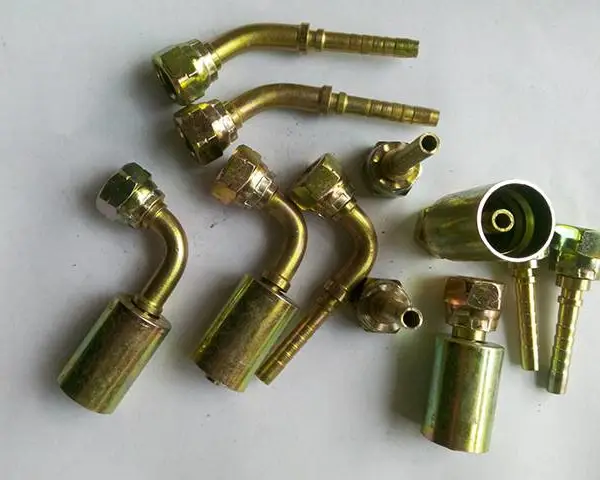
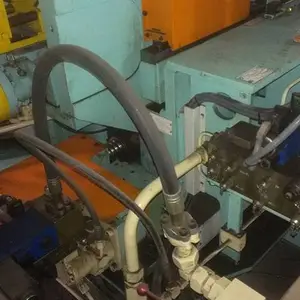
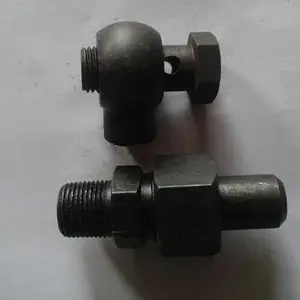

| 材质:丁腈橡胶 | 公称内径:08-102mm | 壁厚:8-12mm |
| 用途:机械设备液压管路 | 厂家(产地):衡水瑞铭 | 长度:任意m |

故障隐患。五、结束语当前.我国胶管行业.尤其是高压胶管行业发展机遇和挑战并存。我国胶管行业应抓住机遇,对现有高压胶管的胶料、工艺、性能和成本进行改进,严格控制胶管总成生产过程中的各个工艺环节,***胶管质量,延长胶管使用寿命,加强基础理论研究.不断开发出新产品和新技术.拓展高压胶管应用领域,满足国民经济发展的需求管接头是油管与油管、油管与液压元件之间
据弹塑性力学理论建立圆螺纹套管接头的计算模型,利用有限元分析和全尺寸实验相结合的方法,详细分析套管接头在使用工况(包括上扣、上扣后加拉伸载荷、上扣后加内压载荷等)下的应力分布规律,指出载荷在各个螺纹牙上分布的不均匀性是制约套管接头性能的主要原因,提出改进接头应力状态、减少应力集中的主要措施。研究结果提高了对套管接头应力水平的认识,对改进套管连接螺纹设计,提高套管接头的连接质量具有一定的参考价值|
,可减轻模具磨损,提高模具使用寿命,而且成形零件的整体变形均匀性好。但需要两道成形工序。成形温度塑性变形温度对金属变形过程和锻件精度有重要影响。图1所示管接头零件采用冷成形时,锻件精度高,表面质量好;但不锈钢材料的加工硬化严重,变形程度有限,单位变形力大,毛坯表面还必须进行特殊的润滑处理。如果采用热成形,虽能***降低单位变形力,但不锈钢热膨胀率大,
口尺寸和对在组装工作完成后,要对机械密封进行静态和运转保压测试[71。静态保压测试:把机械密封安装到研磨机主轴上固定,装上研磨分散盘后.拧下3个密封预压缩螺栓29。连接好氮气冲压室进入机械密封口A和出口B。向氮气冲压室内加入冷却介质到标志线位置.手动盘车排出密封室内空气。利用氮气瓶向氮气充压室内充压到0.6MPa时。关掉充氮阀门进行静态测试。注意不要一次充压过
液压站专用超高压胶管总成相同的选择,不同的期待制螺纹旋转螺母G7英管60°外锥英制螺纹旋转螺母-45°弯头G9英管60°外锥英制螺纹旋转螺母-90°弯头J0JIC37°外螺纹扩口J5JIC37°扩口式旋转螺母J7JIC37°扩口式旋转螺母-45°弯头J9JIC37°扩口式旋转螺母-90°弯头N0布锥管外螺纹
形孔的接头体4,带有尖锐内刃的卡套2,起压紧作用的压紧螺母3三个元件。旋紧螺母3时,卡套2被推进24°锥孔,并随之变形,使卡套与接头体内锥面形成球面接触密封;同时,卡套的内刃口嵌入油管l的外壁,在外壁上压出一个环形凹槽,从而起到可靠的密封作用。卡套式管接头具有结构简单、性能良好、质量轻、体积小、使用方便、不用焊接、钢管轴向尺寸要求不严等优点,且抗振性能好,
大,可导致汽车和工程机械发生火灾事故。产生原因:由于胶管增强层强度不足发生破坏或疲劳破坏;胶管内胶层夹有杂质,或胶管接头连接处内胶层损坏,造成高压油穿透内胶层、增强层和外胶层。(3)胶管和接头拔脱失效后将引发严重后果,如火灾等事故。产生原因:胶管与扣压件配合公差太大,安装品质和胶管品质差。(4)扣压件金属管破裂产生原因:扣压件金属管强度低,加工和焊接品质
.通常在芯杆表面涂一层润滑剂,其实涂润滑剂使胶管的密封性能降低。通过解剖观察和脉冲性能比较.不涂润滑剂的胶管组合件,没有鼓包和裂口现象,临界密封应力和脉冲寿命好于涂润滑剂的,这显然是由于润滑剂减小了内胶与金属接头之间的摩擦。提高了橡胶流动性。增加了内胶向非扣压区域传递,使密封应力下降。因此,为了减少内胶的流动.减少接头尾部扣压区域内胶的明显减薄、裂
扣压后套筒变形大,延伸长,易产生严重的堆胶和鼓包;若锯齿太深,增强层直径小,壁厚小,内胶层厚度薄,扣压后外套沟槽不能被充分填满,影响密封性能和抗拔脱强度。因此缠绕管锯齿深一般3~4mm,编织管2-3mm;若胶管规格小、单层钢丝编织,或者是双层钢丝编织胶管壁厚较薄、内胶层伸长率较小、胶料力学性好,套筒沟槽的深度可浅些,锯齿数也可少些,一般3~4个为宜,反之都应
而胶管本身的尺寸变化大。为了达到接头总成性能小通过量的要求.必须通过优化扣压量来解决。(2)套筒套筒形状结构见图4。通常套筒的内表面有一定数量和尺寸的沟槽,沟槽的形状有方槽形、梯形、波浪形和锯齿形等多种。梯形沟槽的套筒与波浪形沟槽的套筒相比,能达到更高的抗拔脱力;与方槽形沟槽的套筒相比.扣压时沟槽比较容易被填满。的机械强度和弹性,具有相当大的恢复变形
改变螺纹螺距。保持外螺纹(或内螺纹)螺距为标准螺距,分段变化内螺纹(或外螺纹)螺距,使内、外螺纹啮合后,两端的一至二牙螺纹产生一定的轴向间隙,且间隙值越靠近两端越大。这样做的结果使接头上扣后各个螺纹牙的变形更加均匀,从而减小两端的峰值应力.使接头应力分布更加均匀。图16给出这几种措施的使用效果。对于改变锥度的情况,将接箍螺纹大端的2牙锥度变为1:8(原锥|
通过对端子的工艺分析,提出无芯冷挤压工艺。研究了工艺参数选择计算、模具设计和质量控制。采用了***工件与下模型孔对中性良好的具有导向的组合式模具结构。对试验中出现的质量问题,采取了可行的措施。经生产验证,该挤压工艺简化了工艺装备和操作,节省了原材料,能够提高工件精度、生产率、表面质量和机械性能,有一定的经济效益和社会效益。对该类产品的毛坯生产,有一定借鉴意义。|
878.1-85 插入焊接式直角管接头JB3878.2-85 插入焊接式三通管接头JB3878.3-85 插入焊接式四通管接头JB3878.4-85 插入焊接式锐角三通管接头JB3878.5-85 插入焊接式变径管接头JB3878.6-85 插入焊接式直通管接头JB/ZQ4202-86 锥密封焊接式端直通管接头JB/ZQ4203-86 锥密封焊接式端直通圆柱管螺纹管接头JB/ZQ4226-86 锥密封焊接式端直通锥螺纹管接头JB/ZQ4201-86 锥密封焊接式端直
物理机械性能等有着密切的关系,需根据设计的具体规格而定。一般内槽的个数,以液压管的中间规格来说,150MPa以内的爆破压力用4个,IOOMPa以内的用3个,50MPa以内的用2个。(2)芯管图7是扣压式接头的芯管。芯管表面有锯齿状的沟槽,锯齿的短边与芯管轴线垂直,斜边与轴线的夹角一般不超过200,锯齿***为圆弧形或为一段平面,但此平面与锯齿短边所形成的夹角应为光滑的圆角,其
胶层。管径较大、管壁较厚、管径不易扩张的低压胶管可以采用凹槽形接头。凹槽的形状可制成矩形、梯形、圆弧形和三角形(见图3)。接头的外径基本***于胶管的内径,凹槽的深度可根据胶管内胶层的厚度和硬度确定。内胶层较厚、硬度较低的胶管,凹槽深度可以深些,反之,凹槽深度应该浅些,一般可以在l-3mm的范围内选取。凹槽的宽度根据管径的大小在2.5-5ram之间选取。为防止内胶
液压站专用超高压胶管总成相同的选择,不同的期待
性,***了油气输送过程的;扣压后的接头内径达到软管内径的95%,大大降低了接头缩径对油气输送量的影响,并且很好的辩决了复合软管接头对管线通球扫线工作的影响问题。(2)针对接头密封性不足的解决方案如图1所示,在接头芯子上设计环槽,放人O型密封圈,通过扣压过程,使O型密封圈与复合软管内壁紧密接触并产生彤变,通过O型圈的压缩变形为复合软管接头提供足够的气密性
设计了一种适用于软管结构的接头形式,在一定压力作用下***软管的强度和密封性,同时能够释放金属铠装层中累积的渗透气体,成功实现复合软管的连接和保护。因其在动力特性、地形适应性、抗腐蚀性、安装等多方面的。越来越多的油田开发考虑采用坎管来代替钢管,具有很大的发展前景。石油作为***能源,人们对它的需求量越来越大,在我国陆上石油开采中占有很大比重,海
系列,匹配55系列扣压接头。阿法格玛软管SG1LA系列不需剥胶,匹配H1200801系列套筒。国产伊顿软管11EU001-02PH系列,不需剥胶,匹配00018系列套筒。软管及软管接头必须选用同一厂家的产品,并按操作手册中的规定配合使用,厂家提供的剥胶长度和扣压直径值是经过试验认定的,严格禁止不同厂家的软管及软管接头混搭使用。2软管与软管接头的装配将软管与软管接头扣压装配后形
有的柔性,与钢管等同的强度,适度的弯曲半径更适于盾体内有限空间的液压管路敷设,管片拼装机旋转环架及提升油缸管路敷设和弯道掘进作业的盾构机拖车之间的连接,在设备运行中发挥着巨大的作用。在盾构机液压系统设计中以软管的内径规定软管的规格,软管有不剥胶软管和剥胶软管之分,软管接头分为整体式(接头和套筒为一体)和分体式(接头和套筒各自独立),因此软管和软管接
高压钢丝增强胶管主要用于矿井液压支架、油田开采、工程建筑、起重运输、冶金锻压、矿山设备、船舶、厚的偏差应严格控制,一般对于壁厚偏差超过o.5mm的胶管应该慎重选用。(3)胶管各层间的附着力。高质量的胶管应具有良好的整体性,即各结构层间应有较高的附着力,各胶层之间粘接成为一个整体。这样才能适应接头装配、扣压过程中的各项工艺要求,才能***胶管总成的性能要求。因此必须控制胶管各层间的附着力不能低于技术标准的规定,且应尽力选择附着力高的胶管用于胶管总成的注塑机械、农业机械、各种机床以及各工业部门机械化、自动化液压系统中输送具有一定压力和温度的石油基(如矿物油、可溶性油、液压油、燃油、润滑油)液体、矿浆、泥浆、水基液体(如乳化液、油水乳浊液、水)、气体等。
-
 ¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
-
¥15.00
