

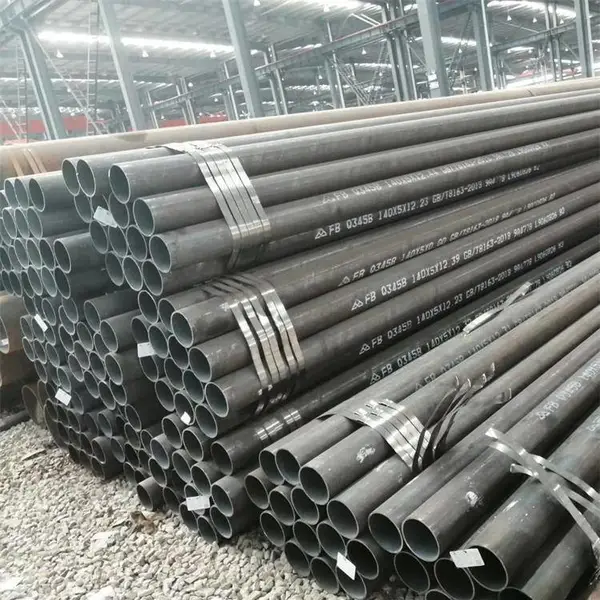

| 材质:20# | 产地/厂家:山东 | 仓库:本库 |
| 规格:219*6 | 计重方式:过磅 |
127*30 127*30 127*35 127*40 133*6 133*8 133*10 133*12 133*14 133*16 133*20 133*25 133*30 133*35。
140*6 140*8 140*10 140*12 140*14 140*16 140*18 140*20 140*25 140*30 140*35 ,146*6 146*8 146*9 146*10 146*12 146*14 146*16 146*18 146*20 146*25 146*30 。152*6 152*8 152*10 152*12 152*14 152*16 152*18 152*20 152*25 152*30 152*35 152*40,159*6 159*8 159*10 159*12 159*14 159*16 159*18 159*20 159*25 159*30 159*35 159*40。
168*6 168*7 168*8 168*9 168*10 168*12 168*14 168*16 168*18 168*20 168*22 168*24 168*25 168*28 168*30 168*32 168*34 168*35 168*38168*40。
公司主营:热轧无缝管规格型号:直径(外圆)89-----426;厚度3mm----80mm, 冷拔无缝管;直径(外圆)20mm---219mm; 厚度2mm-----20mm; 热扩无缝管型号:直径(外圆)377mm--710mm.
【无缝管可以整车批发,还可以切割零售】
1、无缝管概述,2、无缝管生产原料
3、无缝管生产工艺 4、无缝管生产流程
一、无缝管概述:
无缝管在解放初期需求量大大增加,生产也在不断日益更新,所生产的无缝管质量也越做越好,到目前2015年无缝管已经是钢铁行业中不可缺少的一部分,现在很多行业都会对无缝管有一定的需求无论大小还是多少。无缝管是一种具有中空截面、周边没有接缝的长条钢材。全生产无缝管的共计有110多个的1850多个公司下的5100多个生产厂,其中生产石油管的有44个的170多个公司下的260多个厂。
二、无缝管生产原料:
参考对应钢号我国GB/JB的标准钢号是20、我国台湾CNS标准钢号S20C、德国DIN标准材料编号1.0402、德国DIN标准钢号CK22/C22、英国BS标准钢号IC22、法国AFNOR标准钢号CC20、法国NF标准钢号C22、意大利UNI标准钢号C20/C21、比利时NBN标准钢号C25-1、瑞典SS标准钢号1450、西班牙UNE标准钢号F.112、美国AISI/SAE标准钢号1020、日本JIS标准钢号S20C/S22C。
Q代表的是这种材质的屈服限,后面的235,是指这种材质的屈服值,在235MPa左右。并会随着材质的厚度的增加而使其屈服值减小(板厚/直径≤16mm,屈服强度为235MPa;16mm<板厚/直径≤40mm,屈服强度为225MPa;40mm<板厚/直径≤60mm,屈服强度为215MPa;60mm<板厚/直径≤100mm,屈服强度为205MPa;100mm<板厚/直径≤150mm,屈服强度为195MPa;150mm<板厚/直径≤200mm,屈服强度为185MPa)。由于含碳适中,综合性能较好,强度、塑性和焊接等性能得到较好配合,用途广泛。
分别为:Q235A,是不作冲击韧性试验要求;Q235B,是作常温(20℃)冲击韧性试验;Q235C,是作0℃冲击韧性试验;Q235D,是作-20℃冲击韧性试验;Q235E,是作-40℃冲击韧性试验。冲击韧性试验采用夏比V形缺口试件。冲击韧性指标为Akv。对上述B、C、D钢在其各自不同温度要求下,都要求达到Akv≥27J。在不同的冲击温度,冲击的数值也有所不同。
三、无缝管生产工艺:
无缝管一般市面可见到的工艺有热轧工艺和冷拔工艺,钢管的无缝化主要是通过张力减径来完成的,张力减径过程是空心母材不带芯棒的连续轧制过程。在***母管焊接质量的条件下,焊管张力减径工艺是将焊管整体加热到950摄氏度以上,再经张力减径机(张力减径机共有24道次)轧制成各种外径与壁厚的成品管,采用此工艺所生产的热轧钢管与普通的高频焊管有本质的区别通过加热炉加热后其焊缝与母体的金相组织和机械性能可以达到完全一致此外 ,通过多道次的张力减径机轧制和自动控制使得钢管的尺寸精度(尤其是管体圆度和壁厚精度)优于同类无缝管。发达生产的流体管,锅炉管中已大量采用焊管无缝化工艺,随着社会的发展,热轧焊管逐步代替无缝管的局面已经形成。
四、无缝管生产流程:
热轧无缝管一般在自动轧管机组上生产。实心管坯经检查并表面缺陷,截成所需长度,在管坯穿孔端端面上定心,然后送往加热炉加热,在穿孔机上穿孔。在穿孔同时不断旋转和前进,在轧辊和顶头的作用下,管坯内部逐渐形成空腔,称毛管。再送至自动轧管机上继续轧制。后经均整机均整壁厚,经定径机定径,达到规格要求。利用连续式轧管机组生产热轧无缝钢管是较***的方法。
、若欲获得尺寸更小和质量更好的无缝管,必须采用冷轧、冷拔或者两者联合的方法。冷轧通常在二辊式轧机上进行,钢管在变断面圆孔槽和不动的锥形顶头所组成的环形孔型中轧制。冷拔通常在0.5~100T的单链式或双链式冷拔机上进行。
挤压法即将加热好的管坯放在密闭的挤压圆筒内,穿孔棒与挤压杆一起运动,使挤压件从较小的模孔中挤出。此法可生产直径较小的钢管。
五:无缝管的规格型号:
小口径6mm 口径720mm 无缝管厚度从1.0mm--80mm均有现货。
根据我国用货单位的不同要求,进口无缝管规格多达100多种,常见的规格有15922mm、1595mm、15918mm。114.38mm、114.310mm、114.313mm。长度一般为5~8m或4~7m不等。主要是热轧碳结构,钢号为ST35.ST45及ST65。进口规格直径小的为305mm,的47813mm。
公司主营:热轧无缝管规格型号:直径(外圆)89-----426;厚度3mm----80mm, 冷拔无缝管;直径(外圆)20mm---219mm; 厚度2mm-----20mm; 热扩无缝管型号:直径(外圆)377mm--710mm.

| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 山东省聊城经济开发区辽河路东首路北(中钢联院内) | 统一社会信用代码 | 91371500334449414A |
| 登记机关 | 聊城市经济技术开发区市场监督管理局 | 法定代表人 | 刘文波 |
| 公司成立日期 | 2015-04-13 | 营业期限 | 2015-04-13 至 无固定期限 |
| 经营范围 | 管材、建材、型材销售(依法须经批准的项目,经相关部门批准后方可开展经营活动)。 | ||
-
¥3300.00
-
¥3200.00
-
¥3400.00
-
¥3200.00
-
¥3250.00
-
¥3200.00
-
¥3250.00
-
¥3200.00
-
¥3300.00
-
¥3300.00
-
¥3300.00
-
¥3300.00
