


| 品牌:维卡 | 耐水性:强 | 产地:青岛 |
| 储存期:12个月 | 外观:靓丽 | 表干时间:具体而定小时 |
| 耐洗擦性:具体而定 | 理论使用年限:具体而定年 | 施工性:具体而定 |
| 干燥时间≤:具体而定h | 每公斤涂刷面积(两遍):具体而定㎡ | 成膜物性质:有机无机复合 |
| 贸易属性:生产 | 漆膜颜色:可调 | 稀释剂:水溶性 |
| 液态类型:溶剂型 | 单件净重:12KG |
纯净涂装系统
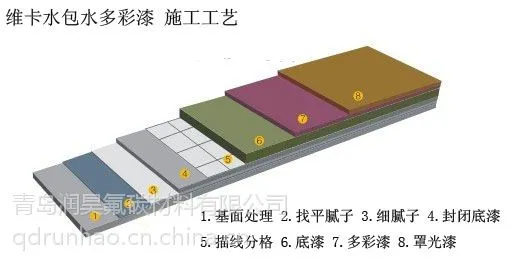
纯净涂装--水包水多彩漆涂装工艺
水包水多彩漆工艺流程:基材检查-渗透底漆(环氧)-底色漆(丙烯酸水性中涂)-多彩漆-自然晾晒-水包水多彩漆(水性罩光)-烘烤-检验-覆膜-复合压制-打包装
1 基材检查
1.1 水包水多彩漆工艺内容
由质检员(按照单次抽样标准)随机抽检毛板,测量其长度、宽度、厚度、边沿不直度、曲翘度、板基的抗折强度、抗冲、含水率等(依据建材行业标准:JC/T 564.1-2008纤维增强硅酸钙板 ***部分:无石棉硅酸钙板
)。
1.2 水包水多彩漆工艺步骤
1.2.1长度,宽度的检测
距板两端10cm 左右位置、中线位置,用钢卷尺各测量1处,***至1mm.。取这3个测量值的平均值作为板面长度(宽度)值。以长度(宽度)的所有测量值与要求值之间的差值作为检验结果。
水包水多彩漆工艺要求差值的值≤1 mm。
1.2.2 厚度的检测
用外卡钳与游标卡尺配合测量,距板两边、两端各10cm 交会点各测一个值(4处),距板两边10cm.与横向中心线交会点各测1个值(2处),共6个测量值,***至1mm。
毛板的采购厚度=客户要求的成品板厚度+1MM;毛板厚度的上公差为0.5MM,既毛板实际厚度在毛板采购厚度与毛板采购厚度+0.5MM之间。
1.2.3 边沿不直度的检测
将板平放于水平台上,用2m长靠尺的侧边与板边相靠,再用最小厚度为0.01mm的塞尺测量板的边沿与靠尺侧边之间的间隙。以所有各边测量值中的值作为检验结果。
要求边沿不直度≤2 mm。
1.2.4曲翘度的检测
将板凹面向上平放于水平台上,用2m长的靠尺侧立于板上面,再用最小厚度为0.01mm的塞尺测量靠尺与板之间的缝隙高度。以所有测量值中的值作为检验结果
要求曲翘度≤5 mm。
2、水包水多彩漆工艺渗透底漆(环氧)
2.1基材检查
按上水包水多彩漆工序成品标准要求进行检查,验收。
2.2工艺要求
A: 上料需均匀用力,严禁摔打板基,应避免磕碰。
B:***板与板之间有20cm的间隙,避免板基在流水线上运行中由于突发客观原因造成板基叠压,出现安全和质量事故。
C:环氧渗透底漆湿膜厚度应在10±5um,不能厚。
D:环氧底漆流平性良好,
E:环氧底漆干燥要完全,裸手触摸不能有粘手感。
F: 渗透底漆操作人员要查看每块板的涂装面,不能有气泡,缩孔,涂布不均匀等弊病。如果连续有两块板材出现相同的涂装弊病,要及时调整。
G:下料时应将板与板边边角角堆放整齐,以避免搬运过程中叉车撞坏板子。
2.3 水包水多彩漆成品标准
A: 正面要求:底漆厚度≤10um±5um;.底漆硬度≥2H;涂层厚度均匀,无露底、缩孔、气泡、异物、气孔等缺陷。
3 水包水多彩漆底色漆(丙烯酸水性中涂)
3.1基材检查
按上工序成品标准要求进行检查,验收。
3.2水包水多彩漆工艺要求
A: 上料需均匀用力,严禁摔打板基,应避免磕碰。
B:***板与板之间有20cm的间隙,避免板基在流水线上运行中由于突发客观原因造成板基叠压,出现安全和质量事故。
C:丙烯酸底色漆湿膜厚度应在15±5um,不能厚。
D:丙烯酸底色漆流平性良好,
E:丙烯酸底色漆干燥要完全,裸手触摸不能有粘手感。
F: 丙烯酸底色漆操作人员要查看每块板的涂装面,不能有气泡,缩孔,涂布不均匀等弊病。如果连续有两块板材出现相同的涂装弊病,要及时调整。
G:下料时应将板与板边边角角堆放整齐,以避免搬运过程中叉车撞坏板子。
3. 3水包水多彩漆 成品标准
A: 正面要求:底色漆厚度≤15um±5um;.底色漆硬度≥2H;涂层厚度均匀,无色差,无露底、缩孔、气泡、异物、气孔等缺陷。
4多彩漆(喷涂)
4.1 水包水多彩漆基材检查
按上工序成品标准要求进行检查,验收。
4.2 水包水多彩漆工艺要求
A:严格按照《喷涂机器操作操作规程》使用喷涂设备。
B:上料要均匀用力,不能摔打板基,以防止产生裂纹。
C:。喷涂时,传送速度要和前道辊涂底漆传送速度稍微快0.5米/分钟,
D:喷涂时往复速度控制在 1200 米/分钟左右,根据客户不同颜色和表面密度速度需调节,
E:喷涂密度一般控制在 2-4 M2/KG,根据客户***颜色密度做适当调整。
F:颗粒喷涂需均匀一致,颗粒大小根据客户***颜色喷涂。
G:储漆罐压力一定要严格把控。
4.3 水包水多彩漆成品标准
A.: 底色需和客户***色卡一致,
B:多彩漆颗粒颜色需和客户***色卡基本相同,颗粒大小不能相差20 um,颗粒细密的需和客户***色板一致。
C:多彩漆颗粒喷涂需均匀,不能堆叠在一起。若客户***样板有堆叠现象,已客户***样板为准。
5 自然晾晒
5.1 水包水多彩漆工艺内容
对喷涂出来的半成品板,在太阳下或是车间内自然晾晒,晾晒时间一般在24小时,可根据天气情况定义。
5.2检测标准
对自然晾干的半成品板进行表面的检测,表面的多彩漆颗粒不能有水分在内,表面颗粒需全部干透,表面没有喷涂到的地方不能有水印。多彩漆颗粒喷涂需均匀。
6 氟碳罩光漆
6.1水包水多彩漆工艺内容
根据客户要求选择在底漆上辊涂氟碳面漆。
6.2 工艺步骤
6.2.1 基材检查
按以上工序成品标准要求进行检查、验收。
6.2.2水包水多彩漆面漆的辊涂
A:原漆的搅匀:将原漆开桶后用搅拌棒搅拌充分,至桶底无沉淀,将原漆倒入调漆罐;
B:稀释剂的选用: 厂商配套稀释剂
C:固化剂的添加:厂商配套固化剂。
D:粘度的调节:稀释剂添加量为原漆的30%左右。粘度在20-25秒/涂-4,25℃(或40-50秒/涂-1,25℃)。
E:调配后的过滤:根据面漆选择合适目数筛网。
F:漆量的调配:根据“少量多次”的原则调配面漆用量,尽量减少浪费。
G:辊速控制在10m/min。
H:根据辊涂效果调节辊距。
I: 每道辊涂湿膜厚度控制在15±5um。
6.2.3成品标准
A. 直径小于0.5MM的鼓泡、质点数≤1个/㎡,不允许有直径大于0.5MM的鼓泡、质点。
B. 直径小于1MM、深度小于0.05MM的凹坑数≤2个/㎡,不允许有直径大于1MM、深度大于0.05MM的凹坑。
C. 擦伤总长度≤5CM/㎡,不允许有划伤、露底。
D. 不允许有裂纹、起层、剥落、蹦边、掉角。
E. 同一批板材无色差、光泽一致,同一装饰面无色差。
F. 漆膜应完全固化,无沾滞现象。
G. 漆膜硬度≥2H
H. 无指印、流挂、发花。
7 烘烤
7.1水包水多彩漆工艺要求
流水线出来后没有完全烘烤固化,需进行固定烘烤。
A:烘烤温度 流水线上:80℃ 固定烘箱:70°
B:烘烤时间 流水线上 2-4分钟 固定烘烤:45分钟
C:流水线上干燥时随机抽取1%的板材或分批烘干时从每批次随机抽取1块板材检验漆膜铅笔硬度。硬度不符合标准的要延长烘干时间或温度。
D:漆膜冷凉后应完全固化,无沾滞现象。
E: 漆膜硬度≥2H
7.2成品标准
检验标准如表1所示。
缺陷名称a
缺陷规定
允许范围
波纹
/
不明显
漏涂
/
不允许
鼓泡
/
不允许
疵点
尺寸≤3mm
不超过3个/㎡
划伤
长度≤10mm
不超过2处/㎡
擦伤
不露出底材
不超过2处/㎡
色差
色差不明显
漆膜硬度
≥2H
a 对于表中未涉及到的表面缺陷,本着不影响需方使用要求为原则由供需双方商定。
b 装饰性的花纹、色彩除外。
由质检人员在包装前检测板材涂装面的表面状况。包括波纹,漏涂,鼓泡,疵点,划伤,擦伤,色差等。
8 检验
8.1 工艺内容
由质检人员在包装前检测板材涂装面的表面状况。包括波纹,漏涂,鼓泡,疵点,划伤,擦伤,色差等。
8.2 检测标准
检验标准如表1所示。
表1 检验标准
缺陷名称a
缺陷规定
允许范围
波纹
/
不明显
漏涂
/
不允许
鼓泡
/
不允许
疵点
尺寸≤3mm
不超过3个/㎡
划伤
长度≤10mm
不超过2处/㎡
擦伤
不露出底材
不超过2处/㎡
色差
色差不明显
漆膜硬度
≥2H
a 对于表中未涉及到的表面缺陷,本着不影响需方使用要求为原则由供需双方商定。
b 装饰性的花纹、色彩除外。
9 覆膜
9.1 来料检查
按企业板材成品标准要求进行检查、验收。
9.2 工艺要求
9.2.1 包装材料的选择
根据涂层的不同选择合适粘度的包装保护膜。
9.3 成品标准
9.3.1 标志
每个产品均应标明产品名称、产品的种类(用产品编码表示)、颜色、规格、厂名厂址、商标、生产批号、生产日期及质量检验合格标志(以上即合格证的内容)。
9.3.2 包装
A:产品装饰面应覆有保护膜。饰面涂装为实体色采用中低性粘度的保护膜; 饰面涂装为金属色采用中高性粘度的保护膜.保护膜粘贴平整且保护完全.保护膜的柔韧要好在安装完工后接膜时不会被撕坏。
B:包装箱应有足够的强度,以***运输、搬运及堆垛过程中不会损坏,产品在箱中无窜动或挤伤(可用木架与纸箱进行包装,四周放置泡沫吹塑防震板,每两块面板之间用泡沫吹塑膜进行保护,装箱后用铁皮捆扎带打包)。
C:凡经检验合格的产品,发货时均要附该批产品的质检证明(产品质检单)。
D:标志、产品合格证、使用说明书、产品质检单的文字及图案应醒目清晰、易于识别,且具有一定的耐久性。
10 复合 压制
10.1 来料检查
10.1.1长度,宽度的检测
距板两端10cm 左右位置、中线位置,用钢卷尺各测量1处,***至1mm.。取这3个测量值的平均值作为板面长度(宽度)值。以长度(宽度)的所有测量值与要求值之间的差值作为检验结果。
要求差值的值≤1 mm。
10.1.2 厚度的检测
用外卡钳与游标卡尺配合测量,距板两边、两端各10cm 交会点各测一个值(4处),距保温板两边10cm.与横向中心线交会点各测1个值(2处),共6个测量值,***至1mm。
保温板的采购厚度=客户要求的成品板厚度+1MM;保温板厚度的上公差为0.5MM,既保温板实际厚度在保温板采购厚度+0.5MM之内。
10.1.3 边沿不直度的检测
将保温板平放于水平台上,用2m长靠尺的侧边与板边相靠,再用最小厚度为0.01mm的塞尺测量板的边沿与靠尺侧边之间的间隙。以所有各边测量值中的值作为检验结果。
要求边沿不直度≤2 mm。
10.1.4曲翘度的检测
将保温板凹面向上平放于水平台上,用2m长的靠尺侧立于板上面,再用最小厚度为0. 1mm的塞尺测量靠尺与板之间的缝隙高度。以所有测量值中的值作为检验结果
要求曲翘度≤5 mm。
10.2 胶水混合标准
10.2.1 胶水混合比例
聚氨酯胶水按照厂商的比例要求,同一时间内分别取出主剂和固化剂,用电子称测量出各自重量,进行计算比例。一般主:固为4:1 或主:固为5:1。
10.3 工艺步骤
A).将调配好的聚氨酯胶水,自动混合后倒入辊胶机内,倒入量不能超过聚氨酯辊的上部。采用少量多次的调配原则。
B).将辊涂机的上下辊涂中的空隙调整为保温板的厚度,包装保温板有一定的压力通过辊胶机。
C).将保温板放置在辊涂机上匀速推过辊涂机,使辊涂过的保温板均匀涂布上胶水。使用量一般在200-250g/m2,根据不同的保温材料,胶水使用量有所变化根据实际情况定义。
D).涂布均匀的保温板放置已经准备好的无机板上,放置时四周需和无机板对齐。不能有偏差,若是保温板过大或过小,以一长边和一短边对齐原则放置。
E).每架放置后用叉车叉到压机上,放置位置***保温板都能平整的压制到,压机压力达到15-20KPa之间即可。压制时间根据固化胶水不粘手,一般在60分钟-120分钟不等,固化时间根据实际温度确定。
10.4 成品标准
10.4.1 表面保护膜不能有脱落或是起层的现象,无机板和保温之间不能有脱落现象。
10.4.2 无机板和保温板之间的抗拉强度见表格
项目
XPS复合保温板
聚氨酯泡沫复合保温板
酚醛泡沫复合保温板
岩棉复合保温板
抗拉强度(MPa)
≥0.25
≥0.25
≥0.10
≥0.15
耐冲击性J
≥10
11 打包装
11.1 包装要求
A:包装采用木托盘方式,每架不能超过2米,重量不能超过2.5吨。
B:包装托盘应有足够的强度,以***运输、搬运及堆垛过程中不会损坏,(可用木架与纸箱进行包装,四周放置泡沫吹塑防震板,每两块面板之间用泡沫吹塑膜进行保护,后用铁皮捆扎带打包)。
C:凡经检验合格的产品,发货时均要附该批产品的质检证明(产品质检单)。
D:标志、产品合格证、使用说明书、产品质检单的文字及图案应醒目清晰、易于识别,且具有一定的耐久性。

青岛润昊氟涂料科技有限公司是一家高科技型民营企业。 做为以技术为核心的我们,现在与甘肃轻工学院、甘肃科技大学、上海科技大学等***学府在新品研发、产品改良等方面广泛合作,在上海设立专门的研发中心和运营中心,将的科技成果产业化,并与BYK、拜尔、旭化成等世界***企业展开合作,使企业的技术创新能力始终处于***水平。作为以质量为本的我们,对质量的要求达到了近乎苛刻的标准,所有的工艺流程严格按照***:2000的体系运行,每公斤涂料的出厂都须经过11道工序的严格检测,确保产品的出厂合格率***。 公司始终本着“以产品质量为生命、以人才为发展之本、以环境保护为责任、以振兴民族品牌为使命”。 我们不是奠基人,却始终是***。
点击查看>| 企业类型 | 私营有限责任公司 | 公司注册地址 | 山东省青岛市 | ||
| 统一社会信用代码 | 370214228057252 | 登记机关 | 青岛市工商行政管理局 | ||
| 法定代表人 | 宋经理 | 经营范围 | 涂料研发生产销售服务;化工材料 室内装修装潢 建筑装饰材料 办公设备 | ||
-
¥85.00
-
¥85.00
-
¥85.00
-
¥85.00
-
¥85.00
-
¥85.00
-
¥85.00
-
¥85.00
-
¥100.00
-
¥100.00
-
¥100.00
-
¥85.00
