

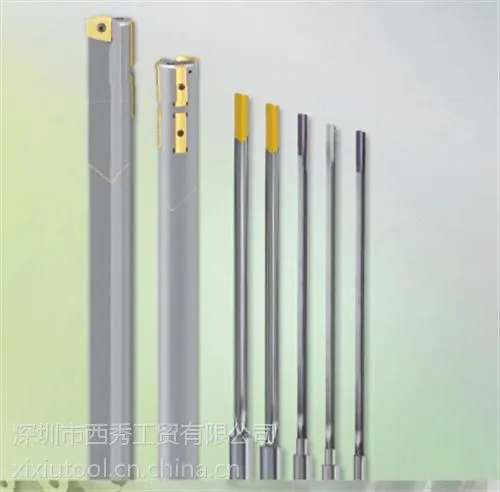

| 加工定制:是 | 材质:陶瓷 | 型号:thisis型号 |
| 硬度:thisis硬度 | 品牌:Stanley/史丹利 | 样品或现货:样品 |
| 是否标准件:标准件 | 标准编号:标准编号2524 | 是否进口:是 |
| 精度:精度7983 | 适用机床:车床 | 是否库存:库存 |
| 是否批发:批发 |
钻尖部分的结构形式
钻尖部分的几何外形,直接影响到枪钻的切削加工性能及被加工孔的精度,HARTNER公司结合自身二十多年制造枪钻的成功经验,优化了以下5种类型的钻尖外圆型式,并结合多种钻尖的不同角度磨削型式供用户选择,确保针对不同的工件材料及要求,总有一款适合您。
G型:通用型,适合加工各种材料,尤其适合加工孔公差范围较小的孔。
C型:标准型,适合加工难加工材料,如高合金钢等。
E型:专用型,适合加工各种材料,尤其适合加工孔公差范围较大的孔。
A型:专用型,适合在难以正确定位的状况下加工各种材料。
D型:专用型,特别适合加工灰铸铁。

内排屑深孔钻刀片材料的选择:
内排屑深孔钻分为单刃内排屑和多刃错齿内排屑深孔钻。目前,国内内排屑深孔钻刀片材料主要选用硬质合金。硬质合金的种类和牌号很多,除普通硬质合金(YG类、YT类、YW 类)外,发展了许多新型硬质合金,如细晶粒和超细晶粒硬质合金(YG6X、YD15)、表面涂层硬质合金(YB120)、添加稀土元素的硬质合金(YW1R)等等。国内常用于内排屑深孔钻的刀片材料的牌号主要是YG8、YT15、YT798和YW1等。
单刃枪钻:
单刃枪钻(下称枪钻)用于加工直径Φ1~35mm、长径比达100~250倍的深孔,是目前加工Φl~6mm小直径深孔的方法。加工孔的精度可稳定在IT 8~10级,个别的可达IT6~7级;表面粗糙度可稳定在Ra12.5~3.2μm(▽3~▽5),个别的可达Ra0.8~0.4μm(▽7~▽8),孔的直线度可达0.05mm/m。枪钻的应用范围很广,除适用于加工普通钢料与铸件外,还能加工软金属、合金钢、不锈钢和耐热钢等。

公司简介 企业文化 公司简介 深圳市西秀工贸有限公司成立于1993年4月,专业从事刀具业务二十余年,是专业经营数控设备所用的各式切削刀具的贸易公司,针对的客户主要包括航空航天企业、汽车制造业、钟表业、模具加工业等。公司现收集引进了一批欧美等国家中具有***品质的***中小企业的产品,力争打造***化、高性价比的孔加工刀具解决方案。 我公司主要代理、经销以下产品: 1、德国钴领(GUHRING)各式枪钻、钻头、铰刀、丝锥等切削工具系列; 2、美国BALAX丝锥系列:各式美标、公制、管螺纹、自锁螺纹(STI)用挤压、切削专业丝锥、螺纹塞规、微小径挤压丝锥; 3、德国HARTNER各式枪钻、钻头等切削工具系列; 4、台湾泰精公司各式CNC加工中心所用的刀杆、合金立铣刀系列; 5、瑞士ROLLIER各式小直径钨钢铣刀、钻头; 6、瑞士TUSA各式小直径钻头、铣刀、铰刀系列; 7、德国WEXO丝锥系列; 8、英国BRISC电永磁吸盘,美国MITEE-BITE夹具、真空吸盘; 9、承接各式非标刀具设计。 我公司拥有从事刀具销售多年的刀具技术专家及多么富有经验的***刀具销售工程师,能为客户提供优质的技术服务,协助客户解决生产中的各种技术难题。 欢迎广大客户来电、来函垂询!
点击查看>-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
