

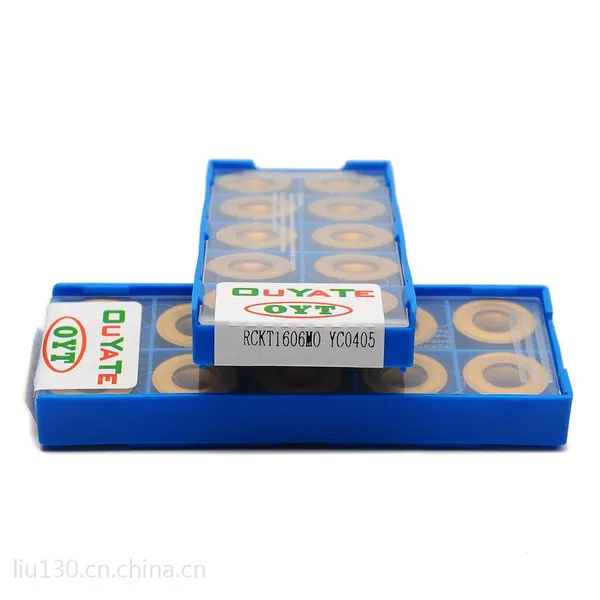
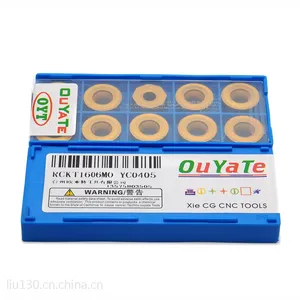
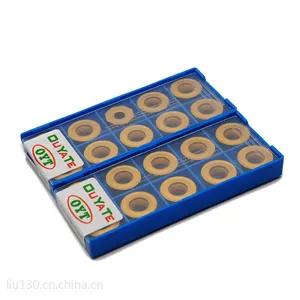

| 品牌:OYT | 型号:RCKT1606MO | 材质:硬质合金 |
| 适用机床:铣床 | 结构类型:机夹式 | 是否进口:是 |
| 是否涂层:涂层 | 加工范围:201304水轮叶片等不锈钢 | 规格:不锈钢 |
| 直径:16MM | 厚度:6MM | 是否批发:批发 |
此款RCKT1606MO HM1001数控铣刀片是一款专门加工201 304以及 水轮机叶片等不锈钢产品的R8铣刀片。不锈钢加工时由于具有会粘刀和不耐磨的特性,而圆弧形的造型以及钝化时将刃口钝锋利,偏硬的材质配合这种偏软性的涂层则有效提升了刀片的使用寿命,减少了刀片的使用量,为企业节约了生产成本。质优价廉-OYT是您的选择。
库存;2000片
涂层
结构类型:机夹式
适用机床:数控加工中心
加工范围:201 304 水轮叶片等不锈钢
材质:硬质合金
标准件
参数:F 2500-3500
S 600-800

理想的加工程序不仅应***加工出符合图样的合格工件,同时应能使数控机床的功能得到合理的应用和充分的发挥。数控机床是一种高效率的自动化设备,它的效***于普通机床的2~3倍,要充分发挥数控机床的这一特点,必须在编程之前对工件进行工艺分析,根据具体条件,选择经济、合理的工艺方案。数控加工工艺考虑不周是影响数控机床加工质量、生产效率及加工成本的重要因素。本文从生产实践出发,探讨和总结一些数控车削过程中的工艺问题。
关键字:数控加工车削刀具
1 数控加工工序
数控加工工序的划分在数控机床上加工零件,工序比较集中,一次装夹应尽可能完成全部工序,常用的工序划分原则有以下两种。
***精度原则
数控加工具有工序集中的条件,粗、精加工常在一次装夹中完成,以***零件的加工精度,当热变形和切削力变形对零件的加工精度影响较大时,应将粗、精加工分开进行。
提高生产效率的原则
数控加工中,为减少换刀次数,节省换刀时间,应将需用同一把刀加工的加工部位全部完成后,再换另一把刀来加工其它部位。同时应尽量减少空行程,用同一把刀加工工件的多个部位时,应以***的路线到达各加工部位。实际生产中,数控加工常按刀具或加工表面划分工序。
如果你还想了解我们,请百度搜索台州欧亚特工具有限公司

| 企业类型 | 私营有限责任公司 | 注册资本 | 50万人民币 |
| 公司注册地址 | 浙江省台州市黄岩区新前新城路236号 | 统一社会信用代码 | 331003000097975 |
| 登记机关 | 台州市工商行政管理局 | 法定代表人 | 谢长根 |
| 公司成立日期 | 2013-05-07 | 营业期限 | 2063-05-07 |
| 经营范围 | 五金工具,机床配件,数控刀具批发零售 | ||
-
¥10.50
-
¥10.50
-
¥10.50
-
¥10.50
-
¥12.50
-
¥12.50
-
¥12.50
-
¥12.50
-
¥10.50
-
¥10.50
-
¥10.50
-
¥10.50
