

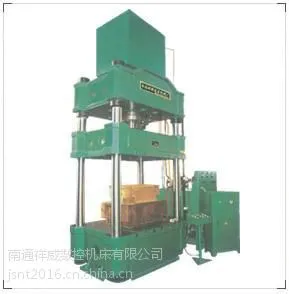

| 类型:液压机 | 自动化程度:普通 | 控制形式:人工 |
| 产品类型:全新 | 是否库存:否 | 售后服务:三包一年 |
| 品牌:祥威 | 型号:YWC32-800T | 重量:0kg |
| 工作精度:0 | 外形尺寸:3600x2400cm | 加工精度:精密 |
| 动力类型:液压 | 主电机功率:45+22kw | 作用对象:板材 |
| 作用对象材质:金属 | 适用行业:通用 |
按结构形式现主要分为:四柱式、单柱式(C型)、卧式、立式框架、万能液压机等。
按用途主要分为金属成型、折弯、拉伸、冲裁、粉末(金属,非金属)成型、压装、挤压等。
热锻液压机
大型锻造液压机是能够完成各种自由锻造工艺的锻造设备,是锻造行业使用***的设备之一。目前有800T、1600T、2000T、2500T、3150T、4000T、5000T等系列规格的锻造液压机。
四柱液压机
该液压机适用于可塑性材料的压制工艺。如粉末制品成型、塑料制品成型、冷(热)挤压金属成型、薄板拉伸以及横压、弯压、翻透、校正等工艺。
四柱液压机可分为四柱两梁液压机、四柱三梁液压机、四柱四梁液压机等。
单臂液压机(单柱液压机)
可扩展工作范围,利用三面空间,加长液压缸行程(可选装),可伸缩260mm-800mm,可预置工作压力;液压系统散热装置。
龙门式液压机
可对机器零部件进行装配、拆卸、校直、压延、拉伸、折弯、冲孔等工作,真正实现一机多用。该机工作台能上下移动,大小扩展了机器开合高度,使用更方便。
双柱液压机
本系列产品适用于各类零部件的压装、调弯整形、压印压痕、翻边、冲孔及小零件的浅拉伸;金属粉末制品的成型等加工工艺。采用电动控制,设有点动及半自动循环,可保压延时,并具有良好的滑块导向性,操作方便、易于维修、经济耐用。根据用户的需要可增设热工仪表、顶出缸、行程数显、计数等功能。
折叠编辑本段产品用途
本设备特别适合于中心载荷零件的弯曲、成型、翻边等多种工艺,配上冲裁缓冲装置后,还可以用于冲孔,落料加工,是船舶行业、压力容器行业、化工等行业的产品。
用于金属薄板零件的拉伸成型、翻遍、弯曲和冲压等工艺,也可用于一般的压制工艺,可根据用户需要增加冲裁缓冲、打料、移动工作台等装置。
除了用于锻压成形外,三梁四柱液压机也可用于矫正、压装、打包、压块和压板等。
还可用于轴类零件的压制工艺,型材的校准、扣压、压装工艺以及板材零件的弯曲、争辩、定型、压印、套型、拉伸、可塑性材料的压制工艺,如冲压、弯曲、翻边薄拉伸等作业,也可以从事校正、压装、塑料制品及粉末制品的压制成型作业。因其应用范围广泛也被称为万能液压机.
折叠编辑本段技术条件
1.液压机的图样及技术文件的技术要求,应符合有关现行标准的规定,并应按照规定程序经过批准后,方可用于生产。
2.设计应布局合理,造型美观,使用性能***,操纵灵敏轻便,手操纵力不大于49N(5kgf) 脚踏力不大于78?4N(8kgf)。
3.重要的导轨付及立柱、活(柱)塞等应采取耐磨措施。滑块导轨工作而(或锒条面)与机身 寻轨工作面应保持必要的硬度差。
4.重量超过15kg的零部件、元件或装备等均须便于吊运和安装,必要时应设有起吊孔或起吊 钩(环)。
5.整体或部分包装的油压机及其零部件,应符合运输和装载的现行标准和有关规定。
6.分装的零部件,应有相关的安装识别标记,其中板式或管式阀等安装时须有正确的定向措施,其中管路和液压元件的通道口应有防尘措施。
折叠编辑本段成形技术
折叠优势
与传统的冲压工艺相比,液压成形工艺在减轻重量、减少零件数量和模具数量、提高刚度与强度、降低生产成本等方面具有明显的技术和经济优势,在工业领域尤其是汽车工业中得到了越来越多的应用。
在汽车工业及航空、航天等领域,减轻结构质量以节约运行中的能量是人们长期追求的目标,也是***制造技术发展的趋势之一。液压成形(hydroforming)就是为实现结构轻量化的一种***制造技术。
液压成形也被称为"内高压成形",它的基本原理是以管材作为坯料,在管材内部施加超高压液体同时,对管坯的两端施加轴向推力,进行补料。在两种外力的共同作用下,管坯材料发生塑性变形,并最终与模具型腔内壁贴合,得到形状与精度均符合技术要求的中空零件。
折叠优点
对于空心变截面结构件,传统的制造工艺是先冲压成形两个半片,然后再焊接成整体,而液压成形则可以一次整体成形沿构件截面有变化的空心结构件。与冲压焊接工艺相比,液压成形技术和工艺有以下主要优点:
1. 减轻质量,节约材料。对于汽车发动机托架、散热器支架等典型零件,液压成形件比冲压件减轻20%~40%;对于空心阶梯轴类零件,可以减轻40%~50%的重量。
2.减少零件和模具数量,降低模具费用。液压成形件通常只需要1套模具,而冲压件大多需要多套模具。液压成形的发动机托架零件由6个减少到1个,散热器支架零件由17个减少到10个。
3. 可减少后续机械加工和组装的焊接量。以散热器支架为例,散热面积增加43%,焊点由174个减少到20个,工序由13道减少到6道,生产率提高66%。
4. 提高强度与刚度,尤其是疲劳强度,如液压成形的散热器支架,其刚度在垂直方向可提高39%,水平方向可提高50%。
5. 降低生产成本。根据对已应用液压成形零件的统计分析,液压成形件的生产成本比冲压件平均降低15%~20%,模具费用降低20%~30%。
折叠
折叠范围
液压成形工艺在汽车、航空、航天和管道等行业有着广泛的应用,主要适用于:沿构件轴线变化的圆形、矩形或异型截面空心结构件,如汽车的排气系统异型管件;非圆截面空心框架,如发动机托架、仪表盘支架、车身框架(约占汽车质量的11%~15%);空心轴类件和复杂管件等。图2即为液压成形工艺应用于汽车工业中所制造出的一些典型零件。
液压成形工艺的适用材料包括碳钢、不锈钢、铝合金、铜合金及镍合金等,原则上适用于冷成形的材料均适用于液压成形工艺。主要针对汽车配件厂,电子厂,电器厂,热处理厂,车辆配件厂,齿轮厂,空调配件厂
-
 ¥100.00
-
¥12万
-
¥100.00
-
面议
-
¥100.00
-
¥15万
-
¥7.5万
-
¥10.00
