

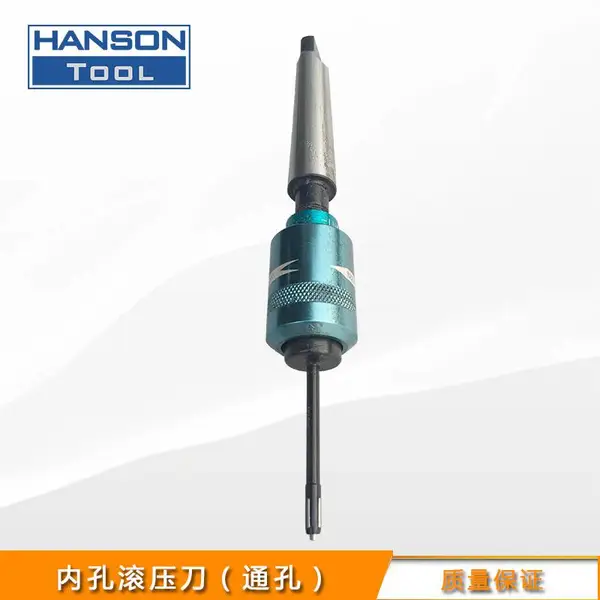

| 产品特性:滚压刀 | 是否进口:否 | 产地:中国 |
| 品牌:HANSON | 型号:HS-TK4 | 订货号:1 |
| 货号:1 | 材质:合金 | 加工范围:3.5-350 |
| 直径:4 | 精度:0.01 | 规格:HS-TK4 |
非标加长滚压刀 通孔小孔滚压刀 深孔滚压铰刀 厂家直销滚光刀
镜面滚压工具 通孔滚压刀 小孔通孔非标加长滚光刀 镜面滚压铰刀 厂家直销

镜面滚压工具 通孔滚光刀 厂家直销非标加长滚压头 根据客户的图纸非标定做
镜面滚压工具 通孔滚压刀 小孔通孔非标加长滚光刀 镜面滚压铰刀 厂家直销
使用方法
1.将工具装夹在钻、车、铣、镗床和数控车床、加工中心等机床主轴上,工具转动,工件不动进行右旋转加工,也可工具固定,工件旋转加工,工具与加工孔的中心重合。
加工条件
工件直径mm | 4~14.5 | 15~24 | 25~44 | 45~74 | 75~99 | 100~139 | 140~200 |
转速r/min | 1500~1000 | 1000~800 | 800~500 | 700~400 | 500~300 | 400~250 | 300~150 |
进给速度mm/rev | 0.1~0.4 | 0.2~0.6 | 0.3~1.0 | 0.4~1.2 | 0.5~1.5 | 1.0~2.0 | 1.2~2.5 |
2.上下推动有刻度铝壳同时左右旋转,可调整工具直径,每格刻度为0.0025mm(见图)。调整范围0.5mm
3.加工时必须用冷却润滑油,润滑油要过滤并保持清洁(也包括滚压外径、平面、锥面、球面)。
4.工具退回时会自动缩小直径,不会损伤已加工表面。
注意事项
1.滚压前孔壁不宜有较深刀痕,刀纹应均匀、松弛(此条件也包括滚压外径、平面、锥面、球面),粗糙度Ra3.2左右。
2.为了获得合理的滚压余量,应根据工件本身情况(主要是材质、硬度、滚压前表面精糙度)有所选择,故批量加工前应试加工2~3件,求出滚压余量。(见表)
工件直径mm | 4~11.9 | 12~30 | 31~59 | 60~89 | 90~149 | 150~179 | 180~200 |
预留加工余量mm | 0.005~0.02 | 0.01~0.025 | 0.015~0.03 | 0.025~0.04 | 0.04~0.08 | 0.05~0.1 | 0.06~0.12 |
3.加工盲孔时底部约0.5mm无法加工,为使滚压头不能加工的部分最小,调整好工具直径后,磨削除去滚针***部同样位置的心轴部分。
4.工件必须有足够的壁厚,一般应超过孔径的15%,若壁太薄,应在减少壁厚前进行滚压,或用一个型架来支撑周边。
5.根据机床选择好工具装夹部形状(直柄、莫氏锥柄、BT柄等)。
非标加长滚压刀 通孔小孔滚压刀 深孔滚压铰刀 厂家直销滚光刀
厂家直销、优质供应、低价批发
无锡翰森科技有限公司
联系人:夏先生
手机:13861796049
电话:0510-88274200
Q Q: 3085083877
邮箱:jansonxia_1988@163.com
网址://
地址:无锡金城东路299号

无锡翰森科技有限公司坐落于有“鱼米之乡”之称的中国历史文化名城--无锡,系一家集销售、生产以及技术服务于一体的专业数控刀具公司,专注于机加工行业。 在各界生产商及广大客户的大力支持下,从激烈的市场竞争中***,已成为行业中有重要影响的企业之一。目前能为客户提供多种系列产品,广泛应用于机加工行业,主营浮动铰刀柄、内孔去毛刺倒角刀、钻孔倒角组合刀具、大直径深孔钻、铲钻扁钻、VMD大钻头、带定心U钻、浮动去毛刺工具、旋转冲削工具、镜面滚压刀、微量补偿攻丝刀柄、外冷转内冷油路刀柄、反刮刀背镗刀等。 公司采用现代化的管理手段,以优质的产品、充足的库存、富有竞争力的价格、快捷高效的服务,在前进的征途上一步一个脚印,我们真诚欢迎广大客户以及合作伙伴一起携手同进,共创双赢。
点击查看>| 企业类型 | 私营有限责任公司 | 注册资本 | 218.00万人民币 |
| 公司注册地址 | 无锡金城东路299号 | 统一社会信用代码 | 913202003390480897 |
| 登记机关 | 无锡工商局 | 法定代表人 | 夏小龙 |
| 公司成立日期 | 2015-05-20 | 营业期限 | 无限 |
| 经营范围 | 工业自动控制系统装置的技术开发、技术服务;切削工具、仪器仪表、机械设备、通用机械及配件、电器机械及汽车、轴承、五金产品的销售 | ||
-
¥2000.00
-
¥750.00
-
¥1000.00
-
¥2500.00
-
¥1900.00
-
¥1900.00
-
¥700.00
-
¥500.00
-
¥2000.00
-
¥2000.00
-
¥2800.00
-
¥2000.00
