

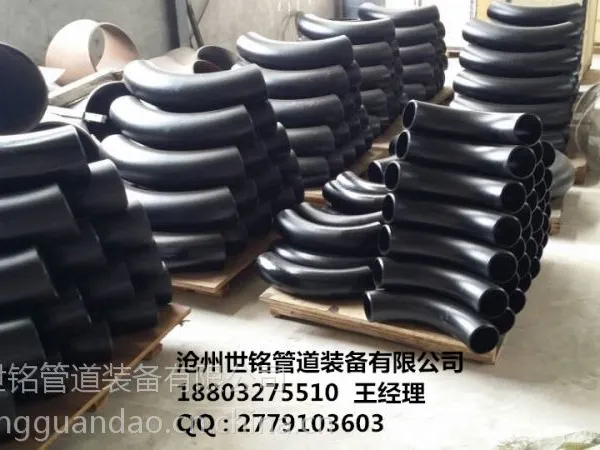

| 材质:碳钢 | 管厚:10mm | 特殊功能:弹性好、 耐腐蚀、 耐高压 |
| 直径:219 |
1 基本介绍
弯头
水暖安装中常用的一种连接用管件,用于管道拐弯处的连接,用来改变管道的方向。
其他名称:90°弯头、直角弯、爱而弯、冲压弯头、压制弯头、机制弯头、焊接弯头等。
用途:连接两根公称通径相同或者不同的管子,使管路作90°、45°、180°及各种度数的转弯。
弯曲半径小于等于管径的1.5倍属于弯头,大于管径的1.5倍属于弯管.
2 用途范围
管道安装中常用的一种连接用管件,连接两根公称通径相同或者不同的管子,使管路做一定角度转弯。
3 产品分类
1.以材质划分:
碳钢: ASTM/ASME A234 WPB、WPC
合金: ASTM/ASME A234 WP 1-WP 12-WP 11-WP 22-WP 5-WP 91-WP911、15Mo3 15CrMoV、 35CrMoV
不锈钢:ASTM/ASME A403 WP 304-304L-304H-304LN-304N
ASTM/ASME A403 WP 316-316L-316H-316LN-316N-316Ti
ASTM/ASME A403 WP 321-321H ASTM/ASME A403 WP 347-347H
低温钢:ASTM/ASME A402 WPL3-WPL 6
高性能钢: ASTM/ASME A860 WPHY 42-46-52-60-65-70
铸钢,合金钢,不锈钢,铜,铝合金,塑料,氩硌沥,PVC,PPR、RFPP(增强聚丙烯)等。
2.以制作方法划分可分为推制、压制、锻制、铸造等。
3.以制造标准划分可分为国标、电标、船标、化标、水标、美标弯头、德标、日标、俄标等。
4.按它的曲率半径来分:可分为长半径弯头和短半径弯头。长半径弯头指它的曲率半径等于1.5倍的管子的外径,即R=1.5D;短半径弯头指它的曲率半径等于管子外径,即R=1.0D。(D为弯头直径,R为曲率半径)。
5.若按压力等级来分:大约有十七种,和美国的管子标准是相同的,有:Sch5s、Sch10s、Sch10、Sch20、Sch30、Sch40s、STD、Sch40、Sch60、Sch80s、XS;Sch80、SCH100、Sch120、Sch140、Sch160、XXS;其中最常用的是STD和XS两种。
6.按照不同形状用途可以分为:沟槽式弯头、卡套式弯头、双承弯头、法兰弯头、异径弯头、呆座弯头、内外牙弯头、冲压弯头、推制弯头、承插弯头、对焊弯头、内丝弯头等。弯头弯头
4 ***
4.1 日标准
标准号 描述
JIS B2311 通用钢制对焊管件
JIS B2312 钢制对焊管件
JIS B2313 钢板制对焊管件
JIS B2316 钢制承插焊管件
管件执行标准之美国标准:
标准号 描述
ASME/ANSI B16.9 工厂制造的锻钢对焊管件
ASME/ANSI B16.11 承插焊和螺纹锻造管件
ASME/ANSI B16.28 钢制对焊小半径弯头和回头弯
ASME B16.5 管法兰和法兰配件
MSS SP-43 锻制不锈钢对焊管件
MSS SP-79 承插焊异径插入件
MSS SP-83 承插焊和螺纹活接头
MSS SP-97 承插焊、螺纹和对焊端的整体加强式管座
4.2 电力标准
标准号 描述
GB2000火电发电厂汽水管道零件及部件典型设计手册
DL/T515-93电站弯管
D-GD87-1101 管道零件及部件典型设计
管件执行标准之化工标准:
标准号 描述
HGJ514 碳钢、低合金钢无缝对焊管件
HGJ528 钢制有缝对焊管件
HGJ10 锻钢制承插焊管件
HGJ529 锻钢制承插焊、螺纹和对焊接管台
HGJ-44-76-91 钢制管法兰、垫片、紧固件
HG20592-20635 钢制管法兰、垫片、紧固件
4.3 中石化标准
标准号 描述
SH3406 -1996石油化工钢制管法兰
SH3408 -1996钢制对焊无缝管件
SH3409-1996 锻钢制承插焊管件
SH3410 -1996锻钢制承插焊管件
4.4 ***
标准号 描述
GB12459-2005 钢制对焊无缝管件
GB/T13401 钢板制对焊管件
GB/T14383 锻钢制承插焊管件
GB/T10752-1995船用钢管对焊接头
GB/T17185-1995钢制法兰管件
管件执行标准之中石油标准:
标准号 描述
SY/T0510-1998 钢制对焊管件
SY/T5257-2004 钢制弯管
02S403 钢制管件国家建筑标准
5 工艺流程
无缝弯头:弯头是用于管道转弯处的一种管件。在管道系统所使用的全部管件中,所占比例,约为80%。通常,对不同材料或壁厚的弯头选择不同的成形工艺。目前,制造厂常用的无缝弯头成形工艺有热推、冲压、挤压等。
5.1 a. 热推成形
热推弯头成形工艺是采用专用弯头推制机、芯模和加热装置,使套在模具上的坯料在推制机的推动下向前运动,在运动中被加热、扩径并弯曲成形的过程。 热推弯头的变形特点是根据金属材料塑性变形前后体积不变的规律确定管坯直径,所采用的管坯直径小于弯头直径,通过芯模控制坯料的变形过程,使内弧处被压缩的金属流动,补偿到因扩径而减薄的其它部位,从而得到壁厚均匀的弯头。
热推弯头成形工艺具有外形美观、壁厚均匀和连续作业,适于大批量生产的特点,因而成为碳钢、合金钢弯头的主要成形方法,并也应用在某些规格的不锈钢弯头的成形中。
成形过程的加热方式有中频或高频感应加热(加热圈可为多圈或单圈)、火焰加热和反射炉加热,采用何种加热方式视成形产品要求和能源情况决定。
5.2 b. 冲压成形
冲压成形弯头是最早应用于批量生产无缝弯头的成形工艺,目前,在常用规格的弯头生产中已被热推法或其它成形工艺所替代,但在某些规格的弯头中因生产数量少、壁厚过厚或过薄。
产品有特殊要求时仍在使用。弯头的冲压成形采用与弯头外径相等的管坯,使用压力机在模具中直接压制成形。
在冲压前,管坯摆放在下模上,将内芯及端模装入管坯,上模向下运动开始压制,通过外模的约束和内模的支撑作用使弯头成形。
与热推工艺相比,冲压成形的外观质量不如前者;冲压弯头在成形时外弧处于拉伸状态,没有其它部位多余的金属进行补偿,所以外弧处的壁厚约减薄10%左右。但由于适用于单件生产和低成本的特点,故冲压弯头工艺多用于小批量、厚壁弯头的制造。
冲压弯头分冷冲压和热冲压两种,通常根据材料性质和设备能力选择冷冲压或热冲压。
冷挤压弯头的成形过程是使用专用的弯头成形机,将管坯放入外模中,上下模合模后,在推杆的推动下,管坯沿内模和外模预留的间隙运动而完成成形过程。
采用内外模冷挤压工艺制造的弯头外形美观、壁厚均匀、尺寸偏差小,故对于不锈钢弯头特别是薄壁的不锈钢弯头成形多采用这一工艺制造。这种工艺所使用的内外模精度要求高;对管坯的壁厚偏差要求也比较苛刻。
空侣网暖通专家提供
C.中板焊制
用中板用压力机做成弯头剖面的一半,然后把两个剖面焊接到一起。这样的工艺一般用来作DN700以上的弯头的。
5.3 D. 其它的成形方法
除上述三种常用的成形工艺以外,无缝弯头成形还有采用将管坯挤压到外模后,再通过管坯内通球整形的成形工艺。但这种工艺相对复杂、操作麻烦,且成形质量不如前述工艺,故较少采用。
6 相关信息
6.1 弯头产品的英文对照表
弯头 elbow
异径弯头 reducing elbow
带支座弯头 base elbow
长半径弯头 long radius elbow
短半径弯头 short radius elbow
长半径180°弯头 long radius 180°elbow
短半径180°弯头 Short radius180°elbow
带侧向口的弯头(右向或左向) side outlet elbow (right hand or left hand)
双支管弯头( 形) double branch elbow
卫生级快装弯头Stainless quick elbow
不锈钢弯头 Stainless elbow
螺纹弯头threaded elbow
快装弯头 quick elbow
90°弯头 90°Elbow
6.2 弯头产品的常规分类表
可曲挠弯头 卡套式弯头 带边弯头 快装弯头 带座弯头 法兰弯头 180°弯头 双承弯头 单承弯头
承插弯头 异径弯头 无缝弯头 对焊弯头 90°弯头 45°弯头组合三通 内螺纹弯头 冲压弯头、推制弯头、高压弯头 耐磨弯头、机械弯头 法兰式弯头 沟槽式弯头 立体弯头 外螺纹弯头 螺纹弯头 专用弯头 防水弯头

沧州世铭管道装备有限公司坐落于中国管道装备制造基地的河北省沧州市盐山五里窑工业区,东邻津汕高速、205国道、黄骅港,西接京沪、石黄高速,北靠京津交通十分便利,地理位置得天独厚,占地面积24000多平,总资产1500多万元,现有员工120多名,是专业生产加工、弯头、弯管、三通 、四通、法兰、异径管、封头、管帽、承插等管件产品,本厂开发研制的管件系列产品***各地,为燃气、热电、核电、石油、化工、医药、航天、军事、消防、冶金、造船、城建、水暖及环保等行业提供了优质的服务。先后被选为***、协作单位。 公司拥有居国际***水平的管件生产设备和精密的检测手段,引进性能***的液压机和大型中频推制机,其它冷成形、热挤压、中频推制、锻制、焊接、热处理加工、表面处理等生产设备共36台,检测设备18台,测试能力有:X光射线探伤、磁粉探伤、超声波探伤、光谱检测、金相分析、材力拉伸实验、硬度实验等。 本公司开发研制的管件系列产品***各地,为燃气、热电、核电、石油、化工、医药、航天、军事、消防、冶金、造船、城建、水暖及环保等行业提供了优质的服务。先后被选为***、协作单位。 我们的宗旨是以质量求生存,靠信誉求发展,质量顾客至上,竭诚欢迎广大新老客户到本厂实地考察、洽谈业务,共谋发展,共创未来!
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 188万人民币 |
| 公司注册地址 | 盐山县沧盐公路西南,范庄村东 | 统一社会信用代码 | 130925000024028 |
| 登记机关 | 盐山县工商行政管理局 | 法定代表人 | 王灵超 |
| 公司成立日期 | 2014-07-18 | 营业期限 | 2034-7-18 |
| 经营范围 | 生产钢管、管件、泵管、管道设备及配件,销售钢材。 | ||
