

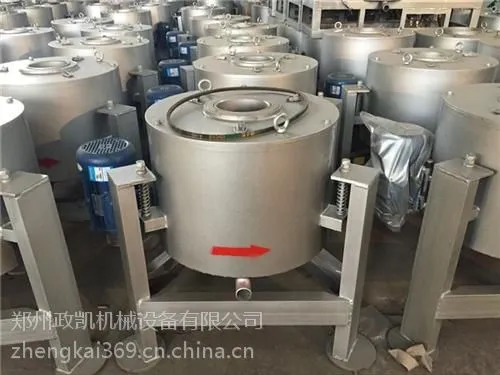

| 钣金材质:冷轧板 | 钣材厚度:thisis钣材厚度mm | 加工尺寸/长*宽*高:thisis加工尺寸/长*宽*高mm |
| 公差:thisis公差 | 成型件:配电柜 | 下料方式:剪床 |
| 加工工序:翻边 | 表面处理:磷化皮膜 | 表面粗糙度:表面粗糙度5347 |
| 打样周期:1-3天 | 加工周期:1-3天 | 年剩余加工能力:年剩余加工能力9857 |
| 年最大加工能力:年加工能力8399 | 应用领域:通讯 |
滚筒烘干机可在非常高的温度下操作,完成各种反应,而不是简单的干燥,人们称之为干燥窑。这种窑必须用合适的耐火材料做内衬。为了
提高回转圆筒干燥机的干燥能力而又不过分增加风温或风量,可在干燥机内设置蒸汽管或盘管。除了提供额外的干燥能量之外,这些内部结
构还可帮助重新分布物料或打碎结块。当然,仅对不粘壁的物料可以使用内加热器。传统回转圆筒干燥机的一种新改型,是采用一根中心轴
向集管,干燥空气沿回转圆筒壳体长度方向以一定间隔喷射,直接进入颗粒层。这种流体分布对传热传质更有效,其体积传热传质系数比抛
撒式干燥机高两倍。但是,此种设计并不能适用于所有种类的物料。 滚筒烘干机操作弹性大,通用性强,特别适于大批量产品的生产。缺
点是通常效率较低,价格昂贵,维护费用高,这与被干燥的物料有关。对易碎物料和低产量产品不推荐采用。
最后应该说明的是,绝大多数连续式回转圆筒干燥机在接近大气压力下运行,而真空回转滚筒烘干机 是一种完全不同的干燥机类型。实际
上,这种干燥机是间接式间歇干燥机,因为在连续进出料条件下维持真空很困难。有一种干燥机,水平回转圆筒是固定的,内部有一组特殊
设计的在一根中心轴上旋转的搅拌桨叶,搅拌干燥机内的物料,通过冷凝蒸汽或热流体加热壳体夹套提供热量。在大型装置中,中心搅拌轴
和叶片可被加热。搅拌装置可能是单螺旋也可能是双螺旋。桨叶的外侧设置得很靠近壁面,并安装有刮刀以使物料不粘结在壁上从而恶化装
置热力性能。此类干燥机可以在真空下以较低温度进行干燥,适于处理热敏性物料。

内旋转设备结构
由卧式圆柱筒体、排气管道、进料装置、出料装置、筒内螺旋装置、清扫装置、拨料板、引风装置、传动装置、除尘设备与电控设备组
成。
性能特点
1、解决传统烘干机顺流脱湿造成的同向运动过程中随系统温度降低后水蒸气返回物料的问题;
2、在烘干过程中,热气流从尾部向前运动,与物料充分接触,通过热传导、对流、辐射传热量充分利用;
3、将热能直接传递给物料,使物料的水分在筒体内不断被蒸发,入料口的引风装置将大量的水分、湿气流抽出,防止粉尘外排造成的二
次污染;
4、通过内螺旋搅拌、扫散、抄板,推进物料运动,完成整个烘干过程;
5、逆流传导脱湿,避免减少重复烘干程序。
滚筒烘干机详解
滚筒烘干机是一种连续运行的直接接触干燥机。它由一个缓慢旋转的圆柱形壳体组成,壳体倾斜,与水平有较小夹角,以利于湿物料的输送
,物料由高端进入回转圆筒,干燥后的产品由低端排出。为了延长细轻物料(如干酪颗粒)在干燥机内的停留时间,在极少数情况下,将倾
斜圆筒出料端抬高可能是***。 干燥介质(热空气、燃气、烟气等)与物料并流或逆流,沿轴向流过简体。当物料没有热敏性或物料要
求干燥至很低的湿分时,后者通常被采用。而并流方式则常用于热敏性物料的干燥或有较高脱水速率要求的干燥。
此类干燥机,通过正确设计内部的抄板及提升结构,可以处理不同形状、粒度及粒度分布的多种粒状产品。对于那些易结成大块的物料,必
须采取特殊内部结构,在干燥过程的后期破碎大块,以避免带来问题。提升结构将物料提升至回转圆筒顶部,呈瀑布状撒下来,主要的传热
传质过程是在颗粒依靠重力由回转圆筒顶部落向底部的过程中完成的。干燥介质从瀑布状的颗粒中穿过。很显然,落到底部时若颗粒的最终
速度低于穿流气体速度,则会被带走,由气体净化装置收集。瀑布式的运动可能造成易碎物料的严重磨损,特别是在回转圆筒直径较大时。
虽然在诸多报告中有关于滚筒烘干机内颗粒停留时间计算方法的探讨,但商用设备的设计仍基于小规模试验或经验规范(常具有***权),
而经验规范也是基于在此之前类似物料和回转圆筒干燥机构件的类似设计得来的。本质上,其干燥过程是间歇的。当颗粒靠重力作瀑布状散
落时,颗粒与穿流而过的热气流剧烈接触。当颗粒沉积在回转圆筒壁成为料床并被转动的外壳向上提升时,物料处于掺混期或缓苏期,此时
颗粒中的温度和湿分趋于均匀,此后颗粒又处于对流干燥条件中 可以将回转圆筒干燥机的干燥时间设计为10-60min。如果在降速阶段中除
去内部水分,需要延长滞留时间,可在加料端减小回转圆筒直径,在较小的回转圆筒空间内脱除物料的表面水,而在出料端加大回转圆筒直
径以增加回转圆筒的体积,延长物料滞留时间。在有些设计中,可采用气力输送将产品带出干燥机。
滚筒烘干机的热效率从30%-60%变化很大。为了提高效率,填充的物料(较典型的,为容积的10%-15%)应能完全覆盖抄板或提升结构。提升
结构必须精心设计以确保获得好的散落,避免物料成堆从抄板上落下。在工业应用中,回转圆筒的长径比一般为4-10。
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
