

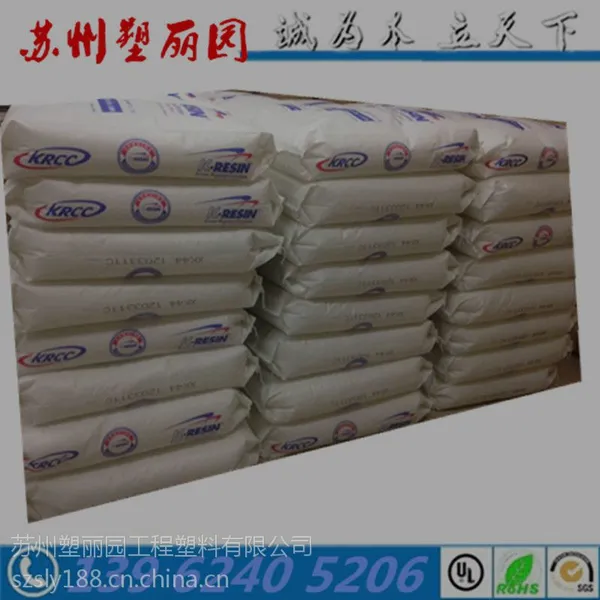

| 厂家(产地):韩国雪佛龙菲利普 | 牌号:KR-99 | 销售方式:品牌经销 |
| 类型:标准料 | 加工级别:注塑级 | 特性级别:透明级、 标准级、 高光泽 |
| 用途级别:通用级 |
1.k胶-苯乙烯—丁二烯共聚物

k胶又称K—树脂,是苯乙烯—丁二烯共聚物(SB),具有良好的透明性、光泽性、和耐冲击性,且价格介于PS与PC之间,因此,广泛用于制造不易破碎的透明产品,如:杯子、盖子、瓶、合页式盒子、衣架、食品和医药用的包装用品等等.
k胶由苯乙烯与丁二烯共聚而成,聚苯乙烯具有高透明度,良好的加工性能,缺点是质脆,而丁二烯可聚合成橡胶,具有弹性耐冲击,二者共聚,改善了聚苯乙烯的缺点,得到综合性能良好的聚合物.K料是无定形聚合物,流动性较好,且加工出来的制品,外观平滑、光泽、透明度高.适用于注塑、中空吹塑、挤出等加工方法,可以在大部分普通设备上加工,不需改动设备和模具.
2.k胶的性能
1.物理性能:透明、无味、***、密度为1.01.比PS、AS低(PS:1.05AS:1.08),耐冲击性能比PS、AS高.
2.热性能:由于k胶是无定形聚合物,所以其熔点不明显,热变形温度77℃,当温度高于177℃时,聚合物的流动性增加,但高于260℃后,其流动性开始不稳定,过高的机筒温度,或在中等的温度下停留时间过长,聚合物会降解,导致制品的外观和性能变差,如透明度下降、变色、变脆等.
3.光性能:k胶是无定型聚合物,对光的干扰程度比稠密的结晶聚合物小,因此,浊度很小(1-3%),透明性(89-91%)极好,为了提高透明度,必须提高模具表面的光洁度和选择的加工条件.
4.耐化学性:k胶的耐化学性能较差,有机化合物,如醇、酮、酯、和芳香族类化合物会使K料软化甚至溶解,油和稀释到一定程度的酸和碱会侵蚀聚合物,但侵蚀的速度和严重程度取决于制品的设计和储存条件.因此,应测试实际产品与K料的相容性.
5.耐应力开裂性:以k胶制成的容器,特别是掺混有PS料的k胶,其接触应力引起应力开裂,影响接触应力的因素有加工残余应力、制品形状、负载、储存条件等.因此,要测试实际产品与容器的相容性.
6.加工性能
①.吸湿少,加工前不需干燥.
②.加工温度较宽,一般在160--260℃之间,流动性好,容易加工.
③.不结晶,收缩率低,不易变形、翘曲等.
④.二次加工
A.印刷性能:多数牌号的k胶可直接印刷,对较难印刷的可采用电晕放电处理、等离子处理或火焰处理后再印刷.
B.粘合:可以采用溶剂粘合,例如:甲苯、醋酸乙酯、二氯甲烷;也可以用超声波焊接.
3.k胶成型设备与模具
1.注塑机的选用
①.锁模力:k胶的熔体流动指数为8克/10min左右,与PP、PS相近,因此,在计算锁模力时,选择材料流动特性系数可与PP、PS相同.
②.注射量:由于k胶在高于260℃时,受热时间长会热降解,影响制品的透明度甚至变色,而热降解取决于胶料在机筒内停留时间的长短.因此,根据制品的重量来选择合适的注射量,不宜选用注射量超出过多的注塑机,以免胶料在机筒内停留时间过长而影响产品的质量.
③.螺杆:k胶的加工性能良好,可选择普通型螺杆,如果制品的透明度要求特别高,则可以选用塑化、均化性能较高的专用螺杆,如设有副螺纹或分流环的螺杆.
④.射嘴:采用开放式射嘴,射嘴的孔径可以大些.
2.产品造型与模具设计
①.产品造型:k胶是无定型聚合物,不会结晶,因此,收缩率较小,而实际收缩率取决于产品设计和加工参数,厚的截面收缩率大于薄的截面,沿流动方向的收缩率大于垂直方向.此外,大部分注塑制品的翘曲现象是由于相邻截面的收缩率不同而引起.所以,在产品造型设计时,要综合考虑这些因素.在允许的前提下,制品壁厚尽可能取大些,各处壁厚尽可能均匀,不要相差太大.这样有利于注塑加工,并能得到良好的制品质量.
②.脱模斜度与顶出系统:K料制品的表面较光滑,容易粘附在高度抛光的模具上,特别是深模的模芯.因此,在模具设计时脱模斜度应取较大值,一般大于3°,由于K料制品的粘模性,生产过程会出现脱模困难,故模具设计时,尽量使顶出力均匀分布在整个制品上,对于几何形状规则或答面积平整的制品,如杯、瓶、盒子等,采用脱模板或脱模环.对于形状不规则的制品,尽可能采用直径较大的顶针或采用数量较多的顶针,以增加有效顶出面积.
③.流道:k胶的注塑加工,可采用各种冷流道和热流道,流道设计时,必须避免死角位,流道截面可取较大值,热流道的加热器必须安装能***控制的温度控制器,以免胶料因滞留、剪切过量、温度失控而引起的降解,影响制品的质量.
④.浇口:k胶的模具可以采用所有类型的浇口,浇口的设计应注意如下几点:
A.浇口的尺寸在制品外观允许的前提下尽量取大些,浇口太小,在高速注射时,胶料会因剪切过量而降解,影响制品的质量.对于厚度大于1.2mm的制品,浇口尺寸应为厚度的3/4,对于薄壁或特别小的制品,浇口尺寸也不能小于0.7mm.
B.浇口应设置在制品上机械强度要求不严格的部位,因为浇口附近的胶料最后注入模具,模具该处也比较热,冷却比较慢,所以制品的浇口附近部位的温度较高,因收缩不同而存在内应力,导致制品的机械性能较差.
C.浇口应设置在尽可能均匀地向模腔注料的部位,以免注射成型时,缺料或飞边现象.
D.浇口的位置应设置在从容量(或厚度)向小容量(或厚度)注料入模腔的部位,否则会因熔料在浇口附近提前冷却,出现缺料或表面波纹等现象.
E.浇口应设置在避免产生熔合纹的位置,或者尽可能使熔合纹出现在不受力或不明显的部位.

苏州塑丽园工程塑料有限公司是一家集贸易、研发、生产于一体的进出口企业,成立与2016年,专业从事塑胶原料, 化工原料之销售与代理。 作为原材料的代理与经销商,我司与***化工公司:SABIC、DUPONT、拜耳BAYER ,EMS、ARKEMA(阿科玛)、LANXESS、Dow、TICONA、韩国三星毛织、韩国三星道达尔、日本东丽、韩国锦湖、韩国湖南、韩国SK、沙特NATPET、韩国三养,并与韩国LG、韩国可隆、日本帝人、日本宝理Polyplastics、日本旭化成、台湾台塑、台湾奇美、德国巴斯夫BASF、帝斯曼DSM等石化、中石油、中石化等建立良好的合作关系和稳定的货源供应渠道。公司在华东与华南地区均设有办事处与仓储,备有大量现货,满足客户对现货之需求,同时也承接各种特殊规格订单。 公司秉承“质量为基、服务为先、诚信为本、客户至上”的宗旨,藉着国外引進的專業技術及支援,提供從產品設計、模具開發、射(押)出成型參數建議到材料選擇等的整體服務。同時,經過專業訓練有經驗的業務人員,能提供給客戶正確的產品選用建議,產業訊息及誠信務實的服務態度;并能根据样板或是相关技术要求提供合适的材料进行试料打板。 由于塑料为石油的副产品,其价格随着原油市场价格波动,具体产品的当日行情请联系我司市场部代表。
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 100万人民币 |
| 公司注册地址 | 太仓市浮桥镇新港中路2号7-5-4 | 统一社会信用代码 | 91320585MA1MFKB99E |
| 登记机关 | 太仓市税务机关 | 法定代表人 | 伍丽群 |
| 公司成立日期 | 2016-02-29 | 营业期限 | 2016-02-29至2046-02-28 |
| 经营范围 | 我司长期供应通用料EVA ABS PP工程塑料;PC PCTG POM PPS PA66 PA12 PA46 K胶 SEBS POE TPU TPR 等 特种料 PFA PTEF PVDF | ||
-
¥17.50
-
¥20.00
-
¥22.00
-
¥14.90
-
¥18.00
