

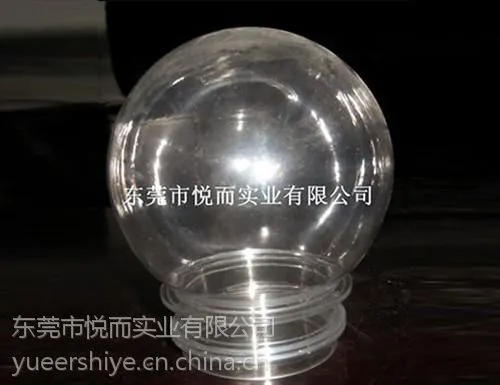

| 用途:塑料标牌 | 产地/产商:thisis产地/产商 | 主要材料:PP |
瓶坯:制备吹塑瓶时,首先将PET切片注射成型为瓶坯,它要求二次回收料比例不能过高(5%以下),回收次数不能超越两次,而且分子量及粘度不能过低(分子量31000-50000,特性粘度0,78-0,85cm3/g),加热后没用完的瓶坯,必需再寄存48h以上方能重新加热运用,烘箱中由远红外灯管收回远红外线对瓶坯辐射加热,由烘箱底部风机停止热循环,使烘箱内温度平均,灯管的开启要结合预吹瓶停止调整,瓶坯的优劣决议了吹塑工艺的难易,对瓶坯的要求是纯真、透明、无杂质、无异色、注点长度及周围晕斑适宜,烘箱的热量由灯管开启数量、全体温度设定、烘箱功率及各段加热比共同控制,
加热:瓶坯的加热由加热烘箱来完成,其温度由人工设定,自动调理,影响PET瓶吹塑工艺的重要要素有瓶坯、加热、预吹、模具及环境等,实验标明,异样粘度的PET资料成型的瓶坯,出口的原料要比国产料易吹塑成型;而同一批次的瓶坯,消费日期不同,吹塑工艺也能够有较大差异,
预吹:预吹是二步吹瓶法中很重要的一个步骤,它是指吹塑进程中在拉伸杆下降的同时末尾预吹气,使瓶坯初具外形,瓶坯的寄存时间不能超越六个月,瓶坯在烘箱中向前运动的同时自转,使瓶坯壁受热平均,这一工序中预吹位置、预吹压力和吹气流量是三个重要工艺要素,正常的预吹瓶外形为纺锤形,异常的则有亚铃状、手柄状等,注塑成型的瓶坯需寄存48h以上方能运用。

灭菌技术和无菌灌装
奶制品存储寿命的长短主要取决于细菌、酵母和颗粒状物体对它的影响。延长产品的货架期有多种方法。传统方法是先将产品充填入包装容器中,然后用118℃~129℃的高温对产品和包装容器。一起进行加热灭菌。这种加热消毒的方法适用于金属罐、玻璃罐、玻璃瓶和塑料HDPE瓶等容器。在欧洲,这种方法广泛应用于牛奶包装领域。为实现这一过程,液压消毒塔是常用的一种技术。在液压消毒塔内,瓶体外部的压力可以抵消瓶体内部由于118℃~129℃高温所引起的内压,从而避免瓶体产生变形。虽然这些方法安全有效,但应用起来却有条件限制,例如对容器形状的限制。此外,对玻璃容器需缓慢加温与冷却以防止其破裂:产品在高温下也容易引起味道变化。由此引发的问题是各厂家的最终产品包装外形雷同,缺乏创意。于是无菌包装方法孕育而生。无菌包装过程是将产品和包装容器分别灭菌,然后采用无菌灌装机进行无菌包装。其优点是:瞬时高温灭菌,减少产品味道改变的风险;适应各种包装方式和形状,可按用户要求的包装形式进行灭菌,如利乐包、无菌塑袋包装等。
中空吹塑又分为注射吹塑、挤出吹塑和拉伸吹塑,注射吹塑是用注射成形法先将塑料制成有底型坯,再把型坯移入吹塑模内进行吹塑成形。挤出吹塑成形过程,管坯直接由挤出机挤出,并垂挂在安装于机头正下方的预先分开的型腔中;当下垂的型坯达到规定的长度后立即合模,并靠模具的切口将管坯切断;从模具分型面的小孔通入压缩空气,使型坯吹胀紧贴模壁而成型;保压,待制品在型腔中冷却定型后开模取出制品。用于中空吹塑成形的热塑性塑料品种很多,最常用的原料是聚乙烯、聚丙烯、聚氯乙烯和热塑性聚酯等,常用来成形各种液体的包装容器,如各种瓶、桶、罐等。

公司创办于1997年,为大型专业设计制作吹塑制品的企业,各类专业技术管理人员多人,公司拥有20多台大、中、小型***吹塑设备,从模具设计、开发制作到产品生产一站式服务,我们对异形及各类较复杂产品具有丰富的开发、设计、制作经验,具有较强大的生产能力,其中有4台设备可根据客户产品要求自动调节每段胶位壁厚,真正做到质量成本优化。 公司多名技术骨干具有十多年吹塑经验,构成我司强大的技术保障后盾,且获得业内广泛好评,可生产5克—8000克不同种类之吹塑产品,主要用料有:HDPE、LDPE、LLDPE、HIPS、PP、PET、PETG、ABS、POE、PTR、PTE、EVA、K胶等不同材料之吹塑产品。可生产吹塑花盆系列;运动水壶系列;仿真动植物系列;各类工业配件系列;工具箱、工具盒系列;化工桶、机油罐系列;医用包装及配件系列;透明罐、透明杯系列;汽车水箱、汽车配件系列;玩具、公仔、万圣节系列;水马、路锥、交通标志牌系列;汽车水箱、排污管、通风管系列;电器、加湿器、电暖器水箱系列;靠背、座垫、床头板、靠椅系列。欢迎各界朋友莅临本公司参观、指导和业务洽谈。我们将以独特、超前的设计、***的产品质量,伴随您的产品走向世界。
点击查看>-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
