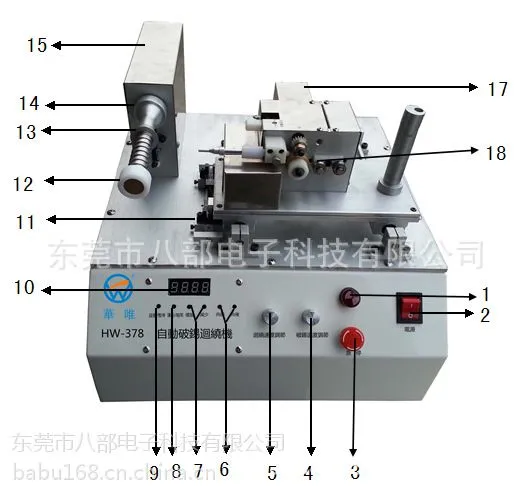


| 种类:精密焊接工作台 | 型号:HW-378 | 品牌:华唯 |
| 驱动形式:自动 | 类型:无铅烙铁头 | 规格:0 |
| 产品别名:自动破锡回绕机 | 工作电压:200 | 用途:0 |
| 行走速度:3 | 是否标准件:是 | 样品或现货:现货 |
| 外形尺寸:长宽高 | 重量:0 |

买家须看!
警告:滥用可能导致使用者死亡或重伤。
注意:滥用可能导致使用者受伤或对涉及物体造成实质破坏。
注意
当电源接通时,烙铁头温度处于高温状态。
鉴于滥用可能导致灼伤或火患,请严格遵守以下事项:
切勿触及烙铁头附近的金属部分。
勿在易燃物体附近使用烙铁头。
通知工厂其他人士,烙铁头极易灼伤,可能引起危险事故。休息时或完工后应关掉电源 。
更换部件或装置烙铁头时,应关掉电源,并待烙铁头冷却至室温。
为免损坏电焊台,及保持作业环境之安全,应遵守下列事项:
本产品使用三线接地插头,必须插入三孔接地插座内。不要更改插头或使用未接地三头
适配器而使接地不良。如需加长电线,请使用接地的三线电源线。
切勿使用烙铁头进行焊接以外的工作。
切勿将焊台敲击工作台以清除焊剂残余,此举可能严重震损发热芯。
切勿擅自改动电焊台。
更换部件时,应采用原厂配件。
切勿弄湿电焊台,或手湿时也不能使用电焊台。
焊接时会冒烟,工作应有良好的通风设施。
使用电焊台时,不可作任何可能伤害身体或损坏物体的行动。
温度即时设定 ???
在工作中若需加热体不断电源情况下快速设置温度,则应选择此法。
升温:不按“*”键,直接按“▲”键,则设定温度上升1℃,释放“▲”键后,若在延
时1秒内再按“▲”键,则设定温度再上升1℃;若按“▲”键不放至少1秒钟,则设定
温度快速上升,直到所需设定温度时释放“▲”键。
降温:不按“*”键,直接按“▼”键,则设定温度下降1℃,释放“▼”键后,若在延
时1秒内再按“▼”键,则设定温度再下降1℃;若按“▲”键不放至少1秒钟,则设定
温度快速下降,直到所需设定温度时释放“▼”键。
校准焊台温度 ???
每当更换手柄发热元件或烙铁头之后,都要重新校准焊台温度。
重新校准焊台温度的方法是:使用烙铁头温度计校准。这种方法比较准确。
以烙铁头温度计进行校准。
1) 设定温度为摄氏350度。
2) 待温度稳定时,用测温仪测量出当前烙铁头的实际温度。
长按“*”和“▲”键不放超过3秒钟,将进入校准菜单,输入用测温仪测量到的实际温
度,再按“*”键确认后,焊台将自动校准温度。
4)如果校准一次后,还有偏差,可以重复校准多一次,校准的次数越多,越接近实际
温度值。
5)建议每更换新的烙铁嘴或者手柄后,都重新校准一次温度。
当电焊台发生问题时,将会显示各种错误标记。
S-E传感器错误 如果是传感器或传感器电路的任何部分失灵时,“S-E”
标记显示时,输送到焊台的电流便被切断。
H-E发热体错误 如果焊台不能对焊台发热体输送电源,则窗口显示
H-E,这指示发热芯可能坏了。
选择合适的烙铁头适应焊接要求
1. 应该选一个烙铁头与焊点有接触面积的烙铁头,接触面积能产生最***
热传输,使操作人员能够快速焊接出高品质的焊点。
2. 应该选一个有良好路径传输热量到焊点的烙铁头,较短长度的烙铁头可以更***的
控制,而组装密集的线路板的焊接,也许必须选用较长或有一定角度的烙铁头。
烙铁头的使用
●烙铁头温度 温度过高会减短烙铁头寿命,因此应选择尽可能
低的温度。此时烙铁头的温度回复优良,合适的
温度可以焊接充分,同时也可保护对于温度敏之元件。
●清理 应定期使用清洁海绵清理烙铁头。焊接后,烙铁
头的残余焊剂所衍生的氧化物和碳化物会损害烙
铁头,造成焊接差误,或者使烙铁头导热功能减
退。长时间连续使用焊台时,应每周一次拆开烙
铁头清除氧化物,防止烙铁头受损而减低温度。
●当不使用时 不使用焊台时,不可让焊台长时间处于高温状态,
会使烙铁头上的焊剂转化为氧化物,致使烙铁头
导热功能大为减退。
●使用后 使用后应抹净烙铁头,度上新锡层,以防止焊台
头引起氧化作用。
1.
QQ图片20150528153837
送锡参数调节:
undefined
参数调节:开机后,按*号键进入,显示1.000,表示送锡长度设置,再按*号键,1.000一直闪,按上下按钮调节,设置好后再按*退出设置,按上键,出现2.000,设置回锡设置,设置步骤与1.000相同,3.000为速度设置,4.000为自动送锡等待时间设置,5.000为自动送锡次数设置。5.000表示在手动状态。
3 小孔前后位置调节,根擦试打锡线调整前后调节螺钉,使小孔出现在锡线中央,
调整完毕后锁紧前后锁紧螺钉,如图所示。
4 小孔深浅调节:使小孔可以进入到锡线助焊剂属,调整完毕后高低锁紧螺钉。
如图所示:
undefined
undefined
undefined
烙铁头的保养 ???
● 检查和清理烙铁头
1. 温度稳定后,以清洁海绵清理烙铁头,并检查烙铁头状况。
2. 如果烙铁头的镀锡部份含有黑色氧化物时,可镀上新锡层,再用清洁海绵抹净烙铁头。如此重复清理,直到***除去氧化物为止,然后再镀上新锡层。在干燥或不干净的海绵或布上擦洗烙铁头(应该使用清洁、湿润的工业级及含硫的海绵)。
● 焊料或铁镀层不纯,或焊接表面不干净
1. 在烙铁头冷却后从焊台手柄中取下烙铁头。
2. 用80#聚亚安酯研磨泡设定温度为摄氏250度。
3. 沫块或100#金刚砂纸除去烙铁头镀锡面上的污垢和氧化物。
4. 把烙铁头装进手柄使用内含松香的锡丝(Φ0.8mm以上)包裹新的暴露的烙铁头锡层表面,打开焊台电源。
● 注意:适当的日常保养会有效地阻止烙铁头上不锡。
2. 每次使用后浸润新鲜焊锡,这样可以阻止烙铁头的氧化而延长寿命。
3. 在能够工作的情况下尽量使用较低的温度,低温可以减少烙铁头的氧化。
4. 只有在必须时才使用纤细的烙铁头,细小烙铁头的镀层没有粗钝的烙铁头镀层耐用。
5. 不要使用烙铁头作为探测工具,烙铁头弯曲会使镀层破裂,缩短使用寿命。
6. 尽量使用有较少活性的松香焊剂,因为含量高的活性松香会加速烙铁头镀层的腐蚀。
7. 在不使用烙铁的情况下尽量关闭电源来延长使用寿命。
8. 不要对烙铁头施加重压,因为较大的压力不等于传热快,为提高热传输,必须使焊锡熔化,使烙铁头与焊点之间形成一个热传导焊锡桥联。
送锡机的保养与维护???
1、为保持顺畅,请定期清洁锡线输出固定块中的送锡导管及锡线导向轮
2、更换锡线后,锡线无法打出小孔,请松本齿轮是否啮合正确(如图所示)
如确实是该原因。抬起刀片板,踩下脚踏开关,让大齿轮转到不同的方位。
放下刀片板,可以看到大小齿轮正确啮合即可,锡线无法打孔的别一原因是
检查高低调节螺钉是否调整到位。
3 、如机器不能正常工作,无明显故障特征,请联系厂家维修。
4 、产品保修期为一年,保修期内不得随意 拆片子及改动内部器件
5、刀片及出锡导管属易损件,如人为造成损坏,不在保修范围内。
公司简介:
东莞市八部电子科技有限公司是自动焊锡机、自动破锡机、手腕带报警器、智能式报警静电环、烙铁头清洗器、电批支架、漏电报警器、接地报警器、ESD联网监控系统、自动出锡焊台等产品专业生产加工的公司,拥有完整、科学的质量管理体系。东莞市八部电子科技有限公司的诚信、实力和产品质量获得***的认可。欢迎各界朋友莅临参观、指导和业务洽谈。
联系方式:
东莞市八部电子科技有限公司
联 系人:黄先生
电 话:86 0769 22321129
移动电话: 13827297855
传 真:86 0769 22321139
Q Q:502198347
邮 箱:502198347@qq.com
地 址:中国 广东 东莞市 东城区主山桥山路86号
邮 编:523000
公司主页:
/?spm=a2615.7691479.0.0.nQJRIk(***八部科技店铺)
/(八部官网)

公司简介: 东莞市八部电子科技有限公司是自动焊锡机、自动破锡机、手腕带报警器、智能 式报警静电环、烙铁头清洗器、电批支架、漏电报警器、接地报警器、ESD联网监 控系统、自动出锡焊台等产品专业生产加工的公司,拥有完整、科学的质量管理 体系。东莞市八部电子科技有限公司的诚信、实力和产品质量获得***的认可。 欢迎各界朋友莅临参观、指导和业务洽谈。 联系方式: 东莞市八部电子科技有限公司 联 系人:黄先生 电 话:86 0769 22321129 移动电话: 13827297855 传 真:86 0769 22321139 Q Q:502198347 邮 箱:502198347@qq.com 地 址:中国 广东 东莞市 东城区主山桥山路86号 邮 编:523000 公司主页: /?spm=a2615.7691479.0.0.nQJRIk(***八部科技店铺) /(八部官网)
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 1000000.00万人民币 |
| 公司注册地址 | 东莞市东城街道主山小塘坣桥山路82,84,86,88号一楼 | 统一社会信用代码 | 9144190006515465XC |
| 登记机关 | 东莞市工商行政管理局 | 法定代表人 | 罗流国 |
| 公司成立日期 | 2013-03-28 | 营业期限 | 长期 |
| 经营范围 | 我司主要生产产品:ESD监控系列,自动焊锡机系列,自动点胶机系列,自动锁螺丝机系列等三维自动化产品及自动破锡送锡机等系列相关配套产品。产品的实用与稳定得到广大客户的认可。 | ||
-
¥90.00
-
¥850.00
-
¥90.00
-
¥10.00
-
¥4.7万
-
¥4.75万
-
¥55.00
-
¥8.8万
-
¥100.00
-
¥130.00
-
¥440.00
-
¥310.00
