

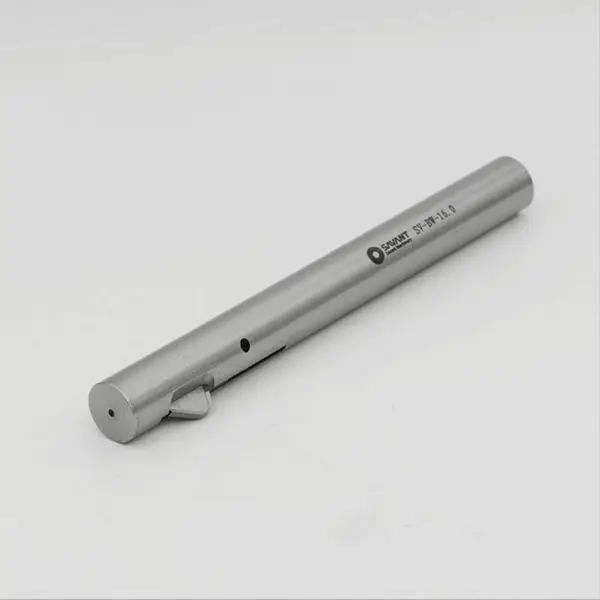

| 产品特性:内孔去毛刺 | 类型:钻削刀具 | 品牌:赛万特savant |
| 型号:BW系列 | 材质:高速钢 | 是否进口:否 |
| 产地:无锡 | 订货号:同型号 | 货号:同型号 |
| 结构类型:复合式 | 是否涂层:非涂层 | 适用机床:钻床 |
| 加工范围:D3-D60mm | 规格:多种规格 | 是否跨境货源:否 |
| 转速:600 | 自动伸缩量:1.5mm-2.5mm | 去毛刺倒角底径:视型号 |
| 倒角角度:约45度 |
反向刮毛刺反向勾毛刺倒角钻正反倒角刀贯穿孔去毛刺舍弃式倒角刀
大孔去毛刺内倒角刀正反去倒角螺纹孔倒角浮动倒角刀内孔去毛刺刀
SV-BW系列刀具是无锡浩普科技有限公司为满足现代化生产要求,提供了一个更简单更灵活的解决方案。创新的SV-BW刀具技术使得前后向去毛制加工更为简单,能够通过人工方方便便捷的更换刀片。整个SV-BW 系统仅有5个简单的部件组成,***产品使用的稳定性。

对通孔的去毛刺或倒角操作只需一个机加工过程即可完成,而无需改变主轴的转向。主轴的正向旋转配合刀具的正向工进来实现正向倒角的加工,一旦倒角达到预设尺寸,刀片会完全收入刀杆内,随后快进穿过工件,一个加工周期便完成。一旦通过孔的后侧,其内部的工作机构会使SV-BW刀片回到初始位置,反向的直线进给加工出合适的后向倒角。
SV-BW刀具系统简洁设计方案决定了该刀具是适用于高效稳定生产的理想选择,而无需复杂的或耗时的预调过程。钻孔的直径决定了所需要的刀杆的尺寸,倒角的大小可通过尾部的调节螺丝和进给量来调整。
很多客户都会担心刮伤内孔扩大内孔,其实这个是完全无需担心的,为了***生产效率刀具可一直旋转入孔,内孔粗糙度不达到Ra0.8以下是不会刮花内孔的,另外因为切削刃外侧是圆弧设计,所以只会对内孔有轻微的挤压并不会造成扩孔的现象。
功能
反向刮毛刺反向勾毛刺倒角钻正反倒角刀贯穿孔去毛刺舍弃式倒角刀
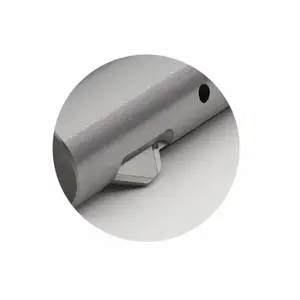
自然状态,在弹簧压力的作用下,销钉会将刀片顶出刀杆。
一个正反向切削刀片在其进入孔的过程中去除孔口处的毛刺并倒角。
刀具过孔时刀片会自动收入刀杆内部。
依靠特别的流畅表面设计,刀片在通过加工孔的同时不会对孔造成伤害。
反向工进产生了后向的倒角,而无需停止主轴或者转变主轴的转速。在完成了后向倒角的加工后,刀具能够以快速进给的方式回到起始位置。刀片会因弹簧的力回到自然状态
正反向去毛刺或倒角操作通过这种加工方式便能顺利地完成。
刀具特点
? 刀片及刀体的结构设计充分考虑了刀具的刚性问题,使得刀体的其强度及整个系统的稳定性达到化
? 刀片鼻端流畅的表面设计***了刀具过孔时不会对孔壁有擦伤。
? 简单的结构设计使得刀具的维护简单迅速。
2 刀具选型
刀具选型:
孔径尺寸决定了刀具的订货号以及刀片的订货号,标准刀具型号如图,标准刀具的刀杆直径尺寸是比型号数值小0.2mm的(BW-6以下包括BW-6的刀杆直径尺寸是比型号数值小0.1mm)
订货实例:
1、 孔径:10mm
刀具型号:SV-BW-10
刀片型号:SV-3#
2、孔径:9.9mm
刀具型号:SV-BW-10
刀片型号:SV-3#
3、孔径:11.5mm
刀具型号:SV-BW-11.5
刀片型号:SV-3-1/2#
4、直径:10.5mm
刀具型号:SV-BW-10.5
刀片型号:SV-3-1/2#
反面倒角刀大孔倒角刀内孔去毛刺双向倒角去毛刺反刮刀弹性倒角刀
3 SV-BW倒角系统使用说明
3.1 更换刀片
1.拆除刀片
SV-BW刀片没办法直接拆除,只能把后部的螺丝先松开,取出弹簧和销钉后,才能将刀片拆除
3.2 安装刀片
SV-BW刀片穿过槽孔后往上提勾住定位销后放平,再将销钉、弹簧装起来后用螺丝锁紧,完成刀片的安装。
3.3 设定刀片力
刀片力可以通过刀杆尾端的调节螺钉进行调节。扭转调节螺钉(顺时针方向增加刀片力,逆时针方向减小刀片力)。在工件材质较硬或者倒角要求大一点时需要增加刀片力
4 SV-BW刀具编程信息
无需改变机床主轴转向或者停止主轴转动
AV:向前工进 AR:向后工退
EV:向前快进 ER:向后快退
刀刃未开始切削时采用快进或者快退,当刀刃快接触到孔口上方或者毛刺上方时开始切削时采用工进或者工退。
刀具使用步骤
1.快速将刀具移动至工件孔口上方,可以参考刀杆端面离孔口距离A
2.以工进的方式向前加工至刀杆端部离开孔口距离为B的位置(确保刀片已完全收入刀体)
3.快速过孔至刀杆端部到孔背面距离等于C,使刀片能完全伸出
4.反向工进去除背面毛刺,直至进给到刀杆端面离开孔背面距离为D的位置,随后刀具可快速移出孔内
5可加工斜率
SV-BW正反孔口去毛刺刀具对孔径比有要求,孔径比(d:D)约为0.5。其相当于基孔所在的斜面的角度在18°以内。
如果基孔和主孔的孔径比(d:D)大于0.5,表示其斜度大于18°,我们只能修改刀片主偏角和后角来实现(需要测试能否满足客户要求)验证标准刀片是否合适的公式:d:D≤0.5
当加工如图贯穿孔的时候,主轴转速需要降低,进给保持不变。
6去毛刺倒角过程中产生的问题解决
故障现象
产生原因
解决方案
孔口正反倒角尺寸不一致
u 前向和后向的进给量不一致
u 前后毛刺厚度不一致
ü 可以在倒角过小的一侧减小进给量
ü 可以在倒角过大的一侧增加进给量
倒角没有被加工出来
u 刀片力太小
u 刀片太钝了
u 毛刺太厚
ü 可以通过顺时针旋转调节螺丝来增加刀片力
ü 更换新刀片
ü 更换钻头
倒角尺寸太小,毛刺没有被去除
ü 刀片力太小
ü 刀片后角太小
ü 顺时针旋转调节螺丝增加刀片力
ü 更换更大后角刀片
倒角尺寸太大
ü 进给量太小
ü 刀片力太强
ü 刀具尺寸选型过大
ü 可以增加进给速度
ü 可以通过逆时针旋转调节螺钉来减小刀片力
ü 选用较小尺寸的刀具
倒角不均匀
u 转速太高
u 刀片处于不稳定状态
u 小孔与大孔的直径比过大
ü 降低转速
ü 增加刀片力及进给 量
ü 过大的孔径比无法使用SV-BW刀具解决
倒角面上出现振纹
u 工件或者刀片固定强度不够
u 刀具处于不稳定状态
u 转速太高
ü 确保工件及刀具都固定稳妥
ü 增加刀片进给量并且检查刀片力是否合适(大的弹力)
ü 降低转速
产生二次毛刺
u 刀片力太大
ü 逆时针旋转调节螺丝降低刀片力
孔壁有压痕
u 刀片力过大
u 孔壁光洁度要求高
ü 逆向旋转调节螺丝降低刀片力
ü 在最后一道加工工序之前倒角加工
反向刮毛刺反向勾毛刺倒角钻正反倒角刀贯穿孔去毛刺舍弃式倒角刀
正反去毛刺倒角刀的简洁设计方案决定了该刀具是适用于高效稳定生产的理想选择,而无需复杂的或耗时的预调过程。钻孔的直径决定了所需要的刀杆的尺寸,倒角的大小可通过尾部的调节螺丝和进给量来调整
-
 ¥1700.00
-
¥4100.00
-
¥2000.00
-
¥535.00
-
¥3200.00
-
¥3200.00
-
¥3200.00
-
¥1.93万
-
¥176.00
-
¥200.00
-
¥3100.00
-
¥1700.00
