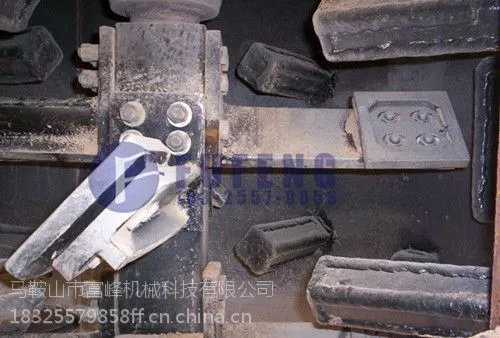

| 品牌:法迪尔克/FONDARC | 型号:RTM5000 | 材质:合金 碳化钨 |
| 类型:立式 | 适用机械:混砂机 混合机 混捏机 | 规格:齐全 |
马鞍山市富峰机械科技有限公司,位于于钢城马鞍山市博望经济特区,现有员工160名,其中机械工程师35名,占地面积约
1600㎡。公司以“质量求生存,创新坚持品质至上,品牌至上,客户为中心”的宗旨,公司员工将“质量让客户放心,服务
让客户满意”作为奋斗目标,不断提高抛丸设备的质量和档次,增加品牌的含金量。
公司不断追新求异,追求的是差异优势,比较优势,***优势,真正做到先人一步,高人一等。正是这种契而不舍,对产品
尽善尽美的追求,才造就了抛丸设备的高品质和用户良好的***,从而使抛丸设备始终处于同***地位。
公司“坚持品质至上,品牌至上,客户为中心”的宗旨,公司员工将“质量让客户放心,服务让客户满意”作为奋斗目
标,不断提高抛丸设备的质量和档次,增加品牌的含金量。
专业生产德国EIRICH爱立许***混炼机配件,爱立许EIRICH***混料机DW40型,DW31/7型,DW29/6型,DW29/5型,DW29/4型
,RO2型,R09/T型,R19型,DE18型,R11型,RV19型,RV24型,RV15型,RV12型,RV23型,R24型配件转子桨叶,刀架,铰刀
,护套,底部弧形大刮刀,壁部刮刀,底部衬板,壁部衬板等配件,德国泰卡(TEKA)混合机配件刮刀,泰卡1875,泰卡
3000,泰卡3750,泰卡4500,,泰卡5250,泰卡6000,泰卡7000.迪砂Disa混砂机配件,TM160-45,TM190-55,TM190-
75,TM240-90,TM240-110,TM285-160,TM285-200.SAM3-20-30-40 SAM6-50-60-70.SAM10-85-100-120.SAM16-140-160-180-
180S法迪尔克(FONDARC)MXC-15,MXC-20,MXC-30,MXC-40,MXC-50,MXC-60 MXC-80,MXC-100,MXC-120,RTM-750,RTM-
1000,RTM-1500,RTM-2000,RTM-2500,RTM-3000,RTM-4000,RTM-5000,RTM-6000,RTM-7000,仕高玛Sicoma搅拌机配件
(JS500,JS750,JS1000,JS1500,JS2000,JS3000)无锡远方(QH375,QH750,QH1500,QH3000,QH3750,QH4500,QH5250)意大利WAM威
埃姆,爱马克,青岛科尼乐迪凯耐火材料混合搅拌机配件,,无锡华新,无锡洪桥,上玻混合机配件等高速搅拌刮刀、搅拌翅、耐
磨衬板,搅拌臂,搅拌铲、行星铲、搅拌犁刀、搅拌棒、搅拌耙,各种混砂机,混炼机,混料机,搅拌机耐磨配件。

马鞍山市富峰机械科技有限公司,本公司集开发、研究、制造、生产为一体,专业生产德国EIRICH爱立许混炼机耐磨配件,混砂机配件,混捏机配件,混合机配件,针对环保、玻璃、耐火、铸造,球团行业各种混砂机配件等耐磨产品。公司拥有焊接配件,钣金车间,拥有自动直缝焊接机床设备,车床,铣床,进口加工中心,等设备。随着国外许多混炼机、混砂机设备不断进入市场,一些进口设备急需更换易损部件,这将给用户带来很大的烦恼。其一,是进口易损件价格非常昂贵;其二,是进口易损件交货周期都很长,根本无法弥补损失。为解决国内用户的***,我公司开发了国外设备易损件这类产品,已得到了用户高度的评价。 我公司有近十年铸造加工和铸仿***品牌易损件的历史,并与上海有关院校金相研究中心,共同开发混炼机浆叶,刮板、刮刀、刀架、刀片、卸料弧形刮板、底部衬板、壁部衬板、齿圈,等新品种。全部采用高合金材料,钨钢合金镶嵌焊接,易损件从小到大,适应性能非常全,选用国内公认的合金材料,材料组织结构和提高材料淬透性的技术,通过科学合理的热处理,使衬板、桨叶、刀片、刀架、刮板等构件的强度、韧性和耐磨性达到配合,产品质量永远***一步。 超耐磨复合陶瓷搅拌器具我公司针对环保、铸造、玻璃制造、耐火材料等行业、原料混合机、混练机等搅拌器具磨损严重的现象,借鉴黄河三门峡、小浪底水利枢纽发电机涡轮抗击泥沙冲刷技术,而开发研制成功的,是当前普遍使用的高络铸铁、高锰钢、镶嵌硬质合金、堆焊耐磨层等刮刀、搅拌翅的最理想替代产品。 广泛适用于环保、铸造、耐火材料、玻璃制造、建筑陶瓷、砂型铸造、电厂除尘等行业的混料和混炼。经洛阳玻璃股份有限公司原料厂,在德国EIRICH公司制造的DZV29——300L及4000L型和国产NQH3000型强制式混合机上实验(线速度达18.2米每秒)证明:使用寿命均在5000小时以上,相同条件下是高锰钢的16倍、高络铸铁的12倍、硬质合金的2.3倍。 本公司采用乙块火焰铜焊乙块焰的焰心温度高达3000°C左右,在铜焊加热时应避免用焰心直接喷射硬质合金,以免温度过高产生裂纹。铜焊前先将铜焊剂、铜料和硬质合金依次放好,用还原火焰在靠近硬质合金的底部基体部分进行预热。当预热温度达到700~800°C钎剂开始熔化时,再从上面加热硬质合金片及周围的焊缝,直到铜料熔化呈晶亮的液态,并沿侧面焊缝渗至表面。此时应抬高火焰,使焰尾继续沿焊缝四周加热,以保持铜焊温度。同时用金属棒拨动刀沿刀槽往复移动2~3次,调整并压紧刀片,把多余的钎料及熔渣排出。排渣后,即可进入保温箱或保温介质中保温2~3小时,使之缓慢冷却。缓冷后的刀具,如在经过消除应力的回火处理,能收到更好的效果。回火温度约300°C,保温6小时后随炉冷至室温。
点击查看>| 企业类型 | 私营有限责任公司 | 注册资本 | 200.00万人民币 |
| 公司注册地址 | 马鞍山市 | 统一社会信用代码 | 91340506348798105B |
| 登记机关 | 马鞍山市工商行政管理局 | 法定代表人 | 袁本富 |
| 公司成立日期 | 2015-07-01 | 营业期限 | 长期 |
| 经营范围 | 德国爱立许混砂机配件、德国爱立许混合机配件,德国爱立许混炼机配件、德国爱立许混捏机配件、德国泰卡混合机配件、德国泰卡混料机配件、无锡远方混合机配件、上海玻机混合机配件、绵阳流能磨粉机配件、上海素威磨粉机配件等。 | ||
-
¥1500.00
-
¥1500.00
-
¥1500.00
-
¥1500.00
-
¥1500.00
-
¥1500.00
-
¥1500.00
-
¥1500.00
-
¥1500.00
-
¥1500.00
-
¥1500.00
-
¥1500.00
