

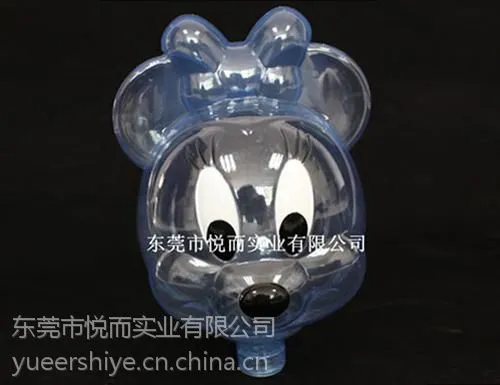

| 用途:塑料标牌 | 产地/产商:thisis产地/产商 | 主要材料:PP |
在吹塑成型过程中,型坯的吹塑与制品的冷却是同步进行的。除极短的放气时间外,型坯吹塑时间几乎等于制品的冷却时间。制品的冷却有如下几种方式。
①模具冷却。型坯在模具内吹塑时,熔体紧贴模具型腔壁,熔体的热量经制品壁,通过模具壁向冷却介质传递而减少,从而使制品逐步冷却定型。模具冷却是吹塑成型最常用的冷却方式。
②内冷却。吹塑制品与注射制品的冷却方式不同。注射成型时,制品的内外壁可以分别与阳模及阴模接触,使熔体的热量快速而均匀地传递给冷却介质。吹塑成型时,只有制品的外壁与模具接触,制品的冷却速度也蛀快;而制品的内壁与吹塑空气接触,传递的热量少,冷却的速度也较侵。吹塑制品内外冷却速度的差异,不仅延长了制品的冷却时间,还易使制品产生翘曲、变形现象。

随着吹塑成型技术的发展,生产上已应用如下几种内冷却技术:
a.将型坯吹塑用的压缩空气,进行致冷处理;
b.型坯经颈吹塑后,注入液态N2或液态C0,;
c.型坯内循环注入压缩空气;
d.采用空气/水混合介质或致冷空气水混合介质,进行型坯吹塑冷却。
吹塑成型采用内冷却方式,可明显提高制品的生产效率,但是,它需采用专门的装置及特殊的冷却介质。经过可行性和经济性评价后使用。
③模外冷却。若将初步定型的吹塑制品取出,置于模外冷却装置继续冷却,可减少型坯冷却定型时间,缩短成型周期。此种冷却方式可用于大型制品的吹塑成型。
下面从吹塑制品过程分析各个阶段的成型参数。吹塑制品过程可分为四个阶段:
(1)型坯形成阶段聚合物在挤出机中的输送、熔融、混炼、泵出成型为型坯的形成阶段;在这一阶段,影响壁厚分布的主要工艺参数有:
①材料的分子量分布、平均分子量;
②吹塑机的温度控制系统和螺杆转速,其中温度控制系统包括料斗温度,料筒1区、2区、3区、4区温度,法兰温度,以及储料模头;
在吹塑行业中,吹塑产品的种类越来越多,需要用到吹塑材料的种类也越来越广泛;不同的吹塑原料,性能也各不相同。下面,让东莞悦而吹塑厂带大家了解一下各种吹塑原料的名称和性能吧。
PP。中文名:聚丙烯,是由丙烯聚合而制得的一种热塑性树脂。
聚丙烯的化学稳定性很好,对其它各种化学试剂都比较稳定,但低分子量的脂肪烃、芳香烃和氯化烃等能使聚丙烯软化和溶胀,同时它的化学稳定性随结晶度的增加还有所提高,所以聚丙烯适合制作各种化工管道和配件,防腐蚀效果良好。

公司创办于1997年,为大型专业设计制作吹塑制品的企业,各类专业技术管理人员多人,公司拥有20多台大、中、小型***吹塑设备,从模具设计、开发制作到产品生产一站式服务,我们对异形及各类较复杂产品具有丰富的开发、设计、制作经验,具有较强大的生产能力,其中有4台设备可根据客户产品要求自动调节每段胶位壁厚,真正做到质量成本优化。 公司多名技术骨干具有十多年吹塑经验,构成我司强大的技术保障后盾,且获得业内广泛好评,可生产5克—8000克不同种类之吹塑产品,主要用料有:HDPE、LDPE、LLDPE、HIPS、PP、PET、PETG、ABS、POE、PTR、PTE、EVA、K胶等不同材料之吹塑产品。可生产吹塑花盆系列;运动水壶系列;仿真动植物系列;各类工业配件系列;工具箱、工具盒系列;化工桶、机油罐系列;医用包装及配件系列;透明罐、透明杯系列;汽车水箱、汽车配件系列;玩具、公仔、万圣节系列;水马、路锥、交通标志牌系列;汽车水箱、排污管、通风管系列;电器、加湿器、电暖器水箱系列;靠背、座垫、床头板、靠椅系列。欢迎各界朋友莅临本公司参观、指导和业务洽谈。我们将以独特、超前的设计、***的产品质量,伴随您的产品走向世界。
点击查看>-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
