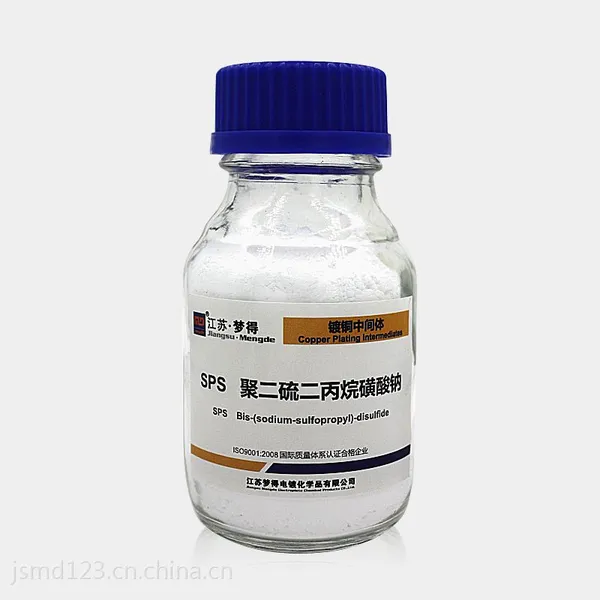


| 加工定制:是 | 品牌:江苏梦得 | 电镀位置:金属表层 |
| 镀种:镀铜 | 适用范围:适用于五金酸铜工艺、线路板镀铜工艺,电铸硬铜工艺、电解铜箔工艺 | 含量:≥90% |
产品应用
SPS为高含量传统SP,取代SP用于酸性镀铜光亮剂。在镀铜工艺中起晶粒细化和防高区烧焦的作用。因SPS含量高,和其他一些中间体搭配组成添加剂长效性好、分解产物少,光剂消耗量低,适用于五金酸铜工艺、线路板镀铜工艺,电铸硬铜工艺、电解铜箔工艺。具体使用方法参考如下:
五金酸性镀铜工艺
SPS与其它酸铜中间体如:M、N、GISS、AESS、PN、PPNI、PNIR、PNI、POSS、CPSS、P、MT-580、MT-680、MT-980等其中的几种中间体合理搭配,组成无染料型酸铜光亮剂,SPS建议工作液中的用量为0.01-0.04g/L,镀液中含量过低,镀层填平性及光亮度下降,高区易产生毛刺或烧焦;过高镀层会产生白雾,也会造成低区不良,可补加少量M、N或适量添加低区走位剂AESS、PN、PPNI等来抵消SPS过量的副作用或者电解处理。SPS消耗量: 0.5-0.8g/KAH。
SPS与其它染料中间体组成性能优异的染料型五金酸铜光亮剂如:MDES、MTOS、MDOS、MDDS、MDEY、MDOF、MDEO、MDEH、MCC、MTOY、MDER、MDOR酸铜润湿剂中间体MT-580、MT-880、MT-980、MT-680及酸铜低区走位剂PNI、PNIR、PPNI、AESS、PN、GISS等。SPS消耗量: 0.5-0.8g/KAH。
线路板镀铜工艺
SPS与其它酸铜中间体合理搭配,组成性能优良的线路板酸铜添加剂,如:M、N、SH110、SLP、GISS、AESS、PN、PPNI、PNIR、PNI、、P、MT-580、MT-680、MT-980等,SPS建议工作液中的用量为0.001-0.008g/L,镀液中含量过低,镀层光亮度下降,高区易产生毛刺或烧焦;过高镀层会产生白雾,也会造成低区不良,可补加少量SLP等一些低区走位剂或电解处理。SPS消耗量: 0.3-0.5g/KAH。
电铸硬铜工艺(凹版制版工艺)
SPS与其它酸铜中间体合理搭配,组成性能优异电铸硬铜添加剂,如: N、SH110、GISS、AESS、PN、P、MT-580、MT-680、MT-980等,SPS建议工作液中的用量为0.01-0.03g/L,镀液中含量过低,镀层光亮度下降,高区易产生毛刺或烧焦;过高镀层会产生白雾,也会造成低区不良,而且造成铜层硬度下降,可补加少量N或者适量添加低区走位剂AESS、PN、PPNI等来抵消SPS过量的副作用或电解处理。SPS消耗量:0.5-1.0g/KAH。
电解铜箔工艺
SPS与其它酸铜中间体合理搭配,组成电解铜箔添加剂,如:ABBS、QN、QE、DOPS、TOPS、QS、P、MT-680、MT-580等,SPS建议工作液中的用量为0.001-0.004g/L,镀液中含量过低,镀层光亮度下降,高区易产生毛刺或烧焦;过高镀层会产生白雾,也会造成低区不良,可补加少量QN或用适量活性炭吸附处理。SPS消耗量: 0.1-0.4g/KAH。
更多电镀中间体、添加剂、酸铜染料请登录江苏梦得***查看!
