

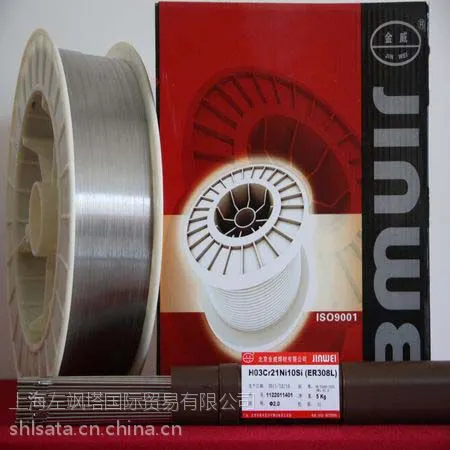

| 品牌:北京金威 | 型号:ER308L | 类型:实芯 |
| 材质:不锈钢 | 加工定制:否 | 助焊剂含量:0% |
| 标准直径:1.0 1.2 1.6 2.0 2.5 | 熔点:600℃ | 重量:1000g |
| 用途:2.5 3.2 4.0 5.0 | 产地:北京 | 长度:60-200 |
| 工作温度:常温 | 焊接电流:350A | 牌号:ER308L |
| 是否含助焊剂:否 | 规格:1.0 1.2 1.6 2.0 2.5 |
上海左飒塔国际贸易有限公司
联系电话:18321122559
固定电话:021-31262210
QQ:1756585668
传真:021-33275227
ER308L
符合:YB/T 5092-2005 H03Cr21Ni10 Si
AWS A5.9 ER308L
说明:ER308L是超低碳不锈钢用MIG、TIG焊丝,其焊接工艺优良,其焊缝金属为超低碳型,减少了晶间碳化物的析出,使得抗晶间腐蚀性能优良。
用途:用于超低碳00Cr19Ni10或0Cr18Ni10Ti不锈钢的焊接。
焊丝化学成分范围及一例:%
| C | Si | Mn | P | S | Cr | Ni | Mo | Cu |
焊丝 | ≤0.030 | 0.30-0.65 | 1.00-2.50 | ≤0.030 | ≤0.030 | 19.50-22.00 | 9.00-11.00 | ≤0.75 | ≤0.75 |
一例 | 0.023 | 0.42 | 1.65 | 0.012 | 0.009 | 20.15 | 10.26 | 0.35 | 0.17 |
焊缝金属射线探伤要求:Ⅰ级
注意事项及操作要点:
1.焊接处须***清除油污、铁锈、水份等表面杂质,以防止焊接时产生气孔、裂纹等,清理时,坡口面及周围要磨出金属光泽。
2.焊前应清除焊丝表面的油、垢及锈等污物。
3.为使焊缝获得良好的机械性能,MIG焊接的保护气体建议采用Ar+2%O2,保护气体流量以20-25L/min为优。TIG焊接的保护气体建议采用纯氩气保护,纯度要在99.***以上,保护气体流量以8-15L/min为宜。
4.在焊接过程中,焊接线能量的大小直接影响焊缝金属的力学性能及抗裂性能等,应引起更多关注。
5.以上焊接方法、条件及规范的建议仅供参考,用户在将焊丝用于正式产品焊接前应根据自身焊接特点进行工艺评定。

上海左飒塔国际贸易有限公司创建于1991年, 公司目前在上海、天津、河北等地区投资设立了主营焊接材料公司,主要经营产品有焊条(碳钢焊条、低合金钢焊条、不锈钢焊条、堆焊焊条、铸铁焊条、镍及镍合金焊条、铜及铜合金焊条)、焊丝(适用于MAG、MIG、TIG 的气体保护焊实芯焊丝、药芯焊丝、有色金属焊丝,以及埋弧焊焊丝和气焊焊丝)、焊剂(用于埋弧焊和电渣焊的各种熔炼型、烧结型焊剂)三大类。 公司产品质量优良,信誉***,“左飒塔”牌焊接材料获得“中国机械工业优质品牌”,也是“***”。公司主要产品获得中国船级社(CCS)、英国劳埃德船级社(LR)、美国验船协会(ABS)、法国船级社(BV)、德国苏埃德船级社(GL)、挪威船级社(DNV)、日本海事协会(NK)、韩国船级社(KR)、印尼船级社(BKI)以及加拿大焊接局(CWB)认可。
点击查看>-
¥33.00
-
¥123.00
-
¥35.00
-
¥133.00
-
¥13.00
-
¥28.00
-
¥33.00
-
¥248.00
-
¥23.00
-
¥33.00
-
¥33.00
-
¥33.00
