

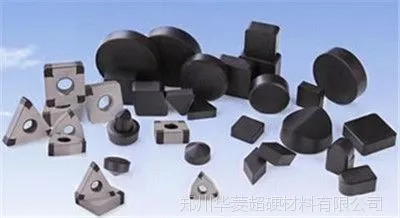

| 品牌:华菱超硬 | 型号:BN-S20,BN-H10牌号,BN-H20牌号 | 类型:精车刀 |
| 材质:聚晶立方氮化硼 | 适用机床:车床 | 标准编号:*** |
| 车刀角度:45,75,90度 | 是否进口:否 | 是否涂层:非涂层 |
| 规格:CNGA120408/TNGA160408/WNGA080408 | 加工范围:HRC45-79 | 是否库存:库存 |
| 是否批发:批发 | 加工硬度:HRC45-79 | 加工方式:干式车削 |
| 规格型号:国标 |
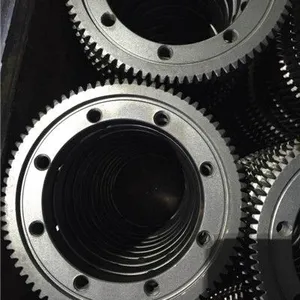
硬车齿轮端面内孔(表面有油孔或键槽)抗崩耐磨刀头刀片
如果您加工硬车削齿轮端面内孔时,出现刀头刀片不耐磨、崩刀、频繁换刀等问题,可以随时联系郑州华菱技术部谭春萍15670623393
在部分行业中,齿轮作为主要零部件,对其的硬度和强度要求很高,一般会采用热处理方式来获得,比如渗碳淬火后硬度可以达到HRC60以上。渗碳淬火后的齿轮还需硬车削这一道工序,来***齿轮的形位公差和尺寸精度。对于渗碳淬火后的高硬度齿轮就有一定的难度,而且部分齿轮属于断续(间断)切削。
断续切削就是齿轮内孔或端面有油孔或键槽之类的。本身硬度就高,再加上断续工况,对刀头刀片的抗冲击韧性和耐磨性要求更高。一般的刀头刀片是无法加工此类齿轮的。

华菱超硬,专门研发和生产超硬刀头刀片(立方氮化硼刀头刀片)的厂家,自成立以来,不断的研发高性能,高质量,高效率的立方氮化硼刀头刀片。主要设计的领域有:高硬度铸铁领域,硬钢领域(包括铸钢,锻钢,热处理后的高硬度钢),普通灰铸铁领域,粉末冶金领域,铸铁打磨砂轮领域。
对于齿轮行业不陌生反而很熟悉。华菱超硬在2005年就已经研发出可强断续切削齿轮齿面的刀头刀片—BN-S20牌号,在当时受到***和媒体的关注。之后随着华菱超硬不断的研发,又相继研发出连续精车和中等断续精车齿轮的刀头刀片牌号。其中连续切削的刀头刀片牌号有两款,BN-H10牌号(复合式)和 BN-H11牌号(镶嵌式)。中等断续切削的刀头刀片牌号同样有两款,BN-H20牌号(镶嵌式)和BN-H21牌号(复合式)。
前不久,有一个用户找到我司华菱超硬工程师,让为其解决难加工问题,就是关于断续切削齿轮端面的。其齿轮信息如下:
工件直径是167mm,工件材质为20CrMnTi,硬度是HRC57-61(淬火后),加工工序为精加工,加工部位是齿轮端面(有8个孔),属于断续切削。
华菱超硬刀头刀片工程师通过了解,他们公司之前就采用的是W型刀头刀片,因为都是国标型号,而且焊接式立方氮化硼刀头刀片和硬质合金刀头刀片的刀杆通用,所以华菱超硬刀头刀片工程为为其选择了同样的型号—WNGA080404-3S,只是材质更换成了立方氮化硼材质。
其切削参数为线速度Vc=157m/min;吃刀深度ap=0.3mm;进给量Fr=0.1mm/r。一个齿轮加工时间是60秒,一个刃口加工200件,相当于一个刃口可加工3个多小时。而且加工过程中没有出现崩刀和不耐磨的现象,精度也达到用户要求。
郑州华菱还能根据不同客户的需求,为您量身定制适合的刀片配置方案,***,全程技术服务,欢迎新老客户来电咨询。
硬车齿轮端面内孔(表面有油孔或键槽)抗崩耐磨刀头刀片

华菱超硬前身是河南超硬材料研究所,是专业生产立方氮化硼刀具的高新技术企业,在业内针对灰铸铁,各种耐磨铸铁/铸钢,淬火钢等材质进行刀具研发。主导产品焊接复合式立方氮化硼刀具和整体立方氮化硼聚晶刀片,获得多项实用型***,尤其在间断切削淬火钢、高铬白口铸铁加工等诸多领域,***着世界***水平!在超硬刀具学术界享有很高声誉! 公司以国家超硬材料重点实验室和河南科技大学为技术依托,自备超硬刀具研发中心,已承担并完成了***“产学研”工程和CBN制品科技攻关项目,目前正在实施国家示范工程项目和“宝石级金刚石制品”计划项目。 发展历程: 2002年,河南超硬材料研究所创立,主要以立方氮化硼刀具、高品级金刚石为研究方向。有博导2人、教授3人、副教授5人、研发博士、硕士12人;拥有六面顶高压设备及激光热导率仪等多台大型设备,总价值1800余万元。2003年末期,针对高铬白口铸铁、冷硬铸铁材质研发出立方氮化硼刀具BN-K1牌号,2004年,推出针对淬火钢精加工用立方氮化硼刀具BN-H1牌号,在国内焊接复合立方氮化硼刀具领域一直处于***。 在国内***提出粗加工用“立方氮化硼整体聚晶刀片”概念,产品在粗加工高铬白口耐磨铸铁领域取得***一致认可。并以立方氮化硼刀具的技术转让和企研合作相结合的模式,对我国超硬材料行业做出了巨大贡献。 2005年,推出淬火钢断续切削用立方氮化硼刀具牌号BN-S10,打破了立方氮化硼刀具不能用于强断续大余量车削淬硬钢的神话,是立方氮化硼刀具行业的世界性突破! 2007年针对灰铸铁加工推出立方氮化硼整体聚晶刀片BN-K30牌号,打破了国外立方氮化硼刀具在高速切削灰铸铁领域的垄断局面!2008年推出高温合金粉末冶金加工专用立方氮化硼刀具牌号BN-S50。 2009年,针对国内机械加工行业特性,推出了适合低速切削用立方氮化硼刀具牌号BN-S20,广泛服务于低速重载型中小企业用户。 2010年,研制出国内首颗1.7克拉重量蓝色宝石级金刚石。至此,共获国家***25项。 公司服务宗旨:“量体裁衣”每个用户的加工状况,针对性做出***化的解决方案。
点击查看>| 企业类型 | 私营独资企业 | 注册资本 | 563.00万人民币 |
| 公司注册地址 | 郑州高新区樱花街5号综合孵化区一号软件基地102号 | 统一社会信用代码 | 91410100579214912T |
| 登记机关 | 郑州市工商行政管理局 | 法定代表人 | 杨帅 |
| 公司成立日期 | 2011-07-06 | 营业期限 | 长期 |
| 经营范围 | 主营产品:超硬刀具,CBN刀具,CBN刀片,PCBN可转位数控刀片金刚石刀具,金刚石刀片; 应用范围: 1,高硬度铸铁/铸钢的加工,如:高铬铸铁、白口铸铁、镍硬铸铁、耐热耐磨钢的粗车和精车。 2,热处理后的高硬度工件加工,如:淬硬轴承钢、渗碳钢、工具钢、模具钢的热后硬车削。 3,其他难切削材料类:高温合金、粉末冶金等的加工。 4,普通灰口铸铁、高牌号球墨铸铁的高速切削。 | ||
𐂀𐂁 𐂂𐂀𐂃 𐂁𐂄𐂁𐂅
- 电 话 𐂆𐂂𐂀𐂇𐂅𐂃𐂁𐂃𐂃𐂁𐂅𐂂
- 传 真 𐂆𐂂𐂀𐂇𐂃𐂀𐂈𐂅𐂈𐂈𐂆
- 地 址 河南 郑州 中原区 郑州高新技术产业开发区国家大学科技园研发5b座
-
¥170.00
-
¥170.00
-
¥170.00
-
¥170.00
-
¥170.00
-
¥170.00
-
¥2800.00
-
¥2200.00
-
¥170.00
-
¥170.00
-
¥170.00
-
¥170.00
