

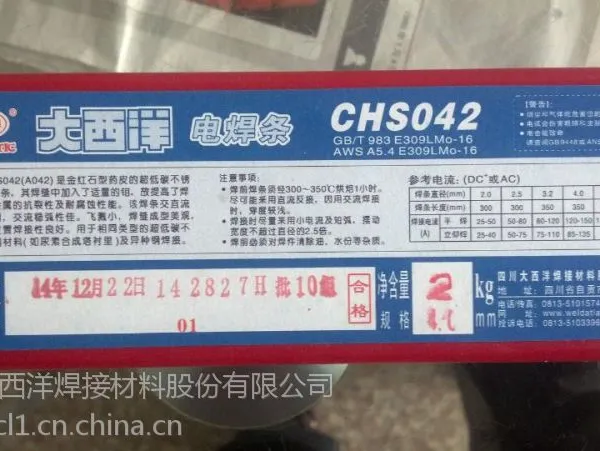


| 加工定制:否 | 型号:齐全 | 材质:不锈钢 |
| 焊芯直径:2.5-3.2-4.0mm | 品牌:ATLANTIC/大西洋 | 类型:不锈钢焊条 |
| 药皮性质:碱性焊条 | 直径:2.5-3.2-4.0mm | 长度:300-350-400mm |
| 焊接电流:70-120A | 电流幅度:70-120A | 工作温度:400℃ |
| 适用范围:齐全 | 产地:齐全 | 硬度HRC:齐全 |

不锈钢焊条使用注意事项
1、铬不锈钢具有一定的耐蚀(氧化性酸、有机酸、气蚀)、耐热和耐磨性能。通常用于电站、化工、石油等设备材料。铬不锈钢焊接性较差,应注意焊接工艺、热处理条件及选用合适电焊条。
2、铬13不锈钢焊后硬化性较大,容易产生裂纹。若采用同类型的铬不锈钢焊条(G202、G207)焊接,必须进行300℃以上的预热和焊后700℃左右的缓冷处理。若焊件不能进行焊后热处理,则应选用铬镍不锈钢焊条(A107、A207)。
3、铬17不锈钢,为改善耐蚀性能及焊接性而适当增加适量稳定性元素Ti、Nb、Mo等,焊接性较铬13不锈钢好一些。采用同类型的铬不锈钢焊条(G302、G307)时,应进行200℃以上的预热和焊后800℃左右的回火处理。若焊件不能进行热处理,则应选用铬镍不锈钢焊条(A107、A207)。
4、铬镍不锈钢焊条具有良好耐腐蚀性和抗氧化性,广泛应用于化工、化肥、石油、医疗机械制造。
5、铬镍不锈钢焊接时,受到重复加热析出碳化物,降低耐腐蚀性和力学性能。
6、铬镍不锈钢药皮有钛钙型和低氢型。钛钙型可用于交直流,但交流焊时熔深较浅,同时容易发红,故尽可能采用直流电源。直径4.0及以下可用于全位置焊件,5.0及以上用于平焊及平角焊。
7、焊条使用时应保持干燥,钛钙型应经150℃干燥1小时,低氢型应经200~250℃干燥1小时(不能多次重复烘干,否则药皮容易开裂剥落),防止焊条药皮粘油及其它脏物,以免致使焊缝增加含碳量和影响焊件质量。
8、为防止由于加热而产生睛间腐蚀,焊接电流不宜太大,比碳钢焊条较少20%左右,电弧不宜过长,层间快冷,以窄焊道为宜。
9、异种钢的焊接应慎重选用焊条,防止焊条选用不当出现热裂纹或高温热处理后引起σ相析出,使金属脆化。参照不锈钢与异种钢的焊条选择标准进行选用,并采取适当焊接工艺。
分类
1、马氏体不锈钢焊条
马氏体不锈钢包括含铬5~9%的中铬钢和含铬12%的高铬钢。此类钢淬硬倾向大,焊后易产生高硬度的马氏体和贝氏体使脆性增加,残余应力也较大,容易产生冷裂缝。故一般焊前必须进行预热及层间保温,焊后尚未冷却前进行高温回火。
2、铬13不锈钢的焊接
此类铬钢焊接后硬化性较大,容易产生裂纹,若采用同类的铬不锈钢焊条(CHK202、CHK207)焊接,则必须进行300℃以上的预热和焊后700℃左右的回火缓冷处理。若焊件不能进行焊后处理,则应用铬不锈钢焊条(CHS107、CHS207)等焊接。
3、铬17不锈钢的焊接
此类铬钢通常为改善耐蚀性及可焊性而加适量的稳定化元素钛、铌、钼,可焊性较铬13钢为好,可采用同类型的铬不锈纲焊条(CHK302、CHK307)焊接。焊前,焊件应进行200℃左右预热,焊后进行800℃左右的回火处理。也可采用铬镍不锈钢焊条(如CHS107、CHS207),焊后不进行热处理。

四川大西洋焊接材料股份有限公司创建于1949年,其前身系上海斌诚焊接材料制造厂,是中国家焊接材料制造企业,1969年更名为中国电焊条厂,1996年企业整体改制为四川大西洋集团有限责任公司,1999年四川大西洋集团有限责任公司为主发起人联合其他5家企业发起设立四川大西洋焊接材料股份有限公司,2001年公司在上海证券交易所上市(股票代码600558),成为国内焊接材料行业的国有控股上市公司。 本公司位于四川自贡市大安区,常年对外销售焊条、焊丝、焊剂、电焊条等产品,公司秉承以用户需求为核心,坚持“质量到位、服务***”的经营理念,在电工电气-焊接材料与附件行业获得了客户的一致认可和高度评价,公司以为客户创造价值为己任,期待为您服务!
点击查看>| 统一社会信用代码 | 91510300711887031U | ||
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
