

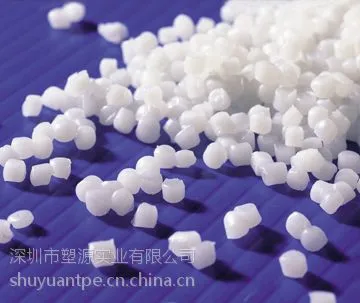

| 厂家(产地):深圳市TPE原材料厂家 | 牌号:TPE原料 | 销售方式:自产自销 |
| 加工级别:包覆 | 特性级别:耐低温、 抗紫外线 | 用途级别:食品级 |
1.TPE、TPR热塑性弹性体原料的用途:宠物玩具材料、防真花草原料、ABS材料包胶、PP材料包胶、PA尼龙材料包胶、PC材料包胶、SAN材料包胶、PS材料包胶、EVA材料包胶等各种热塑性橡胶材料,包括SBS胶粒、SEBS胶粒、TPU胶粒、TPV颗粒、TPEE颗粒等全新环保塑料原料。
2.深圳塑源橡塑原料工厂专业生产和销售热塑性弹性体TPE/TPR(Thermoplasticelastomer),公司拥有多规格多价位的品种可供顾客参考。
3.TPE/TPR注塑工艺
TPR的成型温度
在加工注塑过程中,温度的设定是否准确是制品外观和性能好坏的关键。下面是进行TPR加工注塑时温度设定的一些建议。
进料区域的温度应设定得相当低,以避免进料口堵塞并让夹带的空气逸出。当使用色母料时为了改善混合状态,应将过渡区域的温度设定在色母料的熔点以上。离注塑喷嘴最近区域的温度应该设定得接近于所需的熔体温度。所以,经过测试,通常TPR产品在各个区域温度的设定范围分别是:料筒为160摄氏度到210摄氏度,喷嘴为180摄氏度到230摄氏度。
模具温度应该设定高与注塑区的冷凝温度,这将能避免水分对模具的污染以致制品表面出现的条纹。较高的模具温度通常会导致较长的循环周期,但它能改进焊接线和制品的外观效果,所以,模具温度的范围应设计定在30到40之间。
模具的填充、保压、冷却
在制品成型填充模具型腔的过程中,如果制品的填充性能不好,就会发生压力降低过大、填充时间过长、填充不满等等情况,从而使制品存在质量问题。为了提高制品在成型时的填充性能,改善成型制品的质量,一般可以从下列几个方面来考虑:
1)改换科悦另一系列的产品;
2)改变浇口位置;
3)改变注射压力;
4)改变零件的几何形状。
通常将注射压力的控制分成为一次注射压力、二次注射压力(保压)或三次以上的注射压力的控制。压力切换时机是否适当,对于防止模内压力过高、防止溢料或缺料等都是非常重要的。模制品的比容取决于保压阶段浇口封闭时的熔料压力和温度。如果每次从保压切换到制品冷却阶段的压力和温度一致,那么制品的比容就不会发生改变。在恒定的模塑温度下,决定制品尺寸的最重要参数是保压压力,影响制品尺寸公差的最重要的变量是保压压力和温度。例如:在充模结束后,保压压力立即降低,当表层形成一定厚度时,保压压力再上升,这样可以采用低合模力成型厚壁的大制品,消除塌坑和飞边。
保压压力及速度通常是塑料充填模腔时压力及速度的50%~65%,即保压压力比注射压力大约低0.6~0.8MPa。由于保压压力比注射压力低,在可观的保压时间内,油泵的负荷低,固油泵的使用寿命得以延长,同时油泵电机的耗电量也降低了。采用预先调节好一定的计量,使得在注射行程的终点附近,螺杆端部仍残留有少量的熔体(缓冲量),根据模内的填充情况进一步施加注射压力(二次或三次注射压力),补充少许熔体。这样,可以防止制品凹陷或调节制品的收缩率。
冷却时间主要取决于熔体温度、制品的壁厚和冷却效率。此外,物料的硬度也是一个因素。与很软的品种比较,较硬的品种在模具内将较快地凝固。如果从两侧进行冷却,那么每0.100'壁厚所需的冷却时间通常将是大约10到15秒。包胶方式的制品将需要较长的冷却时间,因为它们可以通过较小的表面积而有效地冷却。每0.100'壁厚所需的冷却时间将是大约15到25秒。
注塑工艺条件的影响
1塑料成型不完整
(1)进料调节不当,缺料或多料。
(2)注射压力太低,注射时间短,柱塞或螺杆退回太早。
(3)注射速度慢。
(4)料温过低。
2溢料(飞边)
(1)注射压力过高或注射速度过快。
(2)加料量过大造成飞边。
(3)机筒、喷嘴温度太高或模具温度太高都会使塑料黏度下降,流动性增大,在流畅进模的情况下造成飞边。
3银纹、气泡和气孔
(1)料温太高,造成分解。
(2)注射压力小,保压时间短,使熔料与型腔表面不密贴。
(3)注射速度太快,使熔融塑料受大剪切作用而分解,产生分解气;注射速度太慢,不能及时充满型腔造成制品表面密度不足产生银纹。
(4)料量不足、加料缓冲垫过大、料温太低或模温太低都会影响熔料的流动和成型压力,产生气泡。
(5)螺杆预塑时背压太低、转速太高,使螺杆退回太快,空气容易随料一起推向机筒前端。
4烧焦暗纹
(1)机筒、喷嘴温度太高。
(2)注射压力或预塑背压太高。
(3)注射速度太快或注射周期太长。
备注:公司免费指派技术人员上门试料地区,样品免费提供。其中包括广东省内,广州市 、深圳市、 珠海市、 汕头市、 韶关市 、河源市、 梅州市 、惠州市 、汕尾市、 东莞市、 中山市、 江门市 、佛山市 、阳江市 、湛江市、 茂名市、 肇庆市 、清远市、 潮州市 、揭阳市、 云浮市等地区。欢迎来电咨询,我们将真诚为您服务。
----------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------------
1.TPE、TPR热塑性弹性体原料的用途:宠物玩具材料、防真花草原料、ABS材料包胶、PP材料包胶、PA尼龙材料包胶、PC材料包胶、SAN材料包胶、PS材料包胶、EVA材料包胶等各种热塑性橡胶材料,包括SBS胶粒、SEBS胶粒、TPU胶粒、TPV颗粒、TPEE颗粒等全新环保塑料原料。
2.深圳塑源橡塑原料工厂专业生产和销售热塑性弹性体TPE/TPR(Thermoplasticelastomer),公司拥有多规格多价位的品种可供顾客参考。
3.TPE/TPR注塑工艺
TPR的成型温度
在加工注塑过程中,温度的设定是否准确是制品外观和性能好坏的关键。下面是进行TPR加工注塑时温度设定的一些建议。
进料区域的温度应设定得相当低,以避免进料口堵塞并让夹带的空气逸出。当使用色母料时为了改善混合状态,应将过渡区域的温度设定在色母料的熔点以上。离注塑喷嘴最近区域的温度应该设定得接近于所需的熔体温度。所以,经过测试,通常TPR产品在各个区域温度的设定范围分别是:料筒为160摄氏度到210摄氏度,喷嘴为180摄氏度到230摄氏度。
模具温度应该设定高与注塑区的冷凝温度,这将能避免水分对模具的污染以致制品表面出现的条纹。较高的模具温度通常会导致较长的循环周期,但它能改进焊接线和制品的外观效果,所以,模具温度的范围应设计定在30到40之间。
模具的填充、保压、冷却
在制品成型填充模具型腔的过程中,如果制品的填充性能不好,就会发生压力降低过大、填充时间过长、填充不满等等情况,从而使制品存在质量问题。为了提高制品在成型时的填充性能,改善成型制品的质量,一般可以从下列几个方面来考虑:
1)改换科悦另一系列的产品;
2)改变浇口位置;
3)改变注射压力;
4)改变零件的几何形状。
通常将注射压力的控制分成为一次注射压力、二次注射压力(保压)或三次以上的注射压力的控制。压力切换时机是否适当,对于防止模内压力过高、防止溢料或缺料等都是非常重要的。模制品的比容取决于保压阶段浇口封闭时的熔料压力和温度。如果每次从保压切换到制品冷却阶段的压力和温度一致,那么制品的比容就不会发生改变。在恒定的模塑温度下,决定制品尺寸的最重要参数是保压压力,影响制品尺寸公差的最重要的变量是保压压力和温度。例如:在充模结束后,保压压力立即降低,当表层形成一定厚度时,保压压力再上升,这样可以采用低合模力成型厚壁的大制品,消除塌坑和飞边。
保压压力及速度通常是塑料充填模腔时压力及速度的50%~65%,即保压压力比注射压力大约低0.6~0.8MPa。由于保压压力比注射压力低,在可观的保压时间内,油泵的负荷低,固油泵的使用寿命得以延长,同时油泵电机的耗电量也降低了。采用预先调节好一定的计量,使得在注射行程的终点附近,螺杆端部仍残留有少量的熔体(缓冲量),根据模内的填充情况进一步施加注射压力(二次或三次注射压力),补充少许熔体。这样,可以防止制品凹陷或调节制品的收缩率。
冷却时间主要取决于熔体温度、制品的壁厚和冷却效率。此外,物料的硬度也是一个因素。与很软的品种比较,较硬的品种在模具内将较快地凝固。如果从两侧进行冷却,那么每0.100'壁厚所需的冷却时间通常将是大约10到15秒。包胶方式的制品将需要较长的冷却时间,因为它们可以通过较小的表面积而有效地冷却。每0.100'壁厚所需的冷却时间将是大约15到25秒。
注塑工艺条件的影响
1塑料成型不完整
(1)进料调节不当,缺料或多料。
(2)注射压力太低,注射时间短,柱塞或螺杆退回太早。
(3)注射速度慢。
(4)料温过低。
2溢料(飞边)
(1)注射压力过高或注射速度过快。
(2)加料量过大造成飞边。
(3)机筒、喷嘴温度太高或模具温度太高都会使塑料黏度下降,流动性增大,在流畅进模的情况下造成飞边。
3银纹、气泡和气孔
(1)料温太高,造成分解。
(2)注射压力小,保压时间短,使熔料与型腔表面不密贴。
(3)注射速度太快,使熔融塑料受大剪切作用而分解,产生分解气;注射速度太慢,不能及时充满型腔造成制品表面密度不足产生银纹。
(4)料量不足、加料缓冲垫过大、料温太低或模温太低都会影响熔料的流动和成型压力,产生气泡。
(5)螺杆预塑时背压太低、转速太高,使螺杆退回太快,空气容易随料一起推向机筒前端。
4烧焦暗纹
(1)机筒、喷嘴温度太高。
(2)注射压力或预塑背压太高。
(3)注射速度太快或注射周期太长。
备注:公司免费指派技术人员上门试料地区,样品免费提供。其中包括广东省内,广州市 、深圳市、 珠海市、 汕头市、 韶关市 、河源市、 梅州市 、惠州市 、汕尾市、 东莞市、 中山市、 江门市 、佛山市 、阳江市 、湛江市、 茂名市、 肇庆市 、清远市、 潮州市 、揭阳市、 云浮市等地区。欢迎来电咨询,我们将真诚为您服务。

深圳市TPE弹性体批发商,TPE原材料专业生产厂家
深圳市TPE弹性体批发商,TPE原材料专业生产厂家
深圳市TPE弹性体批发商,TPE原材料专业生产厂家
深圳市TPE弹性体批发商,TPE原材料专业生产厂家
深圳市TPE弹性体批发商,TPE原材料专业生产厂家
深圳市TPE弹性体批发商,TPE原材料专业生产厂家

深圳市塑源实业有限公司成立於2001年是一间专业研发、生产、销售热塑性弹性体TPE、TPR、SBS、SEBS、TPV、TPU、TPEE新环保材料的高新技术企业。 ***面的TPE方案 塑源多年来一直致力为各厂家提供不同产品的TPE应用方案,以多年累积下来的TPE应用经验为各厂家提供专业意见以及挑选经济效益的TPE材料。随着产能不断的提升及研发与技术服务团队的壮大,塑源可以为客户提供的服务亦更趋全面化;由产品概念的讨论到生产后水口料的回收处理,各环节俱一一照顾到,务求为客户提供***面及周到的服务。 品质 塑源一直把质量的稳定性放在位。TPE的应用在整个产品上所占的重量可能不多,但是在产品的功能和附加值上却往往起了关键的作用。如果TPE的质量无法保持一定的稳定性,对于厂家在持续生产的时候会是一件非常困扰的事情。塑源深明此理,所以一直以来都以TPE质量的稳定性作为企业持续发展的最重要理念。为了满足客户对TPE质量上更严格的要求,塑源一直致力于提升产能与管理水平,务求使TPE质量在生产的过程之中得到更***管控及***。 因为专注 所以专业 塑源VCN专注为客户提供一系列“热塑性弹性体TPE/TPR”材料,以满足客户产品应用上的不同要求,同时为客户挑选***成本效益的TPE热塑性橡胶材料。正因为此,我们所提供的是实事求是、精益求精的TPE产品应用方案。 产品用途 专业生产适用于婴儿用品、厨房用品、电子产品、玩具精品、运动用品、家庭用品、文化用品、汽车用品、电线电缆,脚轮、情趣用品、医疗器材等。TPE\\TPR热塑性弹性体橡胶材料,可单独成形,用于PC,PS,PP,EVA,ABS,PA尼龙,HIPS,POM,PCTG,PETG包胶等。
点击查看>| 企业类型 | 私营有限责任公司 | 注册资本 | 900.00万人民币 |
| 公司注册地址 | 深圳市坪山新区富山工业区金牛路22号塑源厂区 | 统一社会信用代码 | 91440300732059251U |
| 登记机关 | 深圳市市场监督管理局 | 法定代表人 | 连梓强 |
| 公司成立日期 | 2001-09-20 | 营业期限 | 2021-09-20 |
| 经营范围 | TPE,TPR,SBS,SEBS,TPU,TPV,TPEE热塑性弹性体,热塑性橡胶,TPE热塑性弹性体,TPE热塑性橡胶,TPR热塑性弹性体,TPR热塑性橡胶,TPE/TPR热塑性弹性体原料,TPE软料,橡塑原料,TPE颗粒,TPR原料。 | ||
-
¥18.00
-
¥22.00
-
¥18.00
-
¥22.00
-
¥20.00
-
¥20.00
-
¥18.00
-
¥16.00
-
¥20.00
-
¥20.00
-
¥18.00
-
¥16.00
