


| 加工定制:否 | 品牌:CEM/华盛昌 | 型号:thisis型号 |
| 用途:船舶 | 探头直径:探头直径8842mm | 试场角:试场角5678° |
| 防水等级:防水等级8536 | 工作长度:工作长度5397mm | 像素:像素5374 |
| 显示器:显示器8447 | 照明方式:照明方式9863 |
统在系统设计、设备选型和实施过程中遵循以下原则:
技术成熟:成熟的控制技术是系统稳定运行的***, 设计中要尽可能使用经过实践验证的控制技术。
通用性:在选型过程中充分考虑设备使用维护及备件购买的方便性,在满足设计要求的情况下尽可能选择通用电气产品。
标准性:在选型中使用标准方法, 设备厂商标准产品。
可靠性:尽可能的增加异常检测, 系统的容错性,提高系统可靠性; 故障停机时间缩短到最.小。
扩展性:在满足生产工艺的要求前提下, 扩展空间(如增加配料品种等)。

自动配料系统是将已经称好的原料按一定的顺序投放到搅拌锅中,同时开启搅拌和加热。这一控制过程由温控仪表与PLC共同完成。温控仪表控制温度上限,加热由PLC控制完成。自动配料有固定顺序和可编程序两种控制方式。在固定顺序方式下,各种原料的放料顺序是固定的,不可改变。在可编程序方式下,各种原料的放料顺序可根据配方在人机界面上人为没定。
自动配料系统的组成
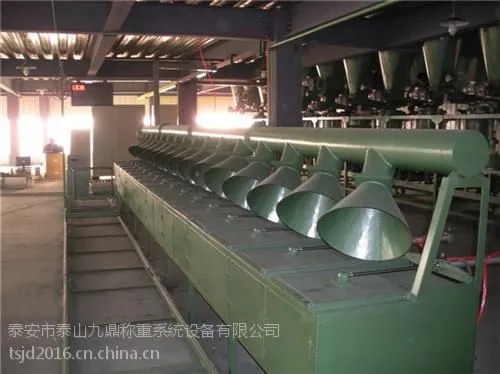
整个全自动配料混合系统由工控机、PLC、工业称重仪表、变频器、振动电机、混料机、传感器、传送带等部分组成。
上位工控机提供人机交互界面, 完成控制信息输人、数据管理、进行数据显示、存储、统计和报表等功能,上位机采用IPC810工控机,它的主要工作如下: 工控主机首先根据操作人员的指令, 读取某个编号的配方, 然后, 根据配方中配料的比例及先后顺序,向PLC发出开始配料的指令,使得PLC能够起动特定的变频器。在自动配料系统的配料过程中,工控主机以轮询的方式,一方面实时读取PLC的状态字,了解PLC及PLC下级设备的运行状态; 另一方面实时读取安装在配料机上的称重仪表的称重数据, 按照配料策略, 当称重接近配方中的设定值时, 主机向PLC发出停止本次配料的指令。 当一个配方上的所有材料都配完后, 整个配料过程暂停,等待操作人员的指令。
自动配料系统运行过程中,PLC与上位机实时通信,从而***界面上显示的数据与现场实际数据的一致性,操作人员在上位机上发出的操作命令和设定参数都可以实时送到PLC,PLC的主要工作有:①接收上位机发送来的命令,通过变频器控制振动电机的起、停和快慢;②将变频器的运行状态实时写入内存数据区,供工控机读取;③将自身的各种状态以状态字的形式准备好,共工控机实时读取。
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
