
| 材质:不锈钢 | 产地:河北盐山 | 品牌:润宏 |
| 型号:DN15-DN600 | 壁厚:3-60mm | 等级:一级 |
| 直径:21-610 | 产品规格:DN15-DN600 | 包装:木箱或托盘 |
| 头形状:圆形 |
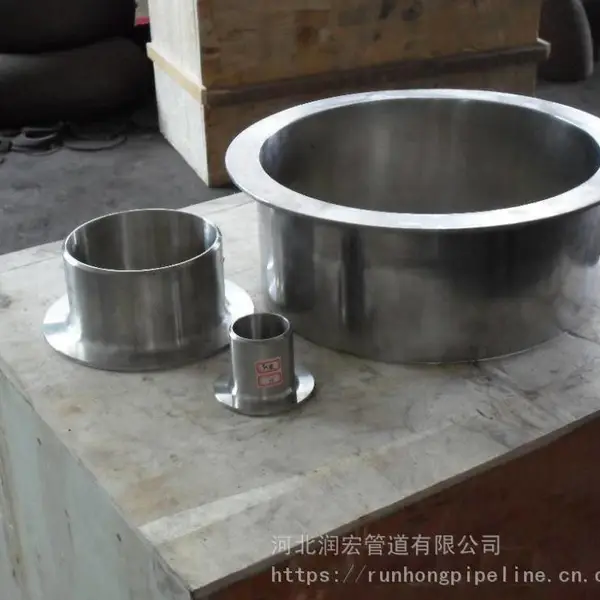
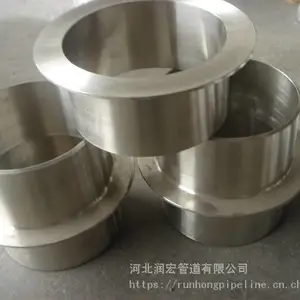
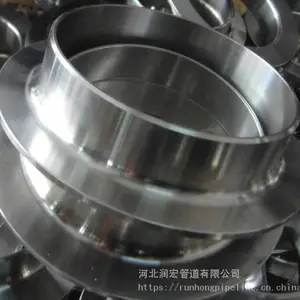
润宏供应江苏DN400 SCH20 304不锈钢冲压翻边
河北润宏管道有限公司专业生产和销售弯头,三通,大小头,管帽,弯管,法兰,承插件,波纹补偿器,防水套管,橡胶软接头,传力接头,吸水喇叭口,防水套管等产品。
翻边是冲压工艺的一种。在坯料的平面部分或曲面部分上,利用模具的作用,使之沿封闭或不封闭的曲线边缘形成有一定角度的直壁或凸缘的成型方法称为翻边。
翻边的种类很多,分类方法也不尽相同。其中按变形性质可以分为伸长型翻边和压缩型翻边。
翻边:是指在毛坯的平面部分或曲面部分的边缘,沿一定曲线翻起竖立直边的成形方法 。
影响极限翻边系数的主要因素有:
(1)材料的塑性
材料的延伸率δ、应变硬化指数和各向异性系数越大,极限翻边系数就越小,有利于翻边。
(2)孔的加工方法
预制孔的加工方法决定了孔的边缘状况,孔的边缘无毛刺、撕裂、硬化层等缺陷时,极限翻边系数就越小,有利于翻边。目前,预制孔主要用冲孔或钻孔方法加工,数据显示,钻孔比一般冲孔的min小。采用常规冲孔方法生产效***,特别适宜加工较大的孔,但会形成孔口表面的硬化层、毛刺、撕裂等缺陷,导***限翻边系数变大。采取冲孔后进行热处理退火、修孔或沿与冲孔方向相反的方向进行翻孔使毛刺位于翻孔内侧等方法,能获得较低的极限翻边系数。用钻孔后去毛刺的方法,也能获得较低的极限翻边系数,但生产效率要低一些。
(3)预制孔的相对直径
预制孔的相对直径/越小,极限翻边系数越小,有利于翻边。这是因为同样的预制孔径,材料的厚度越大,厚度方向压应的允许值增大,根据体积不变定律,所以翻边时变形区边缘将要开裂时的极限切向应变值增大,由可知,极限翻边系数就越小。
(4)凸模的形状
球形凸模的极限翻边系数比平底凸模的小。此外,抛物面、锥形面和较大圆角半径的凸模也比平底凸模的极限翻边系数小。因为在翻边变形时,球形或锥形凸模是凸模前端与预制孔口接触,在凹模口区产生的弯曲变形比平底凸模的小,更容易使孔口部产生塑变形。所以相同翻边孔径D和材料厚度t时,可以翻边的预制孔径更小,因而极限翻边系数就越小。
翻边的制造标准:MSS SP-43、ASME B16.9、GB/T12459等标准。材质有碳钢、不锈钢、合金钢等。

河北润宏管道有限公司(原河北润宏建筑机械制造有限公司)是中国建设部的***生产企业。公司座落于历史古城,中国管件生产基地——盐山。我公司北依京津,东临黄骅港交通便利,地理位置优越。我公司注册资金300万元,总资金2200余万元,占地面积达676000平方米,现有技术人员160余人,其中***技师19人,从业人员400余人。是生产无缝钢管,螺旋钢管,焊管,热镀钢管,异形管,承插管件,法兰,弯头系列产品的大型专业厂家。 我公司有***质量***体系,已通过***-2000国际质量体系认证,拥有国家二级检测室,所出厂产品均符合***,历年来多次荣获“***企业”、“***企业”、“科技明星单位”、“***高新技术企业”等荣誉称号,产品***国内20多个省市,并和阿联酋、澳大利亚、印度、日本、加拿大等国家企业有着良好的业务合作关系。 我公司向来以***产品质量、价格合理处处为客户着想要求自己。本公司建厂20多年来始终坚持“以质量求生存,以信誉求发展”为宗旨,在同行业中获得了良好的***。多次被省、市授予“重合同、守信用”、“产品质量***单位”、“***信用企业”等荣誉称号,欢迎各界人士来人来涵洽谈业务,参观指导!
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 1000.00万人民币 |
| 公司注册地址 | 盐山县沧盐公路北侧 | 统一社会信用代码 | 91130925590974496L |
| 登记机关 | 盐山县工商行政管理局 | 法定代表人 | 刘振宇 |
| 公司成立日期 | 2012-03-02 | 营业期限 | 2012年3月2日 至 2032年3月1日 |
| 经营范围 | 生产弯头、法兰、钢管及金属砼浆泵管;经营本企业自产产品及技术的出口业务和本企业所需的机械设备,零配件,原辅材料及技术的进口业务,但国家限定公司经营或禁止进出口的商品及技术除外。 | ||
-
¥2.40
-
¥2.40
-
¥9.80
-
¥2.40
-
¥2.80
-
¥4.95
-
¥9.70
-
¥9.70
-
¥2.90
-
¥4.70
-
¥3.70
-
¥2.40
