

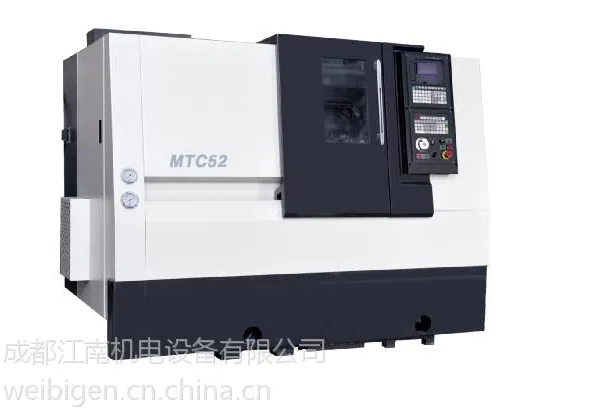

| 品牌:沈阳机床 | 型号:HTC16-8 | 售后服务:三包壹年 |
| 数控机床分类:数控车床 | 主电机功率:7.5kw | 运动方式:点位控制 |
| 加工尺寸范围:280mm | 主轴转速范围:4500rpm | 刀具数量:8 |
| 控制方式:半闭环控制 | 控制系统:凯恩帝 | 布局形式:卧式 |
| 用途:金属切削 |
机床总体介绍
HTC16-8数控卧式车床,是在吸收了国内外同类机床***技术的基础上,集我厂多年生产数控车床的技术和经验,顺应市场需求而设计、生产的一种小规格数控产品。该机床经济、高效、节能、环保,是汽车、水暖、电子、五金、纺织及其它行业负责的盘类零件和短轴类零件加工的,同样适合有色金属类零件的加工。
与同类机床相比,具有以下特点:
1、机床结构紧凑,占地面积小,各功能部件布局合理,方便操作及维修。
2、套筒式主轴结构,***了更高的稳定性与可靠性。
3、机床床身倾斜45°,具有斜床身排屑流畅的优点。
4、整体式全防护,更好的防水与防屑性能,宜人性好,便于操作。
5、模块化的设计,可根据不同的需求进行配置。
二.机床主要结构及技术特点
1. 床身
该机床采用整体铸铁床身,通过合理布置床身内部加强筋的位置大大提高床身的刚性,增加机床的稳定性和抗震性,从而提高机床的精度;床身倾斜45°,具有斜床身排屑流畅的优点。导轨采用台湾30规格直线滚珠导轨,进给精度高、摩擦阻力小、刚性好,抵抗振动、变形能力高,可使用户获得较高的加工精度及提高机床的快移速度,获得更高的生产效率。
图2.1 床身示意图
2. 主轴
图2.2 主轴系统结构图
采用大跨距的主轴箱结构,获得了更好的刚性与抗振性,同时对称式结构,使热变形均匀,避免主轴中心因此产生偏移。
图2.3 主轴箱示意图
整体式套筒主轴,轴承选用进口精密主轴轴承,用进口高速锂基润滑脂润滑。设计时考虑到提高主轴的精度及增强刚性采取了措施,如:对主轴轴承进行了预紧,经精心装配主轴具有温升低,热变形小、精度高的特点,使主轴长期工作时也能保持各项精度的相对稳定。主轴套筒采用镶套结构,以主轴和前轴承套为基准来确定另一端轴承套的位置,大大的提高了前后轴承的同轴度。
图2.4 整体式套筒主轴示意图
主电机与主轴传动比为1:1
图2.5 7.5KW主轴转速-扭矩图
图2.6 11KW主轴转速-扭矩图
3. 进给系统
纵、横向进给是采用伺服电机通过一个弹性联轴器与滚珠丝杠直接连接,滚珠丝杠支承形式采用前端固定的形式,可以消除丝杠在工作过程中由于温度升高而引起丝杠伸长导致的定位误差,保持工件加工精度的一致性。X轴、Z轴滚珠丝杠支承机构采用大角度、角接触滚珠轴承,刚性好、精度高。
图2.7 机床的传动系统
4. 排刀及刀夹
本数控车床配置为排刀,换刀时间短、精度高、性能稳定可靠。
根据工件情况可选用外圆刀座和Φ25镗孔刀座,刀方为20×20。镗刀座可配Φ20、Φ16、Φ12、Φ10的镗刀杆变径套。
5. 液压及润滑系统
液压系统选用了变量叶片泵,液压油箱放置在床身后面,由防护与外界隔离。各个液压回路均采用叠加阀安装方式,结构紧凑,安装方便。配置的液压卡盘(可配液压筒夹)压力可以调节。
丝杠及导轨采用集中定量自动润滑系统,无论安装位置如何都能确保润滑剂的均匀长期有效供给,一方面可***降低投资和日常维护费用,另一方面降低所消耗的润滑油,减少了对环境的污染。
图2.8 液压站、润滑站示意图
6. 冷却及排屑系统
机床采用全导轨防护,排屑方便,且冷却箱与主机分离,***机床精度免受切削热的影响。采用大流量高扬程冷却泵,流量20L/min,扬程9米,在车削过程中工件和刀具得到充分冷却,***工件的加工精度,提高刀具的使用寿命。标准配置为冷却箱及接屑盒。同时,可以根据客户需求配置链板式排屑器,有侧排和后排两种配置可供选择。
7. 卡盘油缸
本机床标准配置台湾8寸中实卡盘及油缸。可以根据用户需求选用台湾8寸中空液压卡盘或国产φ50mm筒夹,能满足绝大多数用户的加工需求。
图2.9 卡盘示意图
8. 电气系统
8.1数控系统及伺服系统
本系列机床数控系统采用广数988T数控系统,能适应高效率、高速、高精度的机械加工;且具有操作方便、功能齐全、可靠性高的优点。
8.2机床电气系统
机床电气设计符合GB5226.1-2000电气标准。
电路的动力回路,均有过流、短路保护,机床相关动作都有相应的互锁,以保障设备和人身安全。
电气系统具有自诊断功能,操作及维修人员可根据指示灯及显示器等随时观察到机床各部分的运行状态。
数控机床对电源要求严格。如果用户电网波动超过±10%,频率超过50Hz±1Hz时,必须增加稳压装置,否则数控机床将不能正确工作,甚至出现不可预测的结果。
8.3电气柜
采用全封闭式电箱,防护等级达到IP54要求;并在电箱内预留一定空间以便于扩展功能。
9. 安全保护
9.1 具有全护罩防护,并考虑多项安全保护措施,如:电箱安全装置,安全操作门,操作门的强化玻璃设计,确保机械及人身之安全。
9.2 X轴、Z轴采用铠甲防护罩设计,使排屑方便及冷却液易于收集,此外,冷却装置采用多层过滤,使冷却液得到了充分的净化,避免冷却回路堵塞。
9.3 当机床遇到自身故障时,由于控制电路的特殊设计,机床可动进给轴,冷却电机等如已在“启动”状态的,将进入“停止”状态;如已在“停止”状态的则不可自行进入启动状态,确保了机床的安全。另外由于机床CNC内的控制程序是“固化”在芯片中的,而零件加工程序是由电池供电保护的,所以,意外断电或故障时,不会丢失CNC内存储的程序菜单。
9.4 机床具有报警装置及紧急停止按钮,可防止各种突发故障给机床造成损坏。由于软件的合理设计,报警可通过显示器显示文字及报警号,通过报警灯指示;机床根据情况将报警的处理方式分为三类:对紧急报警实行“急停”;对一般报警实行“进给保持”;对操作错误只进行“提示”。
三.机床主要技术参数、精度及加工范围
1. 主要技术参数
项 目 | 单位 | 规 格 | 备 注 | |||
床身上回转直径 | mm | φ410 |
| |||
切削长度 | mm | 270 | 排刀 | |||
加工盘类零件直径 | mm | φ280 |
| |||
加工轴类零件直径 | mm | 卡盘φ180/筒夹φ51 |
| |||
滑板上回转直径 | mm | φ180 |
| |||
主轴端部型式及代号 |
| A2-6 |
| |||
主轴孔直径 | mm | φ65 |
| |||
通过棒料直径 | mm | φ50 |
| |||
主轴转速范围 | r/min | 40~4500(7.5KW主伺服) | ★ | |||
40~4500(11KW主伺服) | 注1 | |||||
主轴输出扭矩 (30分钟额定值) | Nm | 102(ZJY265A-7.5AM-B3) | ★ | |||
142(ZJY265A-11AM-B3) | 注1 | |||||
主轴转速级数 |
| 无级 |
| |||
主电机 输出功率 | 型号 |
| ZJY265-7.5AM-B3 | ★ | ||
功率 | kW | 7.5/11 | ||||
型号 |
| ZJY265A-11AM-B3 | 注1 | |||
功率 | kW | 11/15 | ||||
标准卡盘 | 筒夹型号 |
| φ50mm筒夹 |
| ||
卡盘直径 | inch | 8”中实 | ★ | |||
X轴快移速度 | m/min | 20(台湾丝杠) | ★ | |||
Z轴快移速度 | m/min | 24(台湾丝杠) | ★ | |||
X 轴 行 程 | mm | 470 |
| |||
Z 轴 行 程 | mm | 365 |
| |||
导轨形式 |
| 滚动导轨 |
| |||
刀 架 形 式 |
| 排刀 | ★ | |||
刀具尺寸 | 外 圆 刀 | mm | 20×20×125 |
| ||
镗刀杆直径 | mm | Ф25 |
| |||
排屑器形式 |
| 接屑冷却箱 | ★ | |||
| 链板式排屑器 |
| ||||
机床重量 | 总 重 | kg | 2300 | 注3 | ||
承重 | 盘 类 件 | kg | 80(含卡盘等机床附件) |
| ||
轴 类 件 | kg | 80(含卡盘等机床附件) |
| |||
机床外型 | 长×宽×高 | mm | 2270×1560×1800 |
| ||
总 电 源 | 电压 | V | AC380 |
| ||
电压波动范围 |
| -10~+10% | 注2 | |||
频率 | Hz | 50±1 |
| |||
总电源功率 | kVA | 30 |
| |||
注1:主轴转速是在标准配置(中实卡盘,标准硬爪)下的转速范围,当安装其它配置的卡盘、卡具或主电机时,请注意所选择的卡盘或卡具的极限转速;如配置国产轴承,主轴转速降为原主伺服配置转速的75%。
注2:数控机床对电源要求严格。如果用户电网波动超过±10%,必须增加稳压装置,否则数控机床将不能正常工作,甚至出现不可预测的结果。
注3:机床重量仅供参考,最终重量以机床装箱单为准。
注:后面打“★”标记的为标准配置,其它为选购配置。
2. 主要精度
本机床精度***中华人民共和国***GB/T16462-1996《数控卧式车床 精度检测》。
检 验 项 目 | *** | 工厂标准 |
加工精度 | IT6 | IT6 |
加工工件圆度 | 0.003mm/Ф70 | 0.002mm/Ф70 |
加工工件直径的一致性 | 0.010mm / 150mm | 0.008mm / 150mm |
加工工件平面度 | 0.008mm/Ф100mm | 0.006mm/Ф100mm |
加工工件表面粗糙度 | Ra1.6μm | Ra1.6μm |
定位精度 | X轴0.016mm | X轴0.013mm |
Z轴0.020mm | Z轴0.016mm | |
重复定位精度 | X轴0.007mm | X轴0.005mm |
Z轴0.008mm | Z轴0.006mm |

专业销售机床设备及其他机电产品,并提供相关综合服务。公司总部设在成都,下辖德阳分公司(机床展场)、,乐山、资阳办事处及网络运营中心等机构,销售网络覆盖西南及华中地区,是全国八十多家名优机床厂授权的经销网点。 致力于锻压机床和数控机床的专业经营,利用资源优势、厂商联动、服务致胜的营销模式。系沈阳机床、大连机床、云南机床、长沙金岭(长沙二机)、长沙机床、昆机镗床、云南磨床、株洲锻压、徐锻集团、沃得精机等系列产品核心销售网点和总代理。 公司拥有一批高素质、高效率的销售和售后服务人员,为客户提供优质的产品及***造型指导,能承担专机及成套项目的技术、商务谈判和交钥匙工程,***售后体系是客户信赖的***,公司率先提出三一服务目标(服务、速度、技术)并始终***执行售后服务124方针(1小时回复,12小时到现场,24小时服务)。 近年来我们不断完善管理手段,建立健全了一整套机床销售管理体系,实施了OA管理系统、销售、配送、服务全程监控系统,使得客户满意度不断提高,赢得了广大新老客户的厚爱。 公司将秉承'永恒发展、展拓共赢'的经营理
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 四川成都龙泉驿区大面街道天鹅西湖南路 | 统一社会信用代码 | 91510112MA6CW42N59 |
| 登记机关 | 成都市龙泉驿区市场监督管理局 | 法定代表人 | 孙辉 |
| 公司成立日期 | 2019-09-09 | 营业期限 | 2019年9月9日至永久 |
| 经营范围 | 机械设备,五金交电,机床及配件 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
