

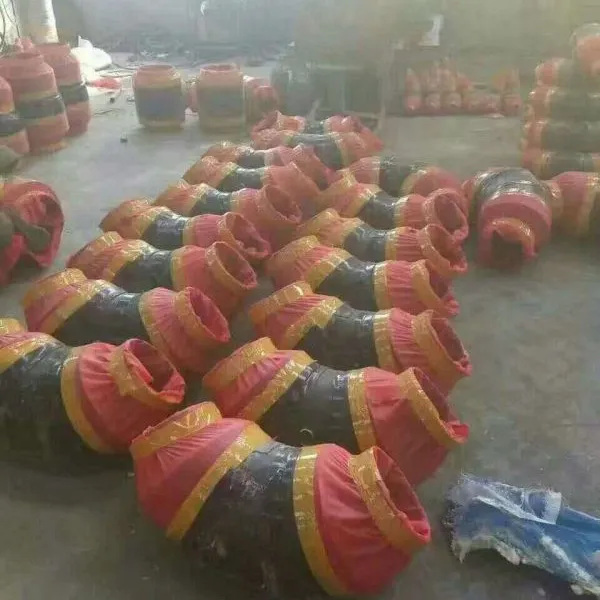

| 材质:碳钢 | 管厚:80mm | 特殊功能:耐高压 |
| 直径:8 | 产地:河北孟村 | 品牌:蕴升 |
| 型号:齐全 |
合金弯头要就此热状态下进行整形.整形后的外径就达到了成品的尺寸要求了.壁厚就以来料的壁厚进行控制.弯头和管子的壁厚公差都是相同的,均为±12.5%.因为有的弯头处理不当后,就会扭曲,这是不允许的.另外,推头后一般都是前端外径大,要通过整形模进行整形.整形模实际上是一个压力机,要有一套模具,两个半圆弧,上下各一个.
在合金弯头的推制过程中,正常情况下壁厚不应当发生变化,但如果因为工具原因,有的地方会发生减壁现象,所以一般提料时,壁厚要加一些余量,如弯头是8.18mm的壁厚,一般都提8.5mm左右的管子,防止在推制时由于局部减厚而超差.整好形后,弯头的外径,壁厚尺寸都达到了要求.
合金弯头的材质多种多样,常见的有碳钢,锰钢,镍钢等.合金弯头用途非常广泛.普通的青铜材质的合金弯头在一般自来水管道中较为常见,但随着生活水平的提高,很多自来水管冲击比较强的管道中.
1、对焊弯头安装前,管节应逐根测量,编号,宜选用管径相差最小的管节组对对接。在地面对中拼接管道时,应采用14CM*14CM枕木将管垫平,不宜采用铁质钢管,并尽量减少管滚动,以免损坏管道的外防腐。
2、下管前应先检查管节的内外防腐层,合格后方可下管。管节组成管段下管时,管段的长度,吊距,应根据管径,壁厚,外防腐层的材料种类及下管方法确定。吊绳应采用胶管套钢丝绳或大力绳等软性材料,以免坏钢管外防腐层。弯管起点至接口的距离不小于管径,且不得小于100MM。管节焊接采用的焊条应符合设计及规范规定。
3、将管内污物清除干净,并将管口边缘与焊口两侧打磨洁净,使其露出金属光泽,制作坡口。将两管管端对口定出管道中心,沿管子圆周方向点焊3处,(电焊缝长约4MM,高约5MM),并将两管定位。采用2-3MM层电焊满管子周缝。焊接弯头焊缝表面光滑无裂缝,气孔,砂眼及其他缺陷。
4、环境温度低于0℃时,电焊完成后须用石棉覆盖。电焊完成后将焊渣清除。管子对口后应检查平直度,在距接口中心200MM处测量,允许偏差1MM/M,但全长允许偏差不超过10MM。管子对口后应垫置牢固,避免焊接过程中产生变形
弯头对焊接头处必须进行检验,这也是***焊接质量的重要措施。弯头焊完完成后根据产品技术要求对焊缝进行相应的检验,凡不符合技术要求所允许的缺陷,需及时进行返修(如严重不合格无法进行修复的直接废弃)。焊接质量的常见的检验包括外观检查、无损探伤和机械性能试验三个方面。这三者是互相补充的,其中又以无损探伤为主。

-
 ¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
