

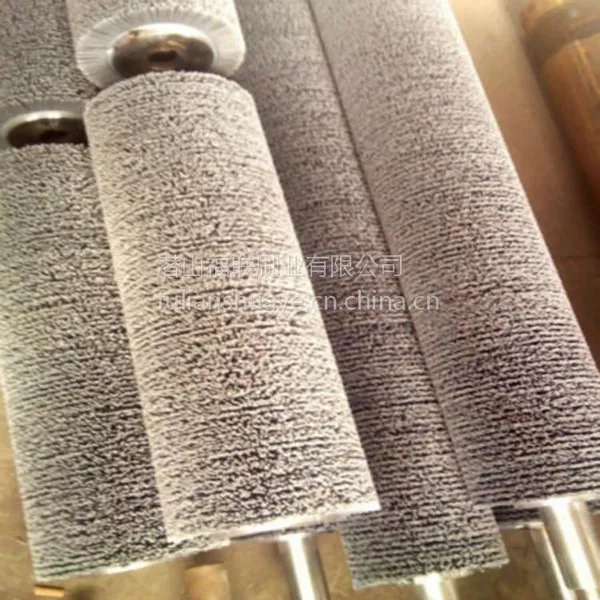

| 种类:辊刷 | 刷丝材料:磨料 | 形状:圆形 |
| 品牌:福联刷业 | 型号:FL-M002 | 功能:抛光 |
| 尺寸:300*1400mm | 用途:机械 | 重量:120 |
| 加工定制:是 | 规格:300*1400mm |
如果有需要可以电话咨询福联刷业:13956511193 储经理 也可以通过QQ或者进入公司官网了解相关信息QQ:1005931375
官网:
【简单介绍】
详细说明】
对刀具进行钝化处理的要求是:使切削刃均匀钝化,从而提高刀具的加工效率。然而,毛刷的磨损增大了刃口钝化工艺的难度。
长期以来,对刀具切削刃进行刃口钝化处理能提高生产效率和工件质量的事实已众所周知。根据不同的加工条件,刃口钝化处理可使刀具寿命***多提高5倍。此外,切削刃的刃口钝化还能提高被加工工件表面的显微硬度。
在毛刷钝化工艺中,影响刃口处理效果***重要的工艺参数是横向进给量aZ(即刷子外缘相对于切削刃刃口的垂直距离)和切削速度VC。在其他条件不变的情况下,提高这两个参数中的任何一个都会增加材料的去除量,从而增大刃口倒圆值。提高切削速度可增加磨粒的动能,而且动能的增加与切削速度的平方成正比,从而会导致刃口倒圆半径迅速增大。其它影响参数还包括刷刃口的持续时间t和磨粒尺寸。
切削刃钝化工艺的难点在于,所产生的刃口倒圆是否均匀,以及能否获得需要的倒圆,因为它们必须根据被加工材料进行设置。采用毛刷工艺对刃口进行钝化处理时,刷子的磨损会导致刃口形状出现偏差。因此,本研究的目的是确定磨损机理以及工艺参数对刷子磨损的影响。
鉴于切削刃的刃口形状复杂,仅用一个刃口半径值不足以完全描述。Denkena提出了一种详细描述刃口形状的方法:借助于切削刃的部分线段Sα、Sγ和△r来描述切削刃的刃口形状,通过引入形状因子κ,来表示Sα与Sγ之比。在此项研究工作中,采用接触式测头来测量切削刃的刃口形状。
磨料丝毛刷的运动与工艺参数
刷子的运动是通过工艺参数(切削速度VC、进给率aZ、往复运动速度VP和刀片安装角φB)来描述的。加工平面的位置由刷子的旋转方向以及切削刀具的方位来决定。在此,将刷子切入的刀片面称为进入面,刷子脱离的刀片面称为退出面。
刷毛自由端的形状是通过对刷子的修整来确定的。修整时,刷子在一个与运动方向倾斜摆放的聚晶金刚石切削刃上滑过。由于力的作用以及修整过程的相对运动,在刷毛的端部形成了双重斜面,这种形状对钝化过程不会带来重大变化。借助高速摄影机,可以观察到刃口钝化的材料切除过程分为四个阶段:在***阶段,刷子接触到刀具的进入面;在***阶段,由于刷子的旋***动,刷毛的自由端开始向上移动,同时刷毛产生弹性变形,并在切削刃上滑过;在第三阶段,由于刷毛端部的形状,使刷毛端头与切削刃充分接触,并将从切削刃上切除的材料从退出面上带走。在第四阶段,切除过程结束,刷毛离开切削刀具表面,继续其圆周运动。
刷子磨损与材料切除
除了刷毛形状和刷子的运动以外,刷子的磨损对材料的切除也具有决定意义。Landberger 将刷子的磨损分为刷毛逐渐缩短、硬质材料晶粒的磨损以及刷毛的破损。刷毛的缩短是由于刷毛对切削刃的抱合过程,两者之间逐渐形成一个椭圆形的接触面,因此其主要影响因素是切削速度。由于修整以后刷毛的端部已经形成了一定形状,因此Landberger描述的椭圆形接触面在刷除过程开始时就已形成,不应将其看作是刷毛磨损的结果。在刷除过程中,这种原始状态受到切削速度和进给率变化的影响。随着切削速度的提高,开始出现磨粒破碎和脱落。此时,不仅刷毛所受的力负荷增大,而且热负荷也在提高,从而加剧了磨粒脱落。随着进给率的增大,力负荷也随之增大。当切削速度较低时,磨粒变钝的主要原因是机械磨损。
在刃口钝化的开始阶段,刷毛上的磨粒处于锋利状态,很适合刃口倒圆。在这个阶段,刷毛的磨损速度很快,并与加工过程的工艺参数无关。接下来,是一个准稳定磨损阶段,在此阶段,刷子持续而均匀地倒圆刃口。在切削速度较高时,刷毛锋利程度的降低是由于磨粒从尼龙基体中脱落,以及热量造成的影响;而在切削速度较低时,刷毛锋利程度降低则是由于磨粒变钝所致。切削刃在开始阶段低速下的钝化过程比在高速时变化平缓。这是因为不同的磨损机理所致。在VC=15m/s时,由于力和热负荷较小,导致材料去除量保持稳定。
随着刷子刷刮切削刃的数目增加,形状因子κ值逐渐减小,表明在退出面上倒圆的弧线延长了。这种现象是随着刷毛磨损而出现的,尤其是在进入面这一边,导致刷子去除材料的能力减弱。
切削速度对刷毛磨损的影响
汉诺威生产技术与机床研究所的研究表明,刷毛的磨损主要受到切削速度的影响。当切削速度增加时,动能的提高导致磨粒发生破碎,同时也使磨粒变得锋利,而刷子的材料去除能力因磨粒的脱离而减弱。在较高的切削速度下,刷毛受热负荷的影响较大。而在较低的切削速度下,力和热负荷的影响变得次要,主要是机械磨损使磨粒变钝。刷毛的材料去除能力在钝化开始阶段快速降低,然后过渡到比较稳定的状态,此时,其材料去除能力成线性下降。材料去除能力的变化是由于刷毛的磨损程度不同。通过减小切削速度,可以保持比较稳定的材料去除性能,但去除率较低

安徽省潜山县福联刷业有限公司(原潜山源兴制刷厂)是一家专业生产工业毛刷、毛刷辊、环卫环保毛刷、钢丝刷、刷丝材料以及橡胶制品生产及销售为一体的生产厂家。我们位于安徽省皖西南重镇,潜山县源潭镇,地处国家名胜风景区“天柱山”脚下,是黄梅戏之乡,地理环境优越,交通运输便捷.原厂潜山源兴制刷厂是一家有着二十多年制刷经验,在本地区最早从事毛刷生产的厂家,主要销售各类工业刷丝及制刷材料,制刷厂主要加工生产各种工业机械配套用的毛刷辊,条形刷,圆盘刷,海绵辊,百洁布抛光辊,橡胶辊等异型毛刷及配件,品种规格达百余种。经过多年的发展,我们已由手工制做到拥有大小机床、植毛机、热电阻磨毛机、扭刷机、电脑钻孔机、条刷机械、注塑机械等设备。刷毛材料有:猪鬃、羊毛、墨西哥剑麻、山棕、马尾毛、尼龙丝有PA、PET、1010、610、612刷丝,波纹丝、纤维刷丝、不锈钢丝、铜丝、塑料丝、杜邦磨料丝等刷材,刷丝颜色多种;毛刷基体材料有:硬木、尼龙、工程塑料管、碳钢、不锈钢、无缝钢管、铝轮、PVC板、聚乙烯板等材料,可做出成品三百多种规格,产品广泛用于工业除锈、清洗、去污、打磨、抛光、涂胶、清扫、挡尘等作用,可订做多种形状毛刷。 联系方式:13956511193
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 安徽省安庆市潜山县源潭镇双峰工业园区 | 统一社会信用代码 | 91340824394260699J |
| 法定代表人 | 储德明 | 公司成立日期 | 2014-08-10 |
| 经营范围 | 工业刷、民用刷、环卫刷、机电配件生产、销售 | ||
-
¥75.00
-
¥38.00
-
¥36.00
-
¥37.00
-
¥37.00
-
¥2300.00
-
¥2400.00
-
¥1.1万
-
¥75.00
-
¥75.00
-
¥75.00
-
¥75.00
