

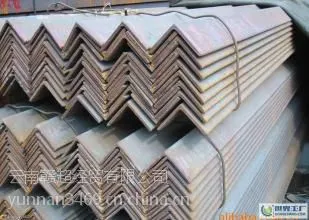
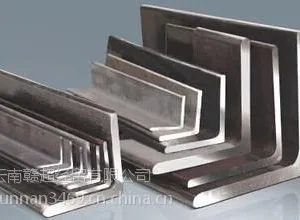
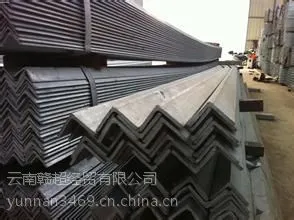

| 品名:等边角钢 | 材质:Q235B | 产地/厂家:鞍山宝得 |
| 仓库:泛亚 | 规格:100*100*3、 110*110*4、 120*120*5、 130*130*6、 150*150*3、 160*160*4、 170*170*5 | 计重方式:理计 |
角钢俗称角铁、是两边互相垂直成角形的长条钢材。有等边角钢和不等边角钢之分。等边角钢的两个边宽相等。其规格以边宽×边宽×边厚的毫米数表示。如“∠30×30×3”,即表示边宽为30毫米
、边厚为3毫米的等边角钢。也可用型号表示,型号是边宽的厘米数,如∠3#。型号不表示同一型号中不同边厚的尺寸,因而在合同等单据上将角钢的边宽、边厚尺寸填写齐全,避***独用型号表示。热轧等边角钢的规格为2#-20#。角钢可按结构的不同需要组成各种不同的受力构件,也可作构件之间的连接件。广泛地用于各种建筑结构和工程结构,如房梁、桥梁、输电塔、起重运输机械 、船舶、工业炉、反应塔、容器架以及仓库货架等。 角钢 -规格标准 角钢角钢
GB/T2101—89(型钢验收、包装、标志及质量证明书的一般规定);GB9787—88/GB9788—88(热轧等边/不等边角钢尺寸、外形、重量及允许偏差);JISG3192—94(热轧型钢的形状、尺寸、重量及其容许差);DIN17100—80(普通结构钢质量标准);ГОСТ535—88(普通碳素型钢技术条件)。
根据上述标准的规定,角钢应成捆交货、其捆扎道次、同捆长度等应符合规定。角钢一般属裸装交货,运输和储存均需要注意防潮。
角钢下料工艺守则
角钢下料工艺守则
1、适用范围
本工艺守则适用于角钢的下料。
2、设备及工具
a)根据角钢规格使用的冲床及工装;
b)角钢校直机;
c)V型切断模具;
d)活动搬手、钢板尺、划针、宽座角尺、钢卷尺、手锤。
3、准备工作
3.1 按分配的任务熟悉图纸和有关工艺文件,弄懂图纸和工艺文件规定另件几何形状,各部分尺寸。
3.2 不同规格的角钢应分别放置,整齐堆放、防止堆放变形。
3.3 根据施工批量进行套裁,先下长料,后下短料,充分提高材料利用率。
3.4 所用角钢材料1 米内直线度超过5 毫米时,均需经过校直,方可下料。
4.工艺过程
4.1 根据零件图纸尺寸或下料明细的展开尺寸调下模具定位装置,角钢端头紧靠定位板,先冲试样,进行首件检查尺寸偏差是否在规定范围,如符合图纸或本守则公差,才能正式加工,若不符合图纸尺寸,应调正定位板,必要时可调正模具。
4.2 角钢下料加工时应将原料角钢首端和末端变形部份切除。
4.3 需要进行冲孔、切角等延序的在制品件应分别堆放,便于搬运,防止混料。
4.4 加工完的角钢在制品或半成品件,应分清规格、型号经检查合格后转下道工序或半成品库。
 乱世出富豪!上个月20号你订50吨钢材,恭喜夫妻双双欧美游。上月你订200吨钢材,恭喜你哈佛H6包牌带回家。上月你订500吨钢材,4S店奥迪A4来敲你家门。上月你订1000吨钢材,宝马5系你看中哪款选哪款。上月20号你订2000吨钢材,百万名车开回家,一个月时间钢材带你快速发家致富,,这就是钢材的世界

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 200.00万人民币 |
| 公司注册地址 | 云南省昆明市官渡区东郊羊方旺395号金马街道办事处 | 统一社会信用代码 | 91530111099099425X |
| 登记机关 | 昆明市官渡区工商行政管理局 | 法定代表人 | 帅勇 |
| 公司成立日期 | 2014-05-12 | 营业期限 | 2024-5-12 |
| 经营范围 | 国内贸易·物资供应(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥3000.00
-
¥3000.00
-
¥2800.00
-
¥2800.00
-
¥2380.00
-
¥2700.00
-
¥3000.00
-
¥3080.00
-
¥3.80
-
¥3050.00
-
¥2800.00
-
¥16.50
