

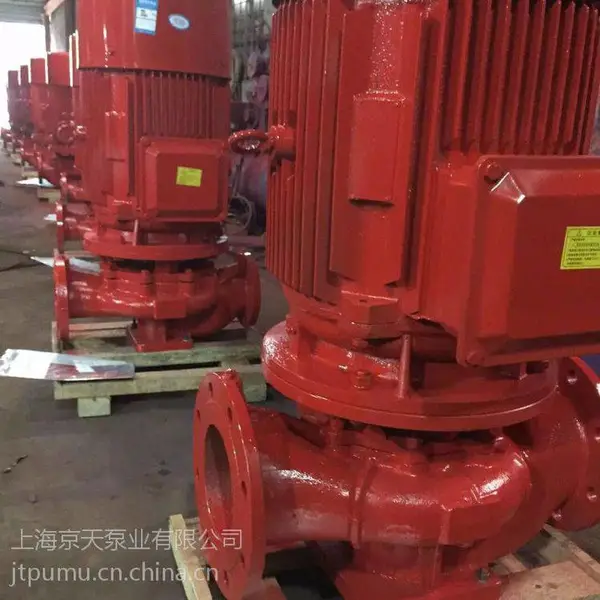

| 品牌:消防泵消火栓给水泵 | 型号:XBD | 材质:铸铁 |
| 驱动方式:电动 | 泵轴位置:边立式 | 叶轮吸入方式:单吸式 |
| 流量:4589m3/hm3/h | 压力:465MpaMpa | 重量:47kgkg |
| 叶轮结构:4 | 叶轮数目:2061 | 规格:421 |
| 转速:496 | 功率:84 | 必需汽蚀余量:3219 |
| 效率:35216 | 长度:165421 | 宽度:421 |
要把飞溅在泵上的混凝土,多余的润滑油,水箱溅出的水擦洗干净,拖泵干净。
四、工作完
1、确认泵送混凝土工作结束后,开正泵空运转3—4个行程,排出残留的混凝土,停止正泵,用铲子、耙子等工具清除料斗、S管里的残余混凝土,打开料斗下部的放料门,用水冲洗料斗内外的混凝土,待清除干净后关闭料门。
2、料斗内加满水,启动正泵打水,将剩余混凝
土随水泵出,水排完毕,打开料斗门,启动反泵,把没泵出的石子、砂随水流出,关闭料斗门,空运转20分钟,继续供润滑脂,直至润滑点出油为止。清洗完毕后关电机,关电源,盖好泵。
3、放净水箱中的水,尤其是冬天,并观察水是否浑浊。
4、将机身各处清洗干净并擦干。拖泵机身各处不能有混凝土块、灰浆、泥水等污物。
制造工艺编辑
混凝土拖泵支重轮部件上有一配对锥齿轮,其中一个锥齿轮结构如图1,材料为20CrMnTi,该齿 轮的主要技术参数为:大端端面模数为4、齿数20、齿形角为20°、切向变位系数为0、径向变位系数 为-0.27、大端齿高0.8mm、精度等级为8CB GB11365,根锥角及其它参数均如图1所示。由于齿面硬度要求为HRC56~64,因此,齿轮需要进行渗碳淬火处理,渗层深度要求为0.8-1.2mm。从图中的技术要求和精度等级来看,该齿轮的加工精度 等级要求不高,要确保该零件的加工质量,关键在于解决好锥齿加工和热处理工艺环节,由于该零件 属于试制阶段,为降低加工,我们决定在卧式铣床上采用成形齿轮铣刀铣齿法加工该锥齿轮,并通过制订合理的热处理工艺方法和参数来该齿轮的加工质量。
1 锥齿轮加工工艺流程和难点控制
为确保齿轮终热处理时,能够减小变形并获得均匀的组织和较好的机械性能,在机加工前,先 对齿坯进行高温正火预处理,可以使组织得到细化,并减小渗碳淬火时零件的变形,同时还有利于 提高切削性能。正火后转机加工,先在车床上对齿坯外圆、端面进行粗、精加工后,在卧式铣床上进 行铣齿,然后在插床上插键槽,全部机加工完成后,进行渗碳淬火和低温回火处理,后进行后序处 理。该零件的工艺流程为:正火→车削→铣齿→插键槽→渗碳淬火及退火→喷砂→防锈处理。工艺难点为铣齿和热处理工序。
2 成形齿轮铣刀铣齿法的加工原理
成形齿轮铣刀加工直齿锥齿轮属于近似成形法加工。因为直齿锥齿轮的伞形,理论上应为球面渐

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 4568.00万人民币 |
| 公司注册地址 | 上海市奉贤区望园路1698弄31号22幢6层6819室 | 统一社会信用代码 | 91310117MA1J1KY7XR |
| 登记机关 | 奉贤区市场监督管理局 | 法定代表人 | 查如枫 |
| 公司成立日期 | 2016-09-01 | 营业期限 | 2016-09-01 至 2036-08-31 |
| 经营范围 | 一般项目:泵及真空设备销售;阀门和旋塞销售;发电机及发电机组销售;机械设备销售;电子元器件批发;电子元器件零售;金属密封件销售;环境保护专用设备销售;电气设备销售;配电开关控制设备销售;安防设备销售;电气机械设备销售;家用电器销售;五金产品批发;五金产品零售;金属材料销售;建筑装饰材料销售;仪器仪表修理;电气设备修理;通用设备修理;专用设备修理;工业设计服务;以下限分支机构经营:泵及真空设备制造,普通阀门和旋塞制造(不含特种设备制造);电机制造,建筑材料生产专用机械制造,水资源专用机械设备制造,通用零部件制造,环境保护专用设备制造,机械电气设备制造,通用设备制造(不含特种设备制造),配电开关控制设备制造,安防设备制造,变压器、整流器和电感器制造,家用电器制造。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥1.00
-
¥1.00
-
¥3650.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
