

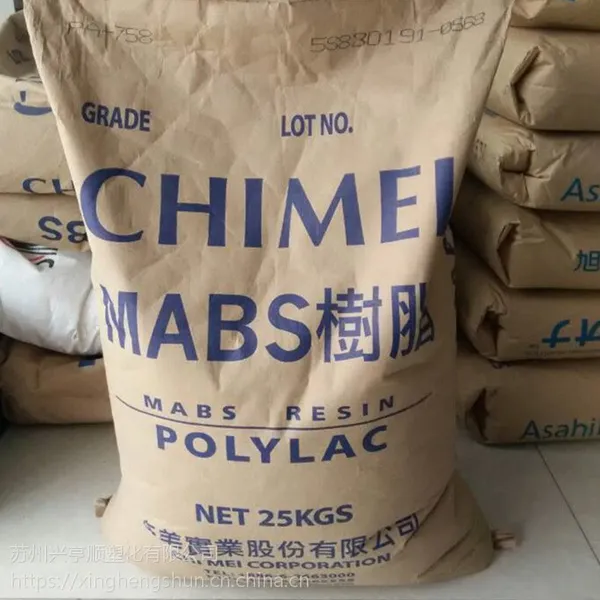

| 厂家(产地):台湾奇美 | 牌号:PA-709 | 销售方式:品牌经销 |
| 类型:标准料 | 加工级别:注塑级 | 特性级别:标准级 |
| 用途级别:通用级 |
物料性能
综合性能较好,冲击强度较高,化学稳定性,电性能良好;
与372有机玻璃的熔接性良好,制成双色塑件,且可表面镀铬,喷漆处理;
有高抗冲、高耐热、阻燃、增强、透明等级别;
流动性比HIPS差一点,比PMMA、PC等好,柔韧性好;
适于制作一般机械零件,减磨耐磨零件,传动零件和电讯零件。
成型性能
无定形材料,流动性中等,吸湿大,必须充分干燥,表面要求光泽的塑件须长时间预热干燥80-90度,3小时;
宜取高料温,高模温,但料温过高易分解(分解温度为>270度).对精度较高的塑件,模温宜取50-60度,对高光泽.耐热塑件,模温宜取60-80度;
如需解决夹水纹,需提高材料的流动性,采取高料温、高模温,或者改变入水位等方法;
如成形耐热级或阻燃级材料,生产3-7天后模具表面会残存塑料分解物,导致模具表面发亮,需对模具及时进行清理,同时模具表面需增加排气位置;
冷却速度快,短为原则,宜设冷料穴,浇口宜取大,如:直接浇口,圆盘浇口或扇形浇口等,但应防止内应力增大,必要时可采用调整式浇口。模具宜加热,应选用耐磨钢;
料温对塑件质量影响较大,料温过低会造成缺料,表面无光泽,银丝紊乱料温过高易溢边,出现银丝暗条,塑件变色起泡;
模温对塑件质量影响很大,模温低时收缩率,伸长率,抗冲击强度大,抗弯,抗压,抗张强度低。模温超过120度时,塑件冷却慢,易变形粘模,脱模困难,成型周期长;
成型收缩率小,易发生熔融开裂,产生应力集中,故成型时应严格控制成型条件,成型后塑件宜退火处理;
熔融温度高,粘度高,对剪切作用不敏感,对大于200克的塑件,应采用螺杆式注射机,喷嘴应加热,宜用开畅式延伸式喷嘴,注塑速度中高速。

苏州兴亨顺塑化有限公司,位于江苏省苏州市太仓华东国际塑化城,拥有进出口经营权和一般纳税人资格,专业从事塑料原料与化工产品的代理经销。目前公司在华东与华南地区均设有办事处与仓储,常年备有现货库存,满足客户对现货之需求,同时也承接各种特殊规格订单。 【主营塑胶种类】: POM PC PBT PC/ABS PPO PPS PA PMMA LCP ABS AS GPPS HIPS(475) PP PE PVC K胶 PET EVA ASA AES TPX PC/PBT CA CAP TPE TPEE PAR COC CAP PTFE ETFE PFA FEP等工程塑胶原料及PA6T PA46 PA9T PA11 PPA PEI TPFE PVDF PI PA12等高性能(耐高温)塑胶原料和TPU TPV POE TPR SBES SBS等热塑性弹性体。 【主营塑胶品牌】:日本宝理(Polyplstics),台湾奇美(Chimei),美国通用(GE),美国GLS,美国杜邦(Dupont),美国山都坪(Santoprene),德国拜耳(Bayer),德国巴赛尔(Basell),德国巴斯夫(Basf),瑞士EMS,韩国三星(Samsung),韩国LG,韩国晓星(Hyosung),美国泰科纳(Ticona),美国液氮(LNP),美国伊士曼(Eastman),雪佛龙菲利浦(Chevron Phillips),日本UMG,日本宇部(UBE),日本三菱(Mitsubishi),日本住友(Sumitomo),日本帝人(Teijin),日本油墨(DIC),日本旭化成(Asahi Kasei)日本东丽(Toray),沙特基础(Sabic),比利时苏威(Solvay),英国英力士(Ineos)等品牌塑胶原料。 公司供应之材料均符合欧盟RoHS标准,并可根据客户要求随货提供上游厂家所提供的全部证书(ASTM或***原厂性能表、MSDS物质安全数据表、RoHS检验报告、FDA检验报告、UL认证、加工建议参数与CoA材质报告)等。 公司本着“质量为基、服务为先,诚信为本、客户至上”经营理念,凭借国外引进的专业技术及支持,提供从产品设计、模具开发、射(押)出成型参数建议到材料选择等的整体服务。同时公司经过专业训练有经验的专业营销、技术人员可随时给客户提供正确的产品选材建议、可根据客户提供样板或是技术要求提供合适的材料进行试料打板.
点击查看>-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
