

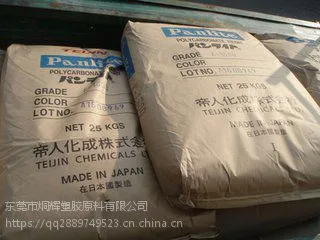

| 厂家(产地):日本帝人 | 牌号:G-3120H | 销售方式:品牌经销 |
| 类型:标准料 | 加工级别:注塑级 | 特性级别:耐高温 |
| 用途级别:通用级 |

PC是一种非晶体工程材料,具有特别好的抗冲击强度、热稳定性、光泽度、抑制细菌特性、阻燃特性以及抗污染性。PC的缺口伊估德冲击强度(otched Izod impact stregth)非常高,并且收缩率很低,一般为0.1%~0.2%。密度:1.20-1.22 g/cm^3 线膨胀率:3.8×10 cm/cm°C 热变形温度:135°C 低温-45度, PC无色透明,耐热,抗冲击,阻燃B***,在普通使用温度内都有良好的机械性能。同性能接近聚甲基丙烯酸甲酯相比,聚碳酸酯的耐冲击性能好,折射***,加工性能好,不需要添加剂就具有UL94 V-0级阻燃性能。但是聚甲基丙烯酸甲酯相对聚碳酸酯价格较低,并可通过本体聚合的方法生产大型的器件。随着聚碳酸酯生产规模的日益扩大,聚碳酸酯同聚甲基丙烯酸甲酯之间的价格差异在日益缩小。聚碳酸酯 PC的耐磨性差。一些用于易磨损用途的聚碳酸酯器件需要对表面进行特殊处理。
化学性能:
PC耐弱酸,耐弱碱,耐中性油,不耐紫外光,不耐强碱PC是一种线型碳酸聚酯,分子中碳酸基团与另一些基团交替排列,这些基团可以是芳香族,可以是脂肪族,也可两者皆有。双酚A型PC是最重要的工业产品。
PC是几乎无色的玻璃态的无定形聚合物,有很好的光学性。PC高分子量树脂有很高的韧性,悬臂梁缺口冲击强度为600~900J/m,未填充牌号的热变形温度大约为130°C ,玻璃纤维增强后可使这个数值增加10°C。PC的弯曲模量可达2400MPa以上,树脂可加工制成大的刚性制品。低于100°C 时,在负载下的蠕变率很低。
PC有较好的耐水解性,但不能用于重复经受高压蒸汽的制品。
PC主要性能缺陷是耐水解稳定性不够高,对缺口敏感,耐有机化学品性,耐刮痕性较差,长期暴露于紫外线中会发黄PC是一种非晶体工程材料,具有特别好的抗冲击强度、热稳定性、光泽度、抑制细菌特性、阻燃特性以及抗污染性。PC的缺口伊估德冲击强度(otched Izod impact stregth)非常高,并且收缩率很低,一般为0.1%~0.2%。其他树脂一样,PC容易受某些有机溶剂的浸浊。
用途:
1、电子电器:CD片、开关、家电外壳、信号筒、电容器、电话机壳体、电话交换器、信号继电器及零件等;
2、汽车:保险杆、分电盘、安全玻璃等;
3、工业零件:照相机本体、机具外壳、安全帽、潜水镜、安全镜片等;
4、光学照明:大型灯罩、防护玻璃、光学仪器的左右目镜筒等;
5、高精度零件:电子计算机、视频录象机等;
6、机械设备:各种齿轮、齿条、蜗轮、蜗杆、轴承、凸轮、螺栓、杠杆、曲轴、棘轮、机械设备壳体、罩盖及框架等;
7、医疗器材:医用杯、筒、瓶、牙科器械、药品容器和手术器械,还可用作人工肾、人工肺等人工脏器;
8、其它方面:建筑上用作中空筋双壁板、暖房玻璃等;纺织行业用作纺织纱管、纺织机轴瓦等;日用方面用作奶瓶、餐具、玩具、模型、绝缘接插件、线圈框架、管座、绝缘套管、矿灯的电池壳、绝缘皮包、录音带、彩色录象磁带等。
聚碳酸酯可以满足汽车内饰件对材料韧性、强度、耐热等方面的高性能要求。这些材料在汽车内饰件上的应用,具有以下其它类材料***的优点:
优点:
1、具高强度及弹性系数、高冲击强度、使用温度范围广;
2、高度透明性及自由染色性;
3、HDT高;
4、耐疲劳性佳;
5、耐候性佳;
6、电气特性优;
7、无味无臭对人体无害符合卫生安全;
8、成形收缩率低、尺寸安定性良好。
缺点:
不耐紫外光,不耐候,不耐强碱,不易加工,易脆,不耐磨,不抗刮花
针对PC的缺点对其改性增强 PC密度在1.2%以上
1.》PC加工困难,易粘模,加脱模剂,使它不粘模 R,
2.》PC不耐候,不耐紫外,对其添加UV剂,抗紫外
3.》玻璃纤维增强GF,提高强度,耐热温度
4.》阻燃增强V 阻燃等级
5.》碳纤维增强 导电,电磁屏蔽(EMI)
6.》铁氟龙PTFE增强L,耐磨,耐化学性好
7.》与其它材料合金
产品加工 主要加工方式 注塑: 主要用于制造较精密的、承受较大冲击负荷的中、小型制品 吹塑: 包装容器(瓶) 挤出: 板、管、棒等型材以及薄膜 注塑性能: PC料的熔融粘度大,注塑时,需要用较大的压力; PC在加工时,如果条件允许,可以用模温机提高模具温度,以降低产品的残余应力;如果是有嵌件的制品,嵌件的直径小于1-2mm,可以不考虑预热,大一点嵌件应考虑预热,否则,会出现应力开裂; PC的收缩率与加工条件和制品的壁厚无关,它的纵横向收缩率比较接近,因此,可以加工成精度很高的制品;它的收缩率为:0.5‰;溢边值为:0.05mm。 APC添加UV(紫外线)稳定性: 在PC中加入紫外线稳定剂有助于保护材料,使其耐受较长期的阳光照射。太阳的辐射(尤其是光谱中的紫外线部分)会降低PC的特性。添加紫外线稳定剂使材料能够承受***时间的阳光照射。 PC添加脱模剂: 在PC中加入脱模剂可便于加工。其作用方式与注塑成形工艺中的润滑剂相似。 典型应用范围: 電腦外殼及周邊設備,房屋和建筑 - 玻璃窗,光學鏡片、矯正用護目鏡、太陽鏡,CDS, DVDS,保健產品,水瓶,移動電話外殼,電子設備外殼,電器. PC主要应用分类: 导光PC 主要用作 LCD 如:出光 LC1500 遮光PC 主要用做LCD 日本出光 URX2501 光扩散PC 主要用作LED灯罩 扩散率80~85% 如:日本帝人ML-1103 吹瓶PC 主要用作 矿泉水瓶 德国拜耳1239 光学PC 主要用作照相机、显微镜、望远镜的镜头,太阳眼镜镜片,汽车灯 透明度 90%光碟级 专做光盘 流动性溶指60以上 三菱H- 其他分类:防静电PC,导电PC,加纤防火PC,抗紫外线耐候PC,食品级PC等 成型性能 1.无定形料,热稳定性好,成型温度范围宽,流动性差。吸湿小,但对水敏感,须经干燥处理。成型收缩率小,易发生熔融开裂和应力集中,故应严格控制成型条件,塑件须经退火处理。 成型加工性:普通设备注塑或挤塑。由于结晶速度快,流动性好,模具温度也比其他工程塑料要求低。在加工薄壁制件时,仅需几秒钟,对大部件也只要40-60s即可。 a、原料的干燥 1、原料烘干:普通烘干箱温度110—130,时间2—4小时,机顶料斗烘干箱温度100—120,要求水分含量低于0.03%。 2、判断水含量是否合格:看空注射的料条情况,物料通过塑化后由喷嘴流出来的料条应是均匀无色、无银丝和无气泡的细条;否则则是烘干不***。 b、注射工艺 1、注塑机调整成型参数(视原料分子量高低调整): 料筒温度:前部250—310,中部240—280,后部230—250。 喷嘴温度:比后部低10。 模具温度:70—120。 注射压力:70—140MPa。 螺杆转速:30—120r/min。 成型周期:注射1—25s,冷却5—40s。 c、注意事项 1、注射温度视原料的分子量、制品的形状和尺寸、注塑机的类型而相应调整。 2、注射速度采取多级注射,采用慢-快-慢的方法。 3、注射压力视制品的形状和尺寸而定,柱塞式注塑机一般为100—160MPa,螺杆式注塑机为70—140MPa。 4、成型周期视制品壁厚和注射量而定,一般情况下充模时间较短,保压时间较长,冷却时间以脱模时不引起制品变形为原则。 5、模具温度视制品的形状、厚薄而定,适当提高模具温度有利于脱模,提高产品质量。 6、制品后处理:对于形状复杂、带有金属嵌件、使用温度极低或很高的制品有必要进行后处理——消除或减少内应力。 方法:制品置于烘干箱后开始升温,由室温升至100—105时保温10—20min,继续升温至120—125时保温30—40min,然后缓慢冷却至60以下取出。 D、成型过程问题产生原因 及解决办法 1、银丝 a、原材料受潮————干燥原料 b、树脂过热分解————减低成型温度 c、螺杆压缩比小,背压不足————增加背压 d、模温过低————加热模具 e、排气不良————模具分型面开排气槽 2、气泡 a、原材料受潮————干燥原料 b、排气不良————改进模具设计 3、树脂变色、黑点 a、料筒、喷嘴积料————清理料筒和喷嘴 b、成型温度过高————降低成型温度 4、制品未充满 a、物料塑化不够————提高料筒温度 b、模具温度过低————提高模具温度 c、喷嘴溢料————调整模具位置 d、注射压力过低————提高注射压力 e、加料量过少————调整加料量 5、收缩真空泡 a、保压不足————延长保压时间 b、模温过低————提高模具温度 c、注射压力过低————提高注射压力 d、模具设计不合理————增加流道和浇口尺寸 e、成型温度较低————提高料筒温度 6、透明度降低 a、原材料受潮————干燥原料 b、模具温度过低————提高模具温度 c、物料过热分解————降低成型温度 7、熔接痕 a、模具设计不合理————采用环形浇口和多点浇口 b、模具温度过低————提高模具温度 c、脱模剂过多————减少脱模剂用量 d、成型温度较低————提高料筒温度 8、制品开裂 a、模温过低————提高模具温度 b、成型温度较低————提高料筒温度 c、物料的相对分子量过小————重新选择物料 d、成型过程中相对分子量下降过多————严格干燥,缩短成型周期 e、强行脱模————加大型腔斜度,改进模具结构 9、脱模困难 a、模内冷却不充分————降低成型温度,延长成型周期 b、型腔斜度太小————增加型腔斜度 c、顶出装置不良————改进顶出装置 d、模具表面粗糙————修整模具,使用脱模剂 10、翘曲 a、模内冷却不充分————降低成型温度,延长成型周期 b、凸模、凹模温差较大————减少凸模、凹模温差 c、浇口位置和尺寸不合理————改进浇口结构 11、溢边 a、注射压力过大————降低注射压力 b、成型温度过高————降低料筒温度 c、锁模力不足————提高锁模力 d、模具加工精度不足————提高模具加工精度
PC是结晶性塑料,有明显的熔点,220℃时熔化,350℃时就分解;一般加工温度为250℃--320℃;它吸水,少量的水分可以引起它在高温时分解,在注塑时,必需要烘干,烘干温度可以用120℃烘干4-5小时即可;
2.熔融温度高,粘度高,大于200g的塑件,宜用加热式的延伸喷嘴。
3.冷却速度快,模具浇注系统以粗、短为原则,宜设冷料井,浇口宜取大,模具宜加热。
4.料温过低会造成缺料,塑件无光泽,料温过高易溢边,塑件起泡。模温低时收缩率、伸长率、抗冲击强度高,抗弯、抗压、抗张强度低。模温超过120度时塑件冷却慢,易变形粘模

本公司大量供应: ?通用塑料:ABS、PMMA、SAN(AS)、GPPS、HIPS、PP、PE;食品级ABS、食品级AS、食品级PS、食品级PP等。 热塑性弹性体:PVC、TPU、K胶、EVA、POE;TPR、TPE、SBS、SEBS、TPEE、TPV、TPO能够适合您各种硬度之需求及高透明、高弹跳、多手感、高耐磨、抗变黄、阻燃、耐水解等高性能特征,能够与多种工程塑料,如PC、ABS、PA、PS、PP、PE等良好粘接。适用于运动器材、按摩器、玩具、游戏机手柄、汽车方向盘、电动工具握把、箱包、日用工具手把、牙刷、密封圈等行业。各硬度食品级PVC,食品级TPR,食品级TPE.可提供有关原料的报告证明、品质***及性能测试报告,如:MSDS、SGS(RoHS)、FDA、ASTM&***物性、***证明,COA,UL黄卡等,提供***的售后服务与技术支?持。????? 欢迎来电咨询: QQ咨询请加: 15992848827??????????????????????????????? 3284737472 批发说明 注:本公司可支持多种原料混搭订购,25公斤/包起订,批量可折扣,款到发货(东莞周边城市可***),提供售前咨询,售后服务,并由专业工程师提供一对一的产品问题解决方案。 温馨提示:因塑料行情波动频繁,网页上的报价可能会与当天实际报
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 东莞市樟木头镇塑胶原料市场贰期八栋5号商铺 | 统一社会信用代码 | 91441900MA4UMGHG4Y |
| 登记机关 | 东莞市工商行政管理局 | 法定代表人 | 蒲小林 |
| 公司成立日期 | 2016-03-09 | 营业期限 | 长期 |
| 经营范围 | 销售:塑胶原料、塑胶辅料、塑胶制品、塑胶模具、纳米材料、橡胶原料、橡胶制品、硅胶制品、化工原料(不含危险化学品)、其他化工产品(不含危险化学品)、五金制品、电子产品;货物进出口、技术进出口。 | ||
-
¥22.20
-
¥31.20
-
¥23.20
-
¥24.20
-
¥23.00
-
¥36.20
-
¥23.20
-
¥23.20
-
¥17.20
-
¥22.20
-
¥22.20
-
¥23.20
