


| 型号:KF-N25 | 螺柱直径:8~25mm | 焊接方式:拉弧式 |
| 焊枪类型:间隙式 | 焊接材质:低碳钢 | 品牌:科凡 |
| 产品别名: 螺柱焊机 | 额定输入容量:110kVA | 动力方式:自动 |
| 焊接频率:5~10颗/分钟 | 连续工作次数:***制 | 输入电压:交流三相380V |
| 外形尺寸:820×400×730 | 重量:120kg | 焊接时间:0~3秒 |
| 焊接电流:2500A |

KF-N25栓钉焊机是一台大功率,半自动栓钉快速焊机设备,广泛用于金属制品领域。诸如快速焊接金属制品连接件及混凝土中的金属锚固件等。
本机由焊接设备1台,专用焊机1把,专用电缆1套及有关的附件组成。
其基本原理是:电网电压经过整流后,通过控制电路,将电流送到专用焊枪,将装夹在焊枪上的栓钉瞬间焊到工件上。焊接过程由控制电路控制焊枪自动进行。
主要技术指标:
输入电压:交流三相 380V/50Hz
输出电压:110V±5V(空载)
输出电流:2500A
焊接时间:3秒
电流调节范围:500A~2500A
时间调节范围:0.1~3秒
焊接栓钉直径:Φ8mm~Φ25mm
栓钉长度:200mm
焊机重量:100Kg
冷却方式:风冷
焊接材质:低碳钢
额定容量:110kVA
焊接频率:10个/1分钟 (平均)
外形尺寸(长×宽×高):820mm × 400mm × 730mm
本栓钉焊机的特点是:
1.速度快:焊接直径Φ22栓钉小于2秒钟。
2.效***:Φ22栓钉每小时可焊250棵以上。
3.焊接质量好:在对试件进行破坏性试验中,焊缝不破坏。
4.使用简便:焊接过程自动化,极易掌握,不需要培训。
5.体积小重量轻,移动方便,无污染,节省能源。
6.焊接时间、焊接电流及调节方便,采用数显预置,***、直观。
7.焊接电流有反馈补偿,***不同时间、不同地点、不同操作人员焊接电流完全一致。
8. 通过加大伸出长度和提升高度,***解决穿透焊接。
*注意事项:
1.三相380V交流供电,不得缺相。
2.焊机运行稳定后,方允许焊接。
3.在焊接过程中,不允许转动电流调节旋钮及时间调整。
5.本焊机、焊枪均为精细结构,应防止水浸;并避免在具有高湿、腐蚀性气体及高频电压、电磁场的场合工作。
7.焊机在起吊、运输时必须将上面四角吊环螺丝旋紧,并同时受力。
8. 焊接完成后,垂直取下焊枪,不要为省力气而左右摇摆。左右摇摆取枪会大大影响栓钉夹头对栓钉的夹持力,烧毁栓钉夹头。
9. 在装夹栓钉时,如果发现栓钉夹头较松,一定要将夹头一周向内轻敲,***栓钉夹头对栓钉的夹持力。
10. 焊枪开关为微动开关,焊接时轻轻点动即可,扣动一下即可放开,不要一直按压。操作人员要养成拿枪的手食指伸直的习惯,扣动后即伸直食指,避免误触开关。
KF-N25栓钉焊机焊接时间、焊接电流调节参考
栓钉直径 | 非穿透焊接 | 穿透焊接 | ||
(mm2) | 电流(A) | 时间(S) | 电流(A) | 时间(S) |
8 | 500 | 0.26 | 500 | 0.33 |
10 | 750 | 0.45 | 750 | 0.55 |
13 | 950 | 0.70 | 950 | 0.80 |
16 | 1300 | 0.90 | 1350 | 1.20 |
19 | 1700 | 1.20 | 1750 | 1.50 |
22 | 1950 | 1.40 |
|
|
25 | 2250 | 1.65 |
| |
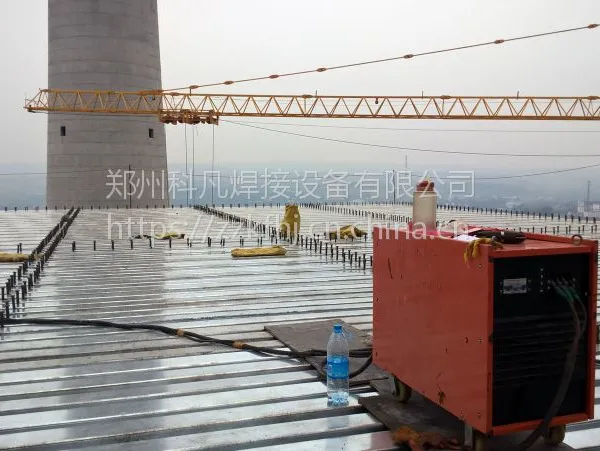
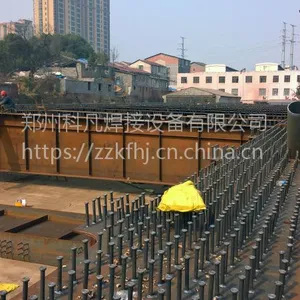
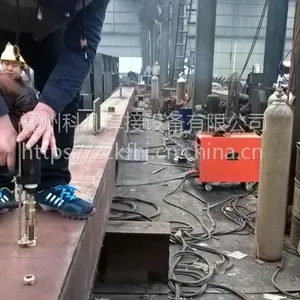
施工现场图片:

| 企业类型 | 有限责任公司 | 注册资本 | 20.00万人民币 |
| 公司注册地址 | 郑州市中原区须水街道东三十里铺李岗 | 统一社会信用代码 | 914101023372388312 |
| 登记机关 | 郑州市工商行政管理局 | 法定代表人 | 闫志伟 |
| 公司成立日期 | 2015-06-19 | 营业期限 | 20150619-20250618 |
| 经营范围 | 销售:焊接设备及配件,机械设备及配件,电子产品。 | ||
-
¥2.5万
-
¥2.5万
-
¥2.5万
-
¥2.5万
-
¥2.5万
-
¥2.5万
-
¥2.5万
