


| 品牌:AirTac/亚德客 | 类型:把手 | 工作形式:车 |
| 控制形式:人工 | 动力类型:电动 | 产品类型:二手 |
| 是否库存:否 | 售后服务:thisis售后服务 | 型号:型号4856 |
| 主电机功率:主电机功率9341kw | 重量:重量8732kg | 最大镗孔直径:镗孔直径6357mm |
| 工作精度:工作精度5945 | 工作台尺寸:工作台尺寸3049cm | 用途:调整 |
| 布局形式:立式 | 适用行业:不锈钢制品 |
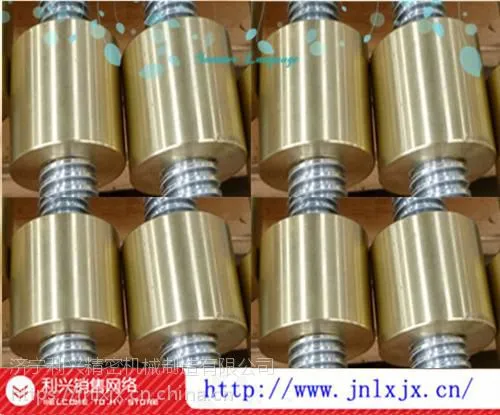
济宁利兴精密机械制造有限公司为您提供供应梯形丝杠/高品质梯形丝杠/高精密丝杠。
梯形丝杠是有一步一步的切削制造而成,
梯形丝杠杆
梯形丝杆是一种具有 45° 导程角的不易于加工的滑动进给丝杠。其大导程角最适合于在低转速下实现快速往复进给
对于梯形丝杠而言,轧制工艺优于切割(车床铣削)工艺。因为轧制的丝杠表面更加坚固,且表面光洁度更好,另外,轧制工艺可以用来处理长棒材,然后可以切割成任意长度。轧制丝杠的精度可以优于每英尺0.003英寸。如需更高的精度,则应考虑使用磨制工艺。磨制丝杠可以实现每英尺0.0003英寸或更优的精度。但是,磨制工艺的成本要高得多(10倍)。

车精度高的梯形丝杠螺纹时,需要低速车削才能***梯形螺纹的精度和光洁度,精密梯形丝杠车削工艺流程如下:
1】丝杠螺纹小于4mm和精度要求不高的工件可用梯形螺纹车刀采用左右经给法进行粗车和精车。
2】丝杠螺纹大于4mm和精度要求较高的梯形丝杠螺纹,一般采用分刀车削的方法。
3】粗车,半精车梯形丝杠螺纹大经时留0.3mm左右余量,且丝杠螺纹倒角与端面成15度。
4】用粗车刀粗车,采用左右切削法或直进车削,(每侧留0.1-0.2mm精车余量),选用刀头宽度稍小于槽低宽的车槽。
5】选用精车梯形丝杠螺纹车刀,采用左右切削法精车螺纹两侧,精车刀经向前角为0度,刀尖等于牙型角,两侧切削刃都磨有较大前角的卷削槽,车刀前端不能参加切削。
梯形丝杆工艺质量标准:
一、梯形丝杠原材料是通过模具拉光到所需要的中径尺寸,二次冷拉形成表面硬度(0.5毫米深)达到(18°-21°)。
二、梯形丝杠是通过工艺来执行标准。
三、梯形丝杠冷轧工艺是原材料调直后进行滚压,调直滚压而成,且表面硬度(0.5毫米深)达到22°.
四、梯形丝杠进行硬铬处理,抛光,校直后出厂。
五、梯形丝杠均根据客户要求加工。
丝杆在消费和运用中具有重要的性能和价值,在运用中可以表现良好的优势,但是在运用中也会存在一定的额缺陷等,在消费和设计中一定要及时的处置和完善,***在实践的运用中产生严重的作用和价值。

济宁利兴精密机械制造有限公司,位于经济发达的孔孟之乡济宁高新开发区,公司拥有国内***的大型梯形丝杠,花键轴等产品及高精设备和检测手段,产品工艺***,技术力量雄厚的利兴公司创于1999年。 公司始终坚持“以人为本”“争在市场”“胜在质量”“赢在管理”的经营理念加重产品的创新技术开发。现已于国内五十余家大型企业及股份上市公司配套,并建立了长期的协作关系。产品覆盖大型机床、立车、龙门铣床、龙门刨床、飞机登机桥、大型升降机、减速机、试验机、海洋钻井平台等领域。 公司为适应市场及重型设备的需求产品,已做到直径Ф300mm长度L≤20000mm以内的大型梯型丝杠副及直径Ф100mm长度L≤5000mm以内的特型花键轴、光杠等目前已成为大型机械产品的***产品质量稳定可靠供货及时。 公司产品:梯形丝杠、螺母、光杠、主轴、立柱、花键轴、蜗杆、蜗轮、滚珠丝杠、直线导轨、齿轮等。 公司通过产品技术升级已通过***:2000国际质量管理体系认证秉承“创新发展”“追求***”“精诚合作”“携手共进”的理念,求实创新,精益求精为客户提供更加精密的产品和优质服务。公司董事长全怀利先生携全体员工竭诚欢迎海内外新老客户光临指导真诚期盼与您的合作!
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 600.00万人民币 |
| 公司注册地址 | 山东省济宁市高新区王因街道柳沟村东大街01号 | 统一社会信用代码 | 913708007871653932 |
| 登记机关 | 济宁高新技术产业开发区市场监督管理局 | 法定代表人 | 全怀利 |
| 公司成立日期 | 2006-03-27 | 营业期限 | 2006-03-27至2026-03-20 |
| 经营范围 | 机床配件的加工、销售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
