

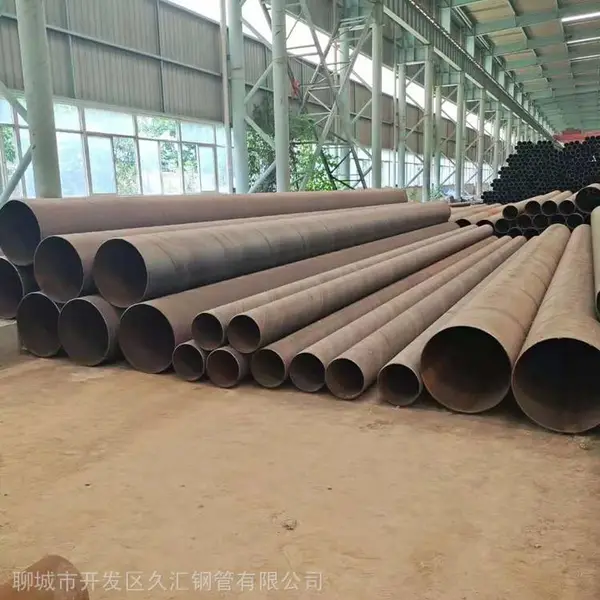




| 材质:石嘴山 | 产地/厂家:螺旋钢管 | 仓库所在城市:1620 |
| 仓库:螺旋钢管 | 质量等级:正品(受理质量异议) | 加工服务:无加工 |
| 配送服务:可配送到厂 | 货物销售类型:现货 | 用途范围:其他 |
| 规格:219*6、 1220*12、 1220*10、 1420*10、 1820*10、 1820*20、 219*7、 2020*12、 478*14、 529*16、 1420*12、 1420*14、 1420*9、 1620*10、 1620*14、 1620*16、 1820*14、 1820*18、 2020*16、 1220*8、 1220*14、 1420*20、 1620*18、 1620*20、 2020*20、 1220*16、 1420*16、 1620*12、 1820*12、 1820*16、 2020*10、 2020*18 | 计重方式:理计 | 仓库地址:聊城 |
| 仓库电话:0635-2111230 | 产品表面描述:干净 平整 |
石嘴山1620螺旋钢管 化工厂用螺旋管
聊城久汇钢管有限公司专业生产螺旋钢管,螺旋管,螺旋焊管,螺旋焊接钢管等产品,经过多年发展,在山东地区形成了较大的规模,坐落在聊城开发区内,公司从美国引进的林肯自动双丝、双面埋弧焊螺旋管生产线七条,年产φ219-φ3500mm,壁厚5mm-25mm,材质为Q235A、 B20#,Q345,16Mn,L245,L290,L360,L485及X42—X80的螺旋焊管30万吨。广泛应用于石油、煤气、天然气、供水、热力、发电等多行业的基础工程。
聊城开发区久汇钢管有限公司供货规格
219*5/6/7/8 1020*6/7/8/9/10/12/14/16
273*5/6/7/8 1120*6/7/8/9/10/12/14
325*5/6/7/8 1220*6/7/8/9/10/12/14/16
377*5/6/7/8/9/1/12 1420*7/8/9/10/12/14/16
426*6/7/8/9/10/12 1520*9/10/12/14
529*6/7/8/9/10/12 1620*7/8/9/10/12/14/16
630*6/7/8/9/10/12 1820*9/10/12/14/16
720*6/7/8/9/10/12 2020*10/12/14/16
820*6/7/8/9/10/12 2220*10/12/14/16
920*6/7/8/9/10/12/14 2420*10/12/14/16

螺旋钢管生产全程介绍
一.生产工艺简介
上卷机→开卷机→拆卷机→引料矫平机→立辊对中→剪切对焊→带钢位置控制(双头立辊)→圆盘剪→带钢位置控制(双头立辊)→铣边机(精铣X型坡口)→双头立辊→带钢表面碎屑清扫→双头立辊→递送机→带钢导入及带钢位置控制→成型机→内焊→外焊→钢管扶正装置→等离子切断→螺旋钢管出线
二.螺旋钢管生产工艺流程详解
1.成型前工作
原材料即带钢卷,焊丝,焊剂。在投入前都要经过严格的理化检验。带钢头尾对接,采用单丝或双丝埋弧焊接,在卷成钢管后采用自动埋弧焊补焊。
成型前,带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理,预弯与定径是螺旋焊管成型过程中的主要工序。预弯的主要目的是解决管坯的弹复问题,因为弹复的大小直接影响钢管的内在质量;定径的主要目的是为了得到更加的管坯直径,因为直径控制是钢管的主要质量指标之一。预弯与定径之间需要有一个合适搭配才能得到理想的钢管管坯。 。
2.成型过程
采用电接点压力表控制输送机两边压下油缸的压力,确保了带钢的平稳输送,主机是以中心定位,因此应经常检查调整立辊(特别是在对头前后),确保带钢递送边缘严格按工艺***的路线运行,并通过的啮合点 。
采用外控或内控辊式成型,检查钢管的周长、椭圆度、直度等是否符合标准要求,如不符合要求,则要继续进行调整,直到达到要求为止。
3.焊接过程
采用焊缝间隙控制装置来***焊缝间隙满足焊接要求,管径,错边量和焊缝间隙都得到严格的控制,应不间断地观察成型缝质量状况,发现错边、开缝等情况应及时微调后桥角度,***成型质量;情况异常时,应检查钢带工作宽度、边缘预弯状况、递送线位置、小辊角度等有无变化,并及时采取纠正措施。山东螺旋钢管厂前内焊和外焊均采用美国林肯电焊机进行单丝或双丝埋弧焊接,从而获得稳定的焊接质量。应不间断地观察成型缝质量状况,发现错边、开缝等情况应及时微调后桥角度,***成型质量;情况异常时,应检查钢带工作宽度、边缘预弯状况、递送线位置、小辊角度等有无变化,并及时采取纠正措施.
4.检测
焊完的焊缝均经过在线连续超声波自动伤仪检查,***了的螺旋焊缝的无损检测覆盖率。若有缺陷,自动报警并喷涂标记,生产工人依此随时调整工艺参数,及时消除缺陷。
当公称直径D≥426mm时,钢管内部缺陷应在其内部进行清除和补焊;当D≤426mm时,内部缺陷允许从外部清除从外部进行补焊。补焊后的焊缝必须修磨,修磨后的剩余壁厚应在规定的壁厚公差范围之内。补焊钢管进入下一道工序之前,应仔细检查钢管上有无漏补或漏检的缺陷,确认无误后方可转入下一道工序。
焊缝上有连续声波探伤标记的部位,经过手动超声波和***复查,如确有缺陷,经过修补后,再次经过无损检验,直到确认缺陷已经消除。检验钢管时按照钢管规格进行探臂图象增强器调试;射线管
放在管径的中心位置,图象增强器与钢管表面的距离为150㎜。 进管时小车要慢,放在升管器上的钢管要降下来,探头要缓慢的进入钢管内。
带钢对焊焊缝及与螺旋焊缝相交的丁型接头的所在管,全部经过***电视或拍片检查。每根钢管经过静水压试验,压力采用径向密封。试验压力和时间都由钢管水压微机检测装置严格控制。试验参数自动打印记录。
我公司已通过-2008质量体系认证,获得美国石油协会API 5L 会标使用权证,美国石油协会API 5CT会标使用权证,同时获得了国家质检总局核发的“石油天然气工业用焊接钢管-全国工业产品生产许可证”并将严格按照API 5L API 5CT 标准、GB/T9711.1-1997标准和SY/T5037-2000标准组织生产。公司建立了独立的检测实验室,拥有***的***实时成像系统、磁粉探伤仪、数字超声波探伤仪、“林肯”电焊机、静水压试验机等***产品质量的关键设备,拥有一支专业的工程师队伍和高素质的熟练操作者,完全具有生产高质量螺旋钢管和防腐保温管的能力。
公司自建立以来,靠有优质的产品质量和良好的售后服务,而享誉海内外市场,深受用户好评。欢迎广大用户合作经营。我们将竭诚为您服务!

聊城市开发区久汇钢管有限公司是一家从事钢管生产及销售的大型流通企业。专业生产螺旋钢管、大口径螺旋管、小口径螺旋焊管、厚壁螺旋钢管等。800余种规格任您选择。公司拥有双面埋弧焊螺旋钢管生产线4条。可生产直径219mm-3620mm壁厚5mm到25mm的螺旋钢管。年生产量8万吨。是华北地区口径的生产厂家。是以带钢卷板为原材料,经常温螺旋成型,以自动双丝双面埋弧焊工艺焊接而成的螺旋缝钢管。产品主要用于天然气、石油、水等输送管道及钢结构。每条生产线均配备美国生产的林肯自动焊机、焊缝修磨机、平头倒棱机、水压试验机以及离线X光工业电视确保每根钢管的焊接质量。 我公司可承担钢质管道的单层和双层熔结环氧粉末(FBE)、双层聚乙烯(2PE)和三层聚乙烯(3PE)、双层聚丙烯(2PP)、和三层聚丙烯(3PP)、环氧煤沥青防腐涂料等管道外防腐工程和IPN8710高分子防腐涂料防腐,水泥砂浆管道内壁防腐等管道内涂层多种防腐结构的管道防腐工程。执行DIN30670、DIN30671、SY/T4013-2002、SY/T0315-97标准。公司产品主要用于天然气、石油、煤气、給排水、化工厂、蒸汽供热、水电站用压力钢管、火力发电、水源等长距离输送管线及打桩、桥梁、钢结构等工程领域。公司建立以来,靠优质的产品质量和良好的售后服务,而享誉海内外市场,深受用户好评。欢迎客户来电洽谈业务,我们将竭诚为你服务。 公司以质量立足,全面推行质量管理。
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 山东省聊城经济开发区辽河路东首路北(中钢联院内) | 统一社会信用代码 | 91371500334449414A |
| 登记机关 | 聊城市经济技术开发区市场监督管理局 | 法定代表人 | 刘文波 |
| 公司成立日期 | 2015-04-13 | 营业期限 | 2015-04-13 至 无固定期限 |
| 经营范围 | 管材、建材、型材销售(依法须经批准的项目,经相关部门批准后方可开展经营活动)。 | ||
-
¥2980.00
-
¥2980.00
-
¥2970.00
-
¥3000.00
-
¥2960.00
-
¥2980.00
-
¥3000.00
-
¥3080.00
-
¥3180.00
-
¥2960.00
-
¥2960.00
-
¥2930.00
