

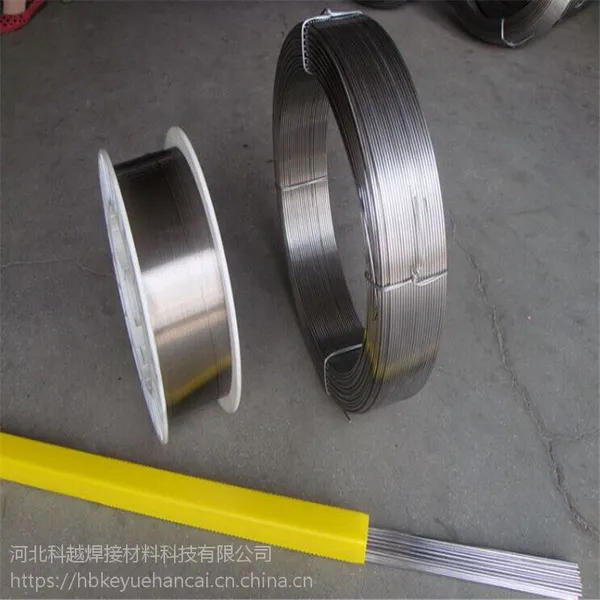

| 品牌:金桥 | 型号:ER2209 | 类型:多款供选 |
| 材质:不锈钢 | 牌号:ER2209 | 产地:不锈钢焊丝 |
| 助焊剂含量:107% | 加工定制:是 | 焊丝直径:1.0-3.0mm |
| 熔点:0℃ | 长度:1000 | 重量:15-25g |
| 用途:常应用于石油化工、船舶制造等行业,如022Cr22Ni5Mo3N(SUS 2205)材料的焊接。 | 工作温度:1000 | 焊接电流:80-120A |
| 是否含助焊剂:否 | 适用范围:常应用于石油化工、船舶制造等行业,如022Cr22Ni5Mo3N(SUS 2205)材料的焊接。 | 规格:1.0-3.0 |
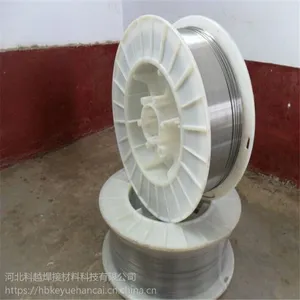
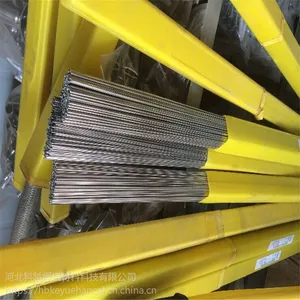
金桥JQ.H00Cr22Ni8Mo3N不锈钢氩弧焊丝ER2209焊丝

JQ.H00Cr22Ni8Mo3N符合YB/T 5092 H03Cr22Ni8Mo3N
AWS A5.9 ER2209
*** 14343-A-G 22 93 N L
说明:焊丝主要成分是22Cr-9Ni-3Mo-N,为奥氏体-铁素体双相不锈钢TIG焊丝。由于熔敷金属含有40%左右的铁素体,熔敷金属兼有奥氏体不锈钢的综合性能和铁素体不锈钢的抗应力腐蚀特性,成为一种新兴的焊接材料。
用途:常应用于石油化工、船舶制造等行业,如022Cr22Ni5Mo3N(SUS 2205)材料的焊接。
熔敷金属化学成分(%)
化学成分 | C | Mn | Si | Cr | Ni | Mo | P | S | Cu | N |
***值 | ≤0.030 | 0.50~ | ≤0.90 | 21.50~ | 7.50~ | 2.50~ | ≤0.030 | ≤0.030 | ≤0.75 | 0.08~ |
例值 | 0.022 | 1.67 | 0.44 | 22.60 | 8.70 | 3.20 | 0.011 | 0.009 | 0.16 | 0.15 |
参考电流 (AC 或 DC-)
焊条直径(mm) | 1.6 | 2.0 | 2.5 | 3.2 |
焊接电流(A) | 50~100 | 100~200 | 200~300 | 300~400 |
注意事项:
1.保护气体:采用纯Ar;流量:电流在100~200A时9~14L/min,电流在200~300A时14~18L/min。
2.钨极伸出长度:3~5mm;电弧长度:1~3mm。
3.风速限制在≤1.0m/s;建议在焊接区背面通氩气保护。
4.在焊接中,焊接线能量的大小直接影响焊缝金属的力学性能及抗裂性能等,应予以更多关注。
5.将焊接部位的锈层、湿气、油污、灰尘等确实除净。
以上建议仅供参考,在具体操作中以现场情况为准。必要时***行工艺评定再确定焊接方案
产品推荐
-
 ¥35.00
-
¥35.00
-
¥35.00
-
¥38.00
-
¥34.00
-
¥34.00
-
¥31.00
-
¥31.00
推荐产品
-
¥35.00
-
¥34.00
-
¥37.00
-
¥35.00
本页信息为河北科越焊接材料科技有限公司为您提供的"金桥JQ.H00Cr22Ni8Mo3N不锈钢氩弧焊丝ER2209焊丝"产品信息,如您想了解更多关于"金桥JQ.H00Cr22Ni8Mo3N不锈钢氩弧焊丝ER2209焊丝"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
