


| 品牌:科越 | 型号:ER347*** | 类型:多款供选 |
| 材质:不锈钢 | 牌号:ER347*** | 产地:河北 |
| 助焊剂含量:107% | 加工定制:是 | 焊丝直径:1.0-3.0mm |
| 熔点:0℃ | 长度:1000 | 重量:15-20g |
| 用途:常应用于食品机械、医疗器械、压力容器、石油化工等场合 | 工作温度:500 | 焊接电流:80-120A |
| 是否含助焊剂:否 | 适用范围:常应用于食品机械、医疗器械、压力容器、石油化工等场合 | 规格:1.0-3.0 |
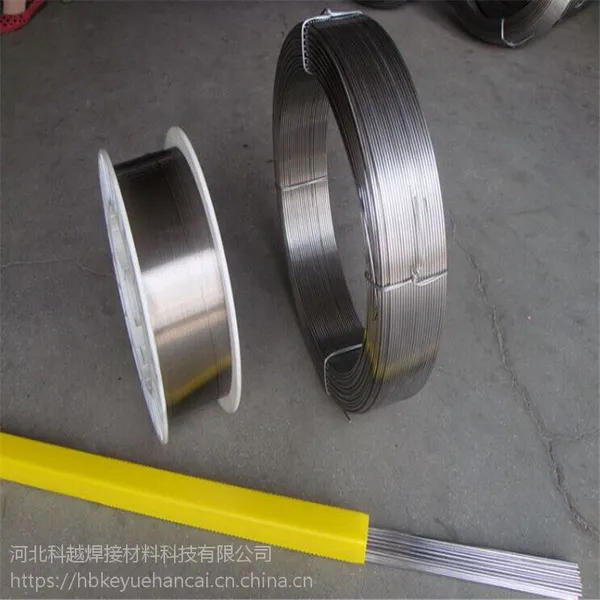
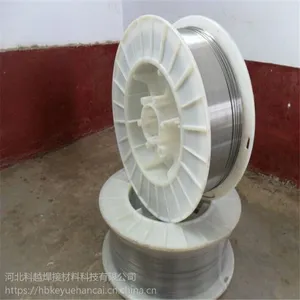
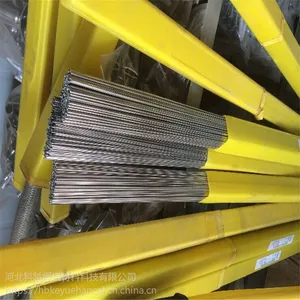
科越MH0Cr20Ni10N不锈钢埋弧焊丝ER347***焊丝

AWS A5.9 ER347*** 14343-A-G 19 9 Nb
说明:焊丝主要成分是19Cr-11Ni-Nb。配用不锈钢碱性烧结焊剂,其熔敷金属具有良好的力学性能、抗裂性能、抗晶间腐蚀性能。因添加Nb,能***耐腐蚀性,尤其提高抗晶界腐蚀性能。
用途:常应用于食品机械、医疗器械、压力容器、石油化工等场合,如07Cr19Ni11Ti(SUS 321)、07Cr18Ni11Nb(SUS 347)等材料的焊接。
焊丝化学成分(%)
项目 | C | Mn | Si | Cr | Ni | Mo | P | S | Nb |
***值 | ≤0.080 | 1.00~ | ≤0.60 | 19.00~ | 9.00~ | ≤0.75 | ≤0.030 | ≤0.030 | 10*C-1.00 |
例值 | 0.052 | 1.70 | 0.52 | 19.10 | 9.52 | -- | 0.024 | 0.010 | 0.60 |
参考电流(AC或DC+)
直径(mm) | 2.5 | 3.2 | 4.0 | 5.0 |
焊接电流(A) | 400~500 | 450~550 | 500~600 | 550~650 |
注意事项:
1.焊道间温度建议控制在150℃左右。中小规范多道多层焊时,注意控制焊接线能量。
2.焊接部位的锈层、湿气、油污、灰尘等确实要清理干净。
3.焊剂在使用前须经300~350℃烘焙2h。
以上建议仅供参考,在具体操作中以现场情况为准。必要时***行工艺评定再确定焊接方案。
产品推荐
-
 ¥35.00
-
¥35.00
-
¥35.00
-
¥30.00
-
¥36.00
-
¥38.00
-
¥38.00
-
¥38.00
推荐产品
-
¥42.00
-
¥40.00
-
¥38.00
-
¥36.00
本页信息为河北科越焊接材料科技有限公司为您提供的"科越MH0Cr20Ni10N不锈钢埋弧焊丝ER347***焊丝"产品信息,如您想了解更多关于"科越MH0Cr20Ni10N不锈钢埋弧焊丝ER347***焊丝"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
