

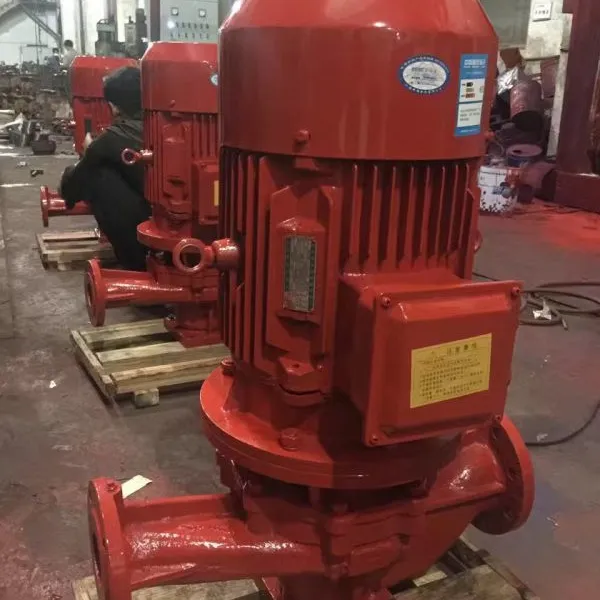
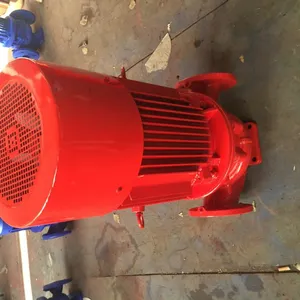

| 品牌:消防泵 | 型号:XBD14.5/65-HY | 材质:铸铁 |
| 性能:不阻塞 | 用途:消防泵 | 3C证书编号:5747 |
| 扬程:26548m | 驱动方式:电动 | 输送介质:清水泵 |
| 泵轴位置:边立式 | 叶轮结构:半开式叶轮 | 叶轮吸入方式:单吸式 |
| 流量:2896m3/h | 叶轮数目:1 | 汽蚀余量:5467m |
| 吸入口径:6784mm | 排出口径:3678mm | 结构原理:喷射泵 |
| 级数:单级 | 重量:6786kg | 电压:6722V |
| 功率:4678kw | 规格:台 | 高度:6783 |
| 宽度:3678 |
电泵
磁悬浮潜水电泵它实现了世界潜水电泵领域重大突破,有效解决了传统潜水电泵的种种弊端:如转换效率偏低、耗电过高、扬程受限、轴承易损、检修频繁等。广泛应用于工矿企业的供排水、农田灌溉及高原、山区供水等领域。
磁悬浮潜水电泵它以***的***技术改变了潜水电泵的制造工艺,转换效率达到令人***的新水平,创造了巨大节能降耗效益。
磁悬浮潜水电泵解决了制约世界潜水电泵领域发展的轴向力问题,潜水电泵的扬程有了突破性提高,填补了超高扬程(单机扬程设计到上千米)和超大流量(高承载)潜水电泵的市场空白;扬程、流量曲线趋于平缓。其转换效率、单机扬程均居地位。
磁悬浮潜水电泵是***潜水电泵,它实现了立轴磁悬浮(在不同工况下保持高效率)、不磨损,使用时间及检修周期延长数倍,省去频繁的定期检修工作,可连续运转数万小时,节省维修、检修费用。磁悬浮潜水电泵通过了试验室、山东省泵类产品质量检测中心检测。试验***,磁悬浮潜水电泵的转换效率超过传统潜水电泵,用户使用情况结合实验数据及领域内对比,进一步证明其高效节能、转换效率、单机扬程及高承载、超大流量、***修、长寿命等特点!
变频器改造三晶水泵专用变频器特点:针对水泵恒压节能控制设计内置PID和***的节能软件可实现一托一分时段多点压力定时功能高效节能,节电效果20%~60%(根据实际工况而定)简便管理,安全保护,实现自动化控制延长设备寿命、保护电网稳定、保减磨损、降低故障率实现软起,制动功能节能,可以实现节电20%-40%,能实现绿色用电。占面积小,投入少,效***。配置灵活,自动化程度高,功能齐全,灵活可靠。运行合理,是软起和软停,可以消除水锤效应,电机轴上平均扭矩和磨损减小,减少了维修量和维修费用,水泵寿命大大提高。变频恒压调速直接从水源供水,减少了原有供水方式二次污染,防止了很多传染疾病传染源头。通信控制,可以实现无人值守,节约了人力物力。
注意事项
1、如果水泵有任何小的故障切记不能让其工作。如果水泵轴的填料完全磨损后要及时添加,如果继续使用水泵会漏气。这样带来的直接影响是电机耗能增加进而会损坏叶轮。
2、如果水泵在使用的过程中发生强烈的震动这时一定要停下来检查下是什么原因,否则同样会对水泵造成损坏。
3、当水泵底阀漏水时,有些人会用干土填入到水泵进口管里,用水冲到底阀处,这样的做法实在不可取。因为当把干土放入到进水管里当水泵开始工作时这些干土就会进入泵内,这时就会损坏水泵叶轮和轴承,这样做缩短了水泵使用寿命。当底阀漏水时一定要拿去维修,如果很严重那就需要更换新的。
4、水泵使用后一定要注意保养,比如说当水泵用完后要把水泵里的水放干净,是能把水管卸下来然后用清水冲洗。
5、水泵上的胶带也要卸下来,然后用水冲洗干净后在光照处晾干,不要把胶带放在阴暗潮湿的地方。水泵的胶带一定不能沾上油污,更不要在胶带上涂一些带粘性的东西。
6、要仔细检查叶轮上是否有裂痕,叶轮固定在轴承上是否有松动,如果有出现裂缝和松动的现象要及时维修,如果水泵叶轮上面有泥土的也要清理干净。
7、水泵和管道的接口处一定要做好密封,因为如果有杂物进入的话都会对水泵内部造成损坏。
8、对于水泵上的轴承也是检查的重点,用完后检查轴承是否有磨损,如果水泵用的时间长的话轴承里的小滚珠会碎,所以当水泵用过后在轴承上是涂一层润滑油更好的保护水泵轴承。
解决方法
无法启动
首先应检查电源供电情况:接头连接是否牢靠;开关接触是否紧密;保险丝是否熔断;三相供电的是否缺相等。如有断路、接触不良、保险丝熔断、缺相,应查明原因并及时进行修复。其次检查是否是水泵自身的机械故障,常见的原因有:填料太紧或叶轮与泵体之间被杂物卡住而堵塞;泵轴、轴承、减漏环锈住;泵轴严重弯曲等。排除方法:放松填料,疏通引水槽;拆开泵体清除杂物、除锈;拆下泵轴校正或更换新的泵轴。
水泵发热
原因:轴承损坏;滚动轴承或托架盖间隙过小;泵轴弯曲或两轴不同心;胶带太紧;缺油或油质不好;叶轮上的平衡孔堵塞,叶轮失去平衡,增大了向一边的推力。排除方法:更换轴承;拆除后盖,在托架与轴承座之间加装垫片;调查泵轴或调整两轴的同心度;适当调松胶带紧度;加注干净的黄油,黄油占轴承内空隙的60%左右;清除平衡孔内的堵塞物。
流量不足
这是因为:动力转速不配套或皮带打滑,使转速偏低;轴流泵叶片安装角太小;扬程不足,管路太长或管路有直角弯;吸程偏高;底阀、管路及叶轮局部堵塞或叶轮缺损;出水管漏水严重。排除方法:恢复额定转速,清除皮带油垢,调整好皮带紧度;调好叶片角,降低水泵安装位置,缩短管路或改变管路的弯曲度;密封水泵漏气处,压紧填料;清除堵塞物,更换叶轮;更换减漏环,堵塞漏水处。
吸不上水
原因是泵体内有空气或进水管积气,或是底阀关闭不严灌引水不满、真空泵填料严重漏气,闸阀或拍门关闭不严。排除方法:先把水压上来,再将泵体注满水,然后开机。同时检查逆止阀是否严密,管路、接头有无漏气现象,如发现漏气,拆卸后在接头处涂上润滑油或调合漆,并拧紧螺丝。检查水泵轴的油封环,如磨损严重应更换新件。管路漏水或漏气。可能安装时螺帽拧得不紧。若渗漏不严重,可在漏气或漏水的地方涂抹水泥,或涂用沥青油拌和的水泥浆。临时性的修理可涂些湿泥或软肥皂。若在接头处漏水,则可用扳手拧紧螺帽,如漏水严重则必须重新拆装,更换有裂纹的管子;降低扬程,将水泵的管口压入水下0.5m。
剧烈震动
主要有以下几个原因:电动转子不平衡;联轴器结合不良;轴承磨损弯曲;转动部分的零件松动、破裂;管路支架不牢等原因。可分别采取调整、修理、加固、校直、更换等办法处理。
上述情况是造成水泵故障的常见原因,并不是全部原因,实践中处理故障,因实际分析,应遵循先外后里的原则,切莫盲目操作。
电动机过热
原因有四。一是电源方面的原因:电压偏高或偏低,在特定负载下,若电压变动范围应在额定值的+10%至-5%之外会造成电动机过热;电源三相电压不对称,电源三相电电压相间不平衡度超过5%,会引绕组过热;缺相运行,经验表明农用电动机被烧毁85%以上是由于缺相运行造成的,应对电动机安装缺相保护装置。二是水泵方面的原因:选用动力不配套,小马拉大车,电动机长时间过载运行,使电动机温度过高;启动过于频繁、定额为短时或断续工作制的电动机连续工作。应限制启动次数,正确选用热保护,按电动机上标定的定额使用。三是电动机本身的原因:接法错误,将△形误接成Y形,使电动机的温度迅速升高;定子绕组有相间短路、匝间短路或局部接地,轻时电动机局部过热,严重时绝缘烧坏;鼠笼转子断条或存在缺陷,电动机运行1至2小时,铁芯温度迅速上升;通风系统发生故障,应检查风扇是否损坏,旋转方向是否正确,通风孔道是否堵塞;轴承磨损、转子偏心扫膛使定转子铁心相擦发出金属撞击声,铁芯温度迅速上升,严重时电动机冒烟,甚至线圈烧毁。四是工作环境方面的原因:电动机绕组受潮或灰尘、油污等附着在绕组上,导致绝缘降低。应测量电动机的绝缘电阻并进行清扫、干燥处理;环境温度过高。当环境温度超过35℃时,进风温度高,会使电动机的温度过高,应设法改善其工作环境。如搭棚遮阳等。 注意: 因电方面的原因发生故障,应请获得专业资格证书的电工维修,一知半解的人不可盲目维修,防止人身伤害事故的发生。
深井潜水泵
首先看一下水泵此时运行的电流和平常运行时候的电流差别有多大。如果比平时运行时候小(基本上就是平时电流的23),那么就有叶轮磨损、泵头最上面的止逆阀堵塞等问题。如果和平时电流一样大,那么就是管垫漏水、管子漏水、泵体漏水等问题。如果比平时运行的时候电流大,那么基本上可以确定是易损件磨损的问题。另外补充一点,电缆如果破损的话,水量跟平时是一样大,但是电流会变大。3相380V电机的电流一般是2.2A。以上原因只要是经常维修深井泵的修理人员就可以查出来。
汽蚀现象
水泵的汽蚀是由水的汽化引起的,所谓汽化就是水由液态转化为汽态的过程。水的汽化与温度和压力有一定的关系,在一定压力下,温度升高到一定数值时,水才开始汽化;如果在一定温度下,压力降低到一定数值时,水同样也会汽化,把这个压力称为水在该温度下的汽化压力。如果在流动过程,某一局部地区的压力等于或低于与水温相对应的汽化压力时,水就在该处发生汽化。汽化发生后,就会形成许多蒸汽与气体混合的小汽泡。当汽泡随同水流从低压区流向高压区时,汽泡在高压的作用下破裂,高压水以极高的速度流向这些原汽泡占有的空间,形成一个冲击力。金属表面在水击压力作用下,形成疲劳而遭到严重破坏。因此我们把汽泡的形成、发展和破裂以致材料受到破坏的全部过程,称为汽蚀现象。
维修方案
水泵在长期运行过程中,常会出现水泵轴承架轴承室磨损、轴承位磨损、泵体裂纹破裂、水泵气蚀、冲刷磨损等。出现上述问题后,企业传统解决办法是补焊或刷镀后机加工修复,但两者均存在一定弊端:补焊高温产生的热应力无法完全消除,易造成材质损伤,导致部件出现弯曲或断裂;而电刷镀受涂层厚度限制,容易剥落,且以上两种方法都是用金属修复金属,无法改变“硬对硬”的配合关系,在各力综合作用下,仍会造成再次磨损。当代西方国家针对以上问题多使用高分子复合材料的修复方法,而应用较多的有美嘉华技术产品,其具有***的粘着力,优异的抗压强度等综合性能。应用高分子材料修复,可免拆卸免机加工。既无补焊热应力影响,修复厚度也不受限制,同时产品所具有的金属材料不具备的退让性,可吸收设备的冲击震动,避免再次磨损的可能,并大大延长设备部件的使用寿命,为企业节省大量的停机时间,创造巨大的经济价值。
效率及方案
原因
1、由于水流的冲刷,水泵流道内壁和叶轮过水面变得粗糙不平,水泵内流道的摩阻系数增大,再加上水在泵内的流速很大,水头损失增加。水力效率降低。
2、由于在泵前投加***或水质等原因,使泵壳内严重积垢或腐蚀。泵壳内积垢严重的可以使泵壳壁厚增加2ram左右,而且水泵内壁形成垢瘤,使泵体容积缩小、抽水量减少、并且流道粗糙,水头损失增加。客积效率和水力效率都降低。
3、由于水泵加工工艺造成的铸造缺陷、汽蚀、磨蚀、腐蚀和化学浸蚀等原因造成泵流道内产生空洞或裂缝,水流动时产生旋涡而造成能量损失。水力效率降低。
4、叶轮表面的气蚀。由于叶片背水面运行时产生负压,当压力Pk 5、容积损失和机械损失。由于泵使用时间长,机械磨损产生漏失和阻力增大,使容积效率和机械效率降低。 以上原因,使水泵性能变差。运行效率降低2~5%,严重的可以使水泵效率降低10%以上。 方法 1、采用高分子复合材料 在水泵工作过程中,泵内流动的水受到其与流道和泵叶轮表面的摩擦以及水本身粘度的影响,泵所消耗的能量主要用于抵抗水表面的流动摩擦力及涡流阻力。水在流动过程中所消耗的能量(水头损失)就是用来克服内摩擦力和水与设备界面的摩擦力。如果泵、叶轮表面光滑(这种表面称为水力光滑表面)表面阻力较小。消耗能量就小,在水泵过流面和叶轮上喷涂高分子复合材料,使其表面形成水力光滑表面,超光滑表面涂层表面光洁度是经过抛光后不锈钢的20倍,这种极光滑的表面减少了泵内流体的分层,从而减少泵内部紊流,降低了泵内的容积损失和水力损失,降低了电耗。达到降低水流阻力损失的目的,从而提高水泵的水力效率,同时在一定程度上也可提高机械效率和容积效率。涂层分子结构的致密性,能隔绝空气、水等介质和水泵叶轮母材的接触,程度减少电化学腐蚀及锈蚀。另外,高分子复合材料本质是高分子聚合物,具有抗化学腐蚀性,可以提高泵的抗腐蚀性,能大大增强泵抵抗冲蚀和抗腐蚀能力。 2、采用新型密封技术 水泵在工作过程中有一部分能量损失,其中包括机械磨损、容积损失和水力损失,机械损失是指水泵的轴套密封摩擦、轴承摩擦、叶轮表面与液体摩擦等。采用Blu-Goo超级润滑剂来降低水泵轴套密封摩擦、轴承摩擦,从而达到提高水泵效率、节能降耗的目的。其是一种有多种用途的特殊惰性材料,主要用于降低金属间接触。作为一种螺纹密封复合物,该材料在外螺纹和内螺纹间形成一个接触面,可以保护接头免受摩擦和磨损影响,同时可以承受1407 公斤/平方厘米的压力,甚至是磨损,腐蚀或错误机加工的螺纹面。该产品也是一种极好的齿轮箱添加剂,可以在内部件上形成以一层薄膜,从而降低摩擦,齿轮噪音以及泄露。它也明显降低力矩应力,满足动力减压需求,可以用于垫圈面或作为一种填料补充,通过密封以防止流体泄露。可以在316℃的温度下应用。 水泵振动原因分析导致机组和泵房建筑物产生振动的原因较多,有些因素之间既有联系又相互作用,概括起来主要有以下四个方面的原因。 电气方面 电机是机组的主要设备,电机内部磁力不平衡和其它电气系统的失调,常引起振动和噪音。如异步电动机在运行中,由定转子齿谐波磁通相互作用而产生的定转子间径向交变磁拉力,或大型同步电机在运行中,定转子磁力中心不一致或各个方向上气隙差超过允许偏差值等,都可能引起电机周期性振动并发出噪音。 机械方面 电机和水泵转动部件质量不平衡、粗制滥造、安装质量不良、机组轴线不对称、摆度超过允许值,零部件的机械强度和刚度较差、轴承和密封部件磨损破坏,以及水泵临界转速出现与机组固有频率一直引起的共振等,都会产生强烈的振动和噪音。 水力方面 水泵进口流速和压力分布不均匀,泵进出口工作液体的压力脉动、液体绕流、偏流和脱流,非定额工况以及各种原因引起的水泵汽蚀等,都是常见的引起泵机组振动的原因。水泵启动和停机、阀门启闭、工况改变以及事故紧急停机等动态过渡过程造成的输水管道内压力急剧变化和水锤作用等,也常常导致泵房和机组产生振动。 其它方面 机组进水流道设计不合理或与机组不配套、水泵淹没深度不当,以及机组启动和停机顺序不合理等,都会使进水条件恶化,产生漩涡,诱发汽蚀或加重机组及泵房振动。采用破坏虹吸真空断流的机组在启动时,若驼峰段空气挟带困难,形成虹吸时间过长;拍门断流的机组拍门设计不合理,时开时闭,不断撞击拍门座;支撑水泵和电机的基础发生不均匀沉陷或基础的刚性较差等原因,也都会导致机组发生振动。 方法 机械密封渗漏的比例占全部维修泵的50 %以上, 机械密封的运行好坏直接影响到水泵的正常运行, 现总结分析如下。 1.周期性渗漏 (1) 泵转子轴向窜动量大, 辅助密封与轴的过盈量大, 动环不能在轴上灵活移动。在泵翻转, 动、静环磨损后, 得不到补偿位移。 对策: 在装配机械密封时, 轴的轴向窜动量应小于0.1mm , 辅助密封与轴的过盈量应适中, 在***径向密封的同时, 动环装配后***能在轴上灵活移动(把动环压向弹簧能自由地弹回来) 。 (2) 密封面润滑油量不足引起干摩擦或拉毛密封端面。 对策: 油室腔内润滑油面高度应加到高于动、静环密封面。 (3) 转子周期性振动。原因是定子与上、下端盖未对中或叶轮和主轴不平衡, 汽蚀或轴承损坏(磨损) ,这种情况会缩短密封寿命和产生渗漏。 对策: 可根据维修标准来纠正上述问题。 2. 小型潜污泵机封渗漏引起的磨轴现象 (1) 715kW以下小泵机封失效常常产生磨轴, 磨轴位置主要有以下几个: 动环辅助密封圈处、静环位置、少数弹簧有磨轴现象。 (2) 磨轴的主要原因: ①BIA 型双端面机械密封,反压状态是不良的工作状态, 介质中的颗粒、杂质很容易进入密封面, 使密封失效。 ②磨轴的主要件为橡胶波纹管, 且是由于上端密封面处于不良润滑状态, 动静环之间的摩擦力矩大于橡胶波纹管与轴之间的传递转矩,发生相对转动。 ③动、静环辅助密封由于受到污水中的弱酸、弱碱的腐蚀, 橡胶件已无弹性。有的已腐烂, 失去了应有的功能, 产生了磨轴的现象。 (3) 为解决以上问题, 现采取如下措施: ①***下端盖、油室的清洁度, 对不清洁的润滑油禁止装配。 ②机封油室腔内油面线应高于动静环密封面。 ③根据不同的使用介质选用不同结构的机封。对高扬程泵应重新设计机封结构, 对腐蚀性介质橡胶应选用耐弱酸、弱碱的氟橡胶。机封静环应加防转销。 由于压力产生的渗漏 (1) 高压和压力波造成的机械密封渗漏 由于弹簧比压力及总比压设计过大和密封腔内压力超过3MPa 时,会使密封端面比压过大, 液膜难以形成, 密封端面磨损严重, 发热量增多, 造成密封面热变形。 对策: 在装配机封时, 弹簧压缩量一定要按规定进行, 不允许有过大或过小的现象, 高压条件下的机械密封应采取措施。为使端面受力合理, 尽量减小变形, 可采用硬质合金、陶瓷等耐压强度高的材料, 并加强冷却的润滑措施, 选用可*的传动方式, 如键、销等。 (2) 真空状态运行造成的机械密封渗漏 泵在起动、停机过程中, 由于泵进口堵塞, 抽送介质中含有气体等原因, 有可能使密封腔出现负压, 密封腔内若是负压, 会引起密封端面干摩擦, 内装式机械密封会产生漏气(水) 现象, 真空密封与正压密封的不同点在于密封对象的方向性差异, 而且机械密封也有其某一方向的适应性。 对策: 采用双端面机械密封, 这样有助于改善润滑条件, 提高密封性能。 因其他问题引起的机械密封渗漏 机械密封中还存在设计、选择、安装等不够合理的地方。 (1) 弹簧压缩量一定要按规定进行, 不允许有过大或过小的现象, 误差±2mm , 压缩量过大增加端面比压, 摩擦热量过多,造成密封面热变形和加速端面磨损,压缩量过小动静环端面比压不足, 则不能密封。 (2) 安装动环密封圈的轴(或轴套) 端面及安装静环密封圈的密封压盖(或壳体) 的端面应倒角并修光,以免装配时碰伤动静环密封圈。 以上总结了机械密封比较常见的渗漏原因。机械密封本身是一种要求较高的精密部件,对设计、机械加工、装配质量都有很高的要求。在使用机械密封时,应分析使用机械密封的各种因素, 使机械密封适用于各种泵的技术要求和使用介质要求且有充分的润滑条件,这样才能***密封长期可靠地运转。 由于介质引起的渗漏 (1) 大多数潜污泵机械密封拆解后, 静环和动环的辅助密封件无弹性,有的已经腐烂,造成了机封的大量渗漏甚至有磨轴的现象。由于高温、污水中的弱酸、弱碱对静环和动环辅助橡胶密封件的腐蚀作用,造成了机械渗漏过大,动、静环橡胶密封圈材料为丁腈-40 , 不耐高温, 不耐酸碱,当污水为酸性碱性时易腐蚀。 对策: 对腐蚀性介质,橡胶件应选用耐高温、耐弱酸、弱碱的氟橡胶。 (2) 固体颗粒杂质引起的机械密封渗漏,如果固体颗粒进入密封端面, 将会划伤或加快密封端面的磨损,水垢和油污在轴(套) 表面的堆积速度超过摩擦副的磨损速度,致使动环不能补偿磨耗位移,硬对硬摩擦副的运转寿命要比硬对石墨摩擦副的长,因为固体颗粒会嵌入石墨密封环的密封面内。 对策: 在固体颗粒容易进入的位置应选用碳化钨对碳化钨摩擦副的机械密封。 
-
 ¥328.00
-
¥345.00
-
¥327.00
-
¥327.00
-
¥318.00
-
¥346.00
-
¥376.00
-
¥238.00
-
¥343.00
-
¥364.00
-
¥310.00
-
¥354.00
