

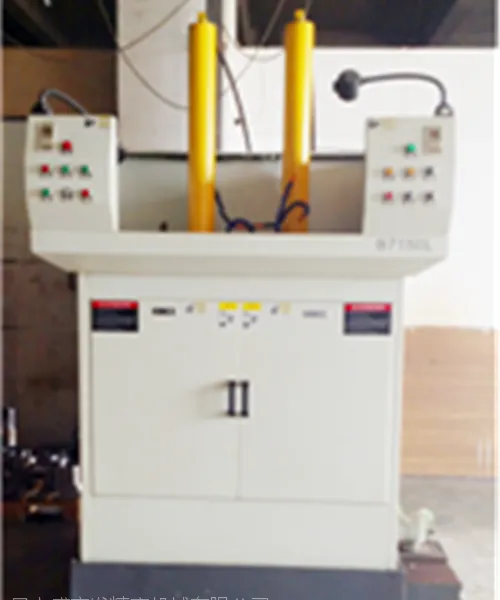

| 品牌:AirTac/亚德客 | 类型:把手 | 工作形式:车 |
| 控制形式:人工 | 动力类型:电动 | 产品类型:二手 |
| 是否库存:否 | 售后服务:thisis售后服务 | 型号:型号1413 |
| 主电机功率:主电机功率8986kw | 重量:重量9091kg | 最大镗孔直径:镗孔直径5522mm |
| 工作精度:工作精度9397 | 工作台尺寸:工作台尺寸3500cm | 用途:调整 |
| 布局形式:立式 | 适用行业:不锈钢制品 |
昆山盛宏发(在线咨询)|拉床加工|南通拉床加工
拉削分类
用拉刀作为刀具的切削加工。当拉刀相对工件作直线移动时,工件的加工余量由拉刀上逐齿递增尺寸的刀齿依次切除(图1)。通常,一次工作行程即能加工成形,是一种高效率的精加工方法。但因拉刀结构复杂,制造成本高,且有一定的专用性,因此拉削主要用于成批大量生产。按加工表面特征不同,拉削分为内拉削和外拉削。

花键轴的加工方法
磨削法:用成形砂轮在花键轴磨床上磨削花键齿侧和底径,适用于加工淬硬的花键轴或精度要求更高的、特别是以内径定心的花键轴。
冷打法:在专门的机床上进行。对称布置在工件圆周外侧的两个打头,随着工件的分度回***动和轴向进给作恒定速比的高速旋转,工件每转过1齿,打头上的成形打轮对工件齿槽部锤击1次,在打轮高速、高能运动连续锤击下,工件表面产生塑性变形而成花键。冷打的精度介于铣削和磨削之间,效率比铣削约高5倍左右,冷打还可提高材料利用率。以上的介绍是对于花键轴加工方法的一个细致的讲解。
渐开线花键轴花键加工方法 :花键轴的加工方法是有很多的。主要是采用滚切、铣削和磨削等切削加工方法,也可采用冷打、冷轧等塑性变形的加工方法。
1、滚切法:用花键滚刀在花键轴铣床或滚齿机上按展成法加工, 这种方法生产率和精度均高,适用于批量生产。
2、铣削法:在万能铣床上用专门的成形铣刀直接铣出齿间轮廓,用分度头分齿逐齿铣削;若不用成形铣刀,也可用两把盘铣刀同时铣削一个齿的两侧, 逐齿铣好后再用一把盘铣刀对底径稍作修整。铣削法的生产率和精度都较低,主要用在单件小批生产中加工以外径定心的花键轴和淬硬前的粗加工。
产品推荐
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
本页信息为昆山盛宏发精密机械有限公司为您提供的"昆山盛宏发(在线咨询)|拉床加工|南通拉床加工"产品信息,如您想了解更多关于"昆山盛宏发(在线咨询)|拉床加工|南通拉床加工"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
