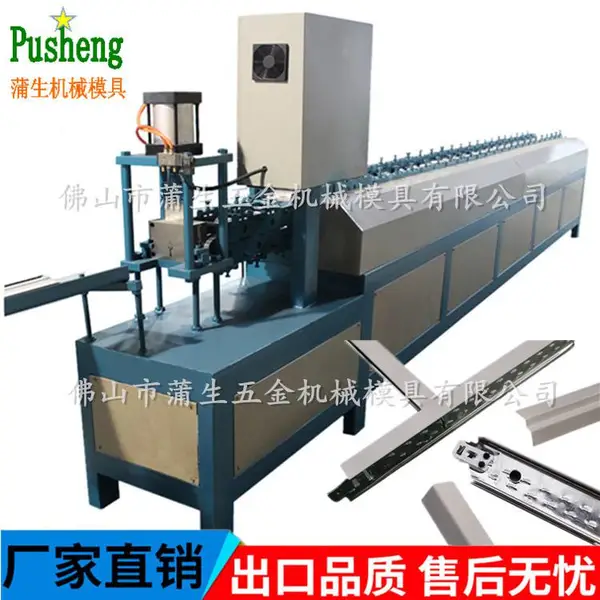
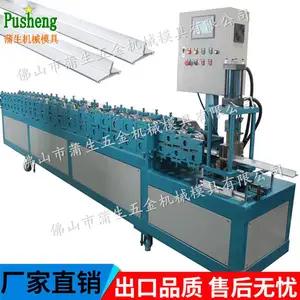
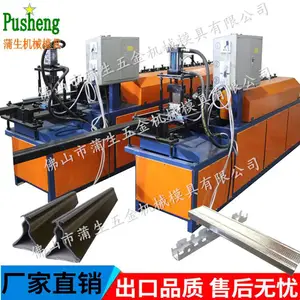

| 产品特性:冷轧成型 | 工件类型:thisis工件类型 | 装配方法:调整法 |
| 验收技术标准:验收技术标准2434 | 残次品率:残次品率6465 | 加工贸易形式:进料加工 |
| 加工周期:1-3天 |
使用气体传递压力的为气动压力机;以电磁力做功的称为电磁压力
机;以机械机构传递压力的即为机械传动类压力机,曲柄压力机属于机械传动类压力机,
它是重要的锻压设备。曲柄压力机能进行各种冲压和模锻,直接生产出零件或毛坯。因
此,曲柄压力机在汽车、拖拉机、电器、仪表、电子、器械、动力机械、***以及日用品等
工业部门得到了广泛的应用。
在生产中,为了适应不同的工艺要求,采用各种不同类型的曲柄压力机,这些压力机
都具有自己的独特结构形式及作用特点。通常可根据曲柄压力机的工艺用途及结构特点
进行分类。

它们的受力状态和运动特
性是有差异的,结点偏置机构主要用于改善压力机的受力状态和运动特性,从而适应工艺
要求。如负偏置机构,滑块有急回特性,其工作行程速度较小,回程速度较大,有利于冷挤
压工艺,常在冷挤压机中采用;正偏置机构,滑块有急进特性,常在平锻机中采用。下面讨
论常见的结点正置的曲柄滑块机构的运动规律。
a.结点正置 b.结点正偏置 c.结点负偏置
当曲柄以角速度#等速转动时,滑块的位移 s、速度 v、加速度 a是随曲柄的转角!
的变化而改变的。由图2-12所示的几何关系,可以导出滑块位移 s与曲柄转角!
8.模柄孔尺寸
模柄孔尺寸 d×l是“直径×孔深”,冲模模柄尺寸应和模柄孔尺寸相适应。大型压
力机没有模柄孔,而是开设T形槽,以T形槽螺钉紧固上模。
表2-1、表2-2是我国生产的部分通用压力机的技术参数。
2.1.4曲柄压力机的型号
按照《锻压机械型号编制方法———JB/GQ2003-84》的规定,曲柄压力机的型号用汉语
拼音字母、英文字母和数字表示,例如JC23-63A型号的意义是:
现将型号的表示方法叙述如下:
一个字母为类代号,用汉语拼音字母表示。在JB/GQ2003-84型谱的8类锻压设
备中,与曲柄压力机有关的有5类:机械压力机、线材成形自动机、锻机、剪切机和弯曲校
正机,它们分别用“机”、“自”、“锻”、“切”、“弯”的拼音的一个字母表示为J、Z、D、Q、W。

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 5.00万人民币 |
| 公司注册地址 | 广东省佛山市顺德区乐从镇平步工业区南二路四号 | 统一社会信用代码 | 91440606073503258H |
| 登记机关 | 佛山市顺德区市场监督管理局 | 法定代表人 | 蒲生 |
| 公司成立日期 | 2013-07-11 | 营业期限 | 长期 |
| 经营范围 | 生产、加工、销售:机械及配件、模具、金属制品、金属家具;国内商业、物资供销业。 | ||
-
面议
-
¥1.9万
-
面议
-
¥7.8万
-
¥29.5万
-
¥28.6万
-
¥7.87万
-
¥7.8万
-
面议
-
面议
-
面议
-
¥14.8万
