

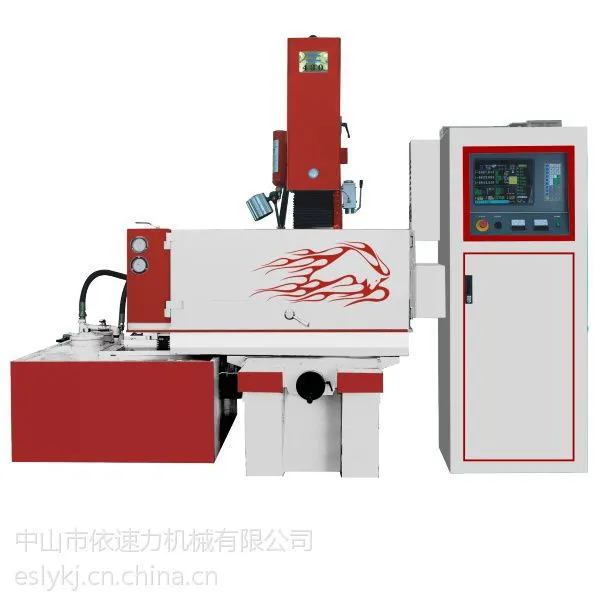

| 品牌:依速力 | 型号:435 | 最大加工速度:0.3mm/min |
| 售后服务:一年 | 适用行业:通用 | 工作台面尺寸:0.1 |
| 工作油糟尺寸:0.2 | 工作台行程(X*Y):0.1 | Z轴行程:0.1 |
| 最大切割厚度:0.2mm | 锥度:0.3 | 最大承重:0.1 |
| 主机重量:0.1 | 主机装箱尺寸:0.2 | 最大加工电流:0.3A |
| 最小电极消耗比:0.1 | 表面粗糙度:0.2um | 最大功耗:0.1 |
| 输入电压:0.3 | 控制箱重量:0.1 | 控制箱装箱尺寸:0.2 |
| 电极丝直径范围:0.2 | 工作台承受重量:0.3 | 机床导轨:0.3 |
| 加工精度:0.3 | 控制系统:0.3 | 走丝速度:0.3 |
| 最大切割斜度/工件厚度:0.2 |
依速力435ZNC火花机参数
机型 规格 | ESLY-435 |
行程 | X=450、Y=350 |
Z=200、Z1=260 | |
工作台尺寸 | 700×420 |
电机荷量 | 140 |
工作荷重 | 1000 |
工件尺寸 | 1000×620×500 |
油槽外径尺寸 | 1240×720×460 |
油槽外径尺寸 | 1260×1300×400 |
油箱容积 | 490 |
机械总重 | 1400 |
依速力435ZNC火花机电箱参数
项目/电流 | 30A | 50A | 90A | 120A | 200A |
电源电压 | 3 PHASE AC 200/346/415/220/380/440V | ||||
电源容量 | 4KVA | 7KVA | 10KVA | 15KVA | 25KVA |
输出电流 | 30A | 30A | 90A | 120A | 200A |
加工电压 | DC100/150/220V | ||||
最小放电时间 | 1μS | ||||
休止时间 | 1μS | ||||
加工速度 | 300 | 500 | 720 | 960 | 150 |
最细表面表面粗度 | <0.2μM | ||||
最小电极消耗比 | <0.3% | ||||
--------------以下为本文主要内容,访问网站查看产品详情或电话联系----------------------------------
依速力专业生产数控加工中心,火花机和雕铣机等数控机床产品十五年,技术过硬,值得信赖。
联系人:晏先生
移动电话:13560673059
全国服务热线:400-997-1178
地址:广东省中山市东升镇志丽巷4号
网址:http://www.yisuli.com
-----------------下面内容与本文无关,您可以不用理会。感谢您浏览我们的信息---------------------------
揭阳揭东火花机ZNC435在自动化过尸书有些电动机If, 俘、转耍11 有一定的时门间隔,实现炫种陀市1 竹殁路
称为时问控1门线路。时间控制俏助于时间渭屯平和11时间继电嚣的延时作用,对电动机
的停、牟t进行控制,以祸足按时间/II员.工作c 仍以电动llliE、反转们胫控制为例。如果要求屯动讥在jl转及反转到达终点时,分别具有i时K叶出而后自动t,;区, 则只需在图8-6
中加人两个nr间继电器!SJ. 2S/就可实现。如图8·7所示。
两个时制继电器延时闭合的常开触点相当千图8书中两个行程开关的常开触点。 工作 过程请自行分析。
揭阳揭东火花机ZNC435利用时间维电器可以实现多种时间控制。图8-8为一间断定时工作控制线路,工作过礼,按下起动按钮QA, 中间继电器ZJ通电井自锁。环过常团触点c, 使时间继 屯器SJ,通电。延时后,延时闭合的常开蚀点5)1闭合,使投触器C通电,井形成自锁通 路使接触器***次工作开始。 与此同时, 使肘间珧电阰SJ2辽电,SJ! 失电释放。经 SJ2 c时后, 知时开店的怀j&#39;f]触点SJ2斩 开,解除C的自锁,使找触器C失电释放, ***次工作针束。 由于C的失电释放,使 得时间继电器s11再次通电,直复上述过程,接触器***次工作开始,这样连统不断的使接触器定时接通、断开,形成间断的定时 工作,宜至桉下停止按钮TA,. 间断定时控制结束.
在自动控制过程中,经常要求电动机有顺序的起、 停. 比如两台电动机不准同时动作,例如某自动运料小车,必须在小车行进到装料位时,才允许卸料机动作,将料放人小 车,又如机械乎必须在确保物体夹紧后,机械手才能后退等等.这种动作的顺序,体现了各电动机之间的相互联系和制约, 这种顺序控制称为连锁控制。 图8书为连锁控制线路.
图8-9(?)所示D起动后, n,才能起动, n,井能弟独停车。按下停止按钮!TA两个电动 机同时停.图M(b)所示起动时,DI起动后,D2才能起砌停止时,D2停止后DI才能停 止.
连锁控制线路的连接规律,先动作的接触器常开触点串联在后动作的接触器线I凶电路 中,在多个停止按钮时,先停的接触器常开触点与后停的停止按钮相并联.连锁控制在实际应用中很多,实现连锁保护的电路也很多,这里不再一-介绍.
在自动生产线电为了操作方便,常常设置两个地点或两个以上地点的控制,即所谓的多地点控制.实现这种要求的电路如图8-10所示.
揭阳揭东火花机ZNC435接线原则是各起动按钮的常开触点并联,各停止按钮的常闭触点串联,分别装置在不 同地方,就可进行多点操作。动转换下一程序。实现这种有If的控制线路称为步进控制线路.它的特点是以一个继电器 的得电和失电来表示某一程斤的开始和结束。
图8-11为依次控制四个程序的步进控制线路。图中JI至/4分别表示***至第四程序的 执行继电器。XI至X4分别表示程序执行完成后所发出的信号,它可以是该程I于终了时压动 的行程开关,或是某些继电器的触点。
工作过程,按下按钮QA,继电器JI得电并自锁,开始执行***程序,同时JI另一常开 触点闭合,为执;了***程rI做好准备。当***程疗终了时,XI被接通闭合,!2得电并自 锁.开始执行***程序,同时12常闭触点断开继电器JI,即切断***程序.!2另一常开触 点闭合为执行第:::程序做好准备,依此下去,打至第四程中完成时,X4闭合使得电器)5得 电。其常闭烛点切断控制线路电源,继电器J5随之释放,电路恢复初态。
这种步进线路是由程疗执行结束后,发出信号实现自动转步的。在共际应用中,也有利用时间继电器控制发出转步信号,实现程中转换。这种转换要求每一程序在定时内完 成,因此这仲电路又称为定时步进电路。具体线格,这里不作介绍。
ZNC火花机:http://www.yisuli.com/zncbz/zncdnphhje.html
435火花机:http://www.yisuli.com/Products/znzhhjesly.html
数控火花机:http://www.yisuli.com/

“依速力”机械有限公司1994年在台湾创建,随着大陆改革开放之浪潮,于2000年投资落户东莞。为***市场2002年成立中山市依速力机械有限公司,“依速力”公司以忠诚、信任、主动、创新、尊重、责任的团队基础为理念,***的台湾专业生产技术,结合***专精的研发。生产制造,秉持“中国CNC机械技术与世界同步”的精神,用现代化的经营管理方法和服务健全的营销方式,雄厚的技术力量为后盾。以“人为本,人与科学并重”为公司宗旨,以:客户至上,,信誉至上”为企业理念,为用户提供更好的产品选择。 先“依速力”主要产品有加工中心机、高速加工中心机、钻铣攻牙机、雕铣机、火花机(ZNC/CNC)、精密磨、铣床等高新数控产品,是国内较少具备自主研发能力的专业数控模具机械企业之一。 公司具有创新力的员工怀着对产品孜孜不倦的追求和坚持不懈的创新精神为用户提供大量整体加工及解决方案,***解除用户使用的***,经过十多年的历练,中山市依速力机械有限公司的诚信,实力和产品质量均获得***认可,依速力愿携手各地,各国商业共创光辉明天。
点击查看>| 企业类型 | 私营独资企业 | 注册资本 | 50万人民币 |
| 公司注册地址 | 广东省中山市小榄镇德来商业楼A栋1号 | 统一社会信用代码 | 442000000850527 |
| 登记机关 | 东凤工商 | 法定代表人 | 晏海英 |
| 公司成立日期 | 2002-02-03 | 营业期限 | 长期 |
| 经营范围 | 专注:加工中心机、钻攻机、雕铣机、火花机、铣床、精密磨床研发、设计、生产、销售等一体化服务 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
