

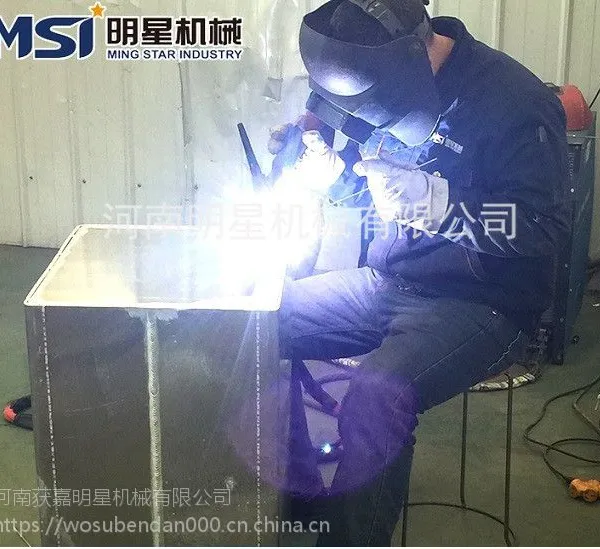

| 焊接方法:铝焊 |
我们都知道焊前应严格清除工件焊接边缘和焊丝表面的氧化膜和油污,否则会使焊缝产生焊合不良并引起气孔、夹渣等缺陷。接下来给大家介绍焊接前清理的要点:
1.用酒精、丙酮和无尘布擦洗铝板,去除铝板上的油污。
2.用角磨机,不锈钢抛光轮打磨去除铝板表面的氧化膜。
3.打磨后,用干净的不锈钢丝刷子再次处理铝板表面
4.不锈钢丝刷处理后,用丙酮把铝板表面的灰尘和铝粉完全擦拭干净。
5.用交流TIG点固定位焊。
6.点固焊后,再次用不锈钢丝刷清理点固焊的表面氧化膜;再次用丙酮、无尘布擦拭待焊接的表面灰尘和杂质(这一步十分重要)。
7.调试焊接电流及电弧电压(电压偏低些,“亚射流过渡状态”,有点小飞溅)。
8.保护气体:氩气纯度99.9***以上,流量22~24L/min。
9.持枪“前进法”焊接,焊枪倾斜角15~20°,焊丝干伸长15mm。
10.焊接完***道焊缝,用不锈钢丝刷去除表面氧化膜,再用丙酮擦拭干净。
11.焊接表面焊缝,焊后用不锈钢丝刷去除表面氧化膜。
12.用铣床去除铝垫板,铣掉0.5mm深度的铝板,送X光射线检验。
13.如果采用双面焊接,正面焊完后,背面必须用电动铣刀清根,再用不锈钢丝刷去除表面氧化膜,再用丙酮、无尘布擦拭干净后再焊接背面的封底焊缝。
14.铝合金焊丝因为真空冶炼技术和焊丝拉拔技术的差异,国产铝合金焊丝几乎全有气孔,一般不能用于无损探伤的铝结构件上;有探伤要求的,用进口铝合金焊丝。
15.氢气孔目前难以完全避免,氢的来源很多,有电弧气氛中的氢、铝板、焊丝表面吸附空气中的水分等等;只能将气孔抑制到一定程度。
16.氩气达到GB/T4842标准要求,纯度99·9***以上。但当水分含量≥20ppm时,会出现大量的密集气孔,X光射线拍片为不合格。
17.空气相对湿度超过70%,室温超过26℃,焊缝明显出现密集气孔,X光射线拍片为不合格。
18.管状铝合金环焊缝的焊接,焊枪姿态十分重要!一定要使焊枪角度与管切线呈70度,焊缝保护好,成形好。

明星机械有限公司是一家专业生产制造高压电气GIS壳体互感器箱体等 高压开关配件和精加工的企业,拥有***的铝合金焊接技术,对外承接各类机械加工铝合焊接加工业务,拥有数控加工中心数控长镗铣床、焊接机器人、直缝自动焊、数控剪板机、数控切割机、500T压力机等***的制造设备,在产品检测等方面,积累深厚丰富的技术知识与经验,为产品的高品质,提供可靠的保障。 明星机械有限公司自创建以来,经过不断努力,凭借优异的产品质量,***的服务精神,在市场上取得了不凡的业绩,获得了客户广泛的认可和赞誉。公司一直秉承“立足于诚信求发展,执着于专业为客户”的经营理念,不断的自我积累、自我发展的基础上迈进,我们的诚信、实力和产品质量获得***的认可,欢迎各界朋友莅临参观、指导和业务洽谈。 公司秉承现代企业的科学管理方法,科技创新,诚信务实,正以蓬勃的姿态发展成为我国机械制造行业的一颗璀璨明珠。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 2000.00万人民币 |
| 公司注册地址 | 中国河南新乡获嘉大呈 | 统一社会信用代码 | 91410724173281680G |
| 登记机关 | 获嘉县工商行政管理局 | 法定代表人 | 吕明军 |
| 公司成立日期 | 1999-04-27 | 营业期限 | 199-4-27—2029-4-26 |
| 经营范围 | 机械加工 铝合金焊接加工 设备配套定制 灭菌器配件加工 医疗设备配件 汽车滤清器 高压组合电器 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
