

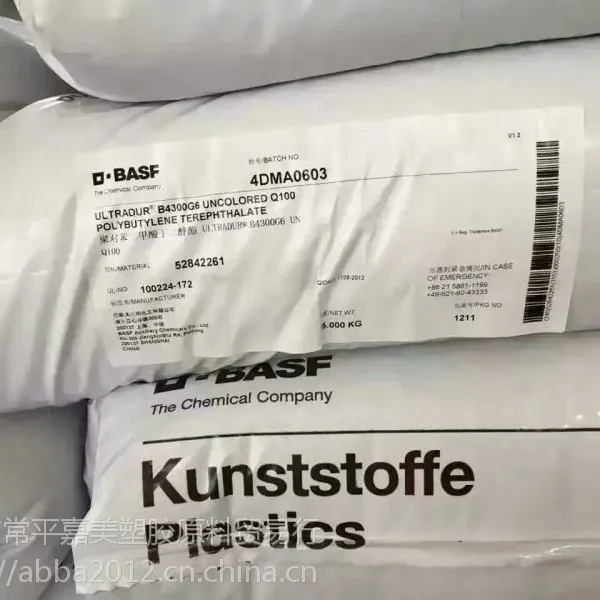

| 厂家(产地):BASF | 牌号:S2320 003 PRO | 销售方式:品牌经销 |
| 类型:标准料 | 加工级别:注塑级 | 特性级别:标准级 |
| 用途级别:医用级 | 品牌:巴斯夫 |
东莞市常平嘉塑胶塑胶原料贸易行
Ultraform S2320 003 PRO通过注塑成型难以生产的模制品自由流动,快速凝固等级低壁厚。

1.代表的含意:可由26个字母 A-Z里面任何一个组成,代表了原料的流动性,A***流动,Z代表流动性,也就是代表MVR值。
2.代表的含意:用于表示聚合物组成的数字。2320代表快速固化标准品
3.代表的含意:
第三位数字是3代表材料填充脱模剂,具有更好的脱模性;
第四位数字5代表材料具有更佳的成型性,更短的成型周期;
另可由字母与数字组成,如G35、Z4
G =玻璃纤维增强
M =矿物增强
U =紫外线稳定剂增强
Z =用热塑性聚氨酯冲击改性增强
G35代表加纤填充脱模剂,G代表玻纤、3代表脱模剂、5代表玻纤含量25%(即数字的5倍)
4.代表的含意:
Aqua符合具体的监管要求饮用水应用
FC食品接触; 符合具体规定与应用程序接触的要求餐饮
LEV低排放版本; 低气味专业资料仅涵盖原材料;符合具体的监管要求和需求用于医疗应用
巴斯夫集团资金实力雄厚,近几年的资本支出稳定增长。巴斯夫集团对固定资产的投资虽然没有象1989~1993年间那样维持在40亿马克左右,但从1994年以来一直呈稳定增长的势头,1997年亦计划投资38亿马克以上。从巴斯夫集团资本支出的部门分布来看,保健和营养品领域一直呈增加的趋势,且近几年有加速发展的迹象。巴斯夫集团对化学品、塑料和纤维两个领域的资本支出在经过4年的下降后,1996年又重新增加投资。染料和涂料领域作为巴斯夫集团的传统核心业务,发展一直较为平稳,这一点在巴斯夫集团对该领域的资本支出上亦可看出。巴斯夫集团对石油和天然气领域的资本支出波动较大。巴斯夫集团对其它业务领域的资本支出近三年稳定增长,但明显比1993年前减少。总的来看,巴斯夫集团的资本支出是围绕其发展战略进行投入的,染料和涂料,化学品、塑料和纤维三个领域作为其传统的优势领域得到了稳定发展,保健和营养品作为巴斯夫集团新兴的核心领域发展形势良好,石油和天然气领域作为原料来源,近三年亦得到了稳定发展。
| 机构评级 |
|
| RoHS 合规性 |
|
| 形式 |
|
| 加工方法 |
|
| 物理性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 密度 | 1.40 | g/cm? | *** 1183 |
| 溶化体积流率(MVR) (190°C/2.16 kg) | 11.0 | cm?/10min | *** 1133 |
| 吸水率 | *** 62 | ||
| 饱和, 23°C | 0.80 | % | *** 62 |
| 平衡, 23°C, 50% RH | 0.20 | % | *** 62 |
| 硬度 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 球压硬度 | 145 | MPa | *** 2039-1 |
| 机械性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 拉伸模量 (23°C) | 2700 | MPa | *** 527-2 |
| 拉伸应力 (屈服, 23°C) | 65.0 | MPa | *** 527-2 |
| 拉伸应变 (屈服, 23°C) | 9.0 | % | *** 527-2 |
| 标称拉伸断裂应变 (23°C) | 28 | % | *** 527-2 |
| 拉伸蠕变模量 (1000 hr) | 1300 | MPa | *** 899-1 |
| 冲击性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 简支梁缺口冲击强度 | *** 179 | ||
| -30°C | 5.0 | kJ/m? | *** 179 |
| 23°C | 5.5 | kJ/m? | *** 179 |
| 简支梁无缺口冲击强度 | *** 179 | ||
| -30°C | 170 | kJ/m? | *** 179 |
| 23°C | 180 | kJ/m? | *** 179 |
| 热性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 热变形温度 (1.8 MPa, 未退火) | 100 | °C | *** 75-2/A |
| 溶融温度(DSC) | 167 | °C | *** 3146 |
| 线形热膨胀系数 - 流动 | 1.1E-4 | cm/cm/°C |
| 电气性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 表面电阻率 | 1.0E+13 | ohms | IEC 60093 |
| 体积电阻率 | 1.0E+15 | ohms·cm | IEC 60093 |
| 介电常数 (1 MHz) | 3.80 | IEC 60250 | |
| 耗散因数 (1 MHz) | 5.0E-3 | IEC 60250 | |
| 漏电起痕指数 | 600 | V | IEC 60112 |
| 注射 | 额定值 | 单位制 | |
|---|---|---|---|
| 干燥温度 | 80.0 到 110 | °C | |
| 干燥时间 | 2.0 到 4.0 | hr | |
| 建议的水分含量 | 0.15 | % | |
| 加工(熔体)温度 | 190 到 230 | °C | |
| 模具温度 | 60.0 到 120 | °C | |
| 注塑压力 | 3.50 到 7.00 | MPa |
-
 ¥24.50
-
¥32.00
-
¥35.00
-
¥35.00
-
¥35.00
-
¥35.00
-
¥38.00
-
¥36.00
-
¥13.50
-
¥150.00
-
¥35.00
-
¥35.00
