

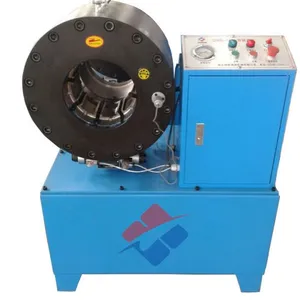

| 加工定制:是 | 额定排量:14 L/min | 额定压力:20mpa |
| 品牌:鸿源 | 型号:DSG-51A | 油箱容量:60 L |
| 重量:260KG | 柱数:0318-7323658 |

钢管扣压机工作原理
油泵在电机驱动下,输出液压油,推动扣压油缸内的柱塞向前运动,使柱塞、前缸盖上的两个内锥套推动具有对称锥面的模座径向收缩,实现模块对胶管的扣压。当收缩量达到标尺调定值时,扣压自动停止,电磁换向阀换向后,液压油进入开模油缸,推动扣压柱塞反向运动,模座在弹簧作用下带动模块复原。
我公司生产的DSG-51型钢管扣压机(压管机)适用于工农业和工程机械液压传动用高压胶管、纤维管、塑料管总成的扣压加工。具有体积小、重量轻、功能多、开模快、易操作、好维修等优点。
钢管扣压机安装调试
1.搬运:机器宜采用叉车搬运,并以机器底部受力,机身不允许倾斜。严禁搬抬锁头及标尺部位。
2.安装:机器需水平固定于稳固的地基上,并作接地处理。
3.注油:打开箱体门,打开空滤器,向油箱中加入约80升洁净抗磨液压油(冬季:YB-N46;夏季:YB-N32)。
4.接电:将电源线接在机器规定的电源上,点动电机观察旋向,电机旋向应与油泵所指方向一致。
5.检查标尺:标尺位于油缸前端盖上(见上图),用于调节扣压管套收缩量的大小。顺时针调整,收缩量减小;逆时针调整,收缩量增大。
初次时,将标尺调至零位,
6.压力调整:机器系统压力为31.5MPa,靠溢流阀调整。顺时针调整压力增大,逆时针调整压力减小。(出厂时已调好,请不要随意调整)
7.开模速度调整:开模速度的快慢,由分流阀控制,顺时针调整,开模速度加快,逆时针调整,开模速度减慢,但开模速度过快会使噪音增大。(出厂时已调好,必要时可以自行调整)
钢管扣压机维修保养
油箱中的液压油要经常检查,发现油量不足要及时补充液压油;油液被污染后要过滤或更换。
锁头要保持内部清洁,以免加工中杂物经模具进入锁头油缸,而影响正常使用。及时擦拭模具体中扣压接头时带入的杂物,并要经常在模座的摩擦面上涂适量黄油进行润滑。
钢管缩管机机注意事项
1.扣压时要尽可能将接头置于模具中心,不要压在六角螺母上。
2.防止工具和其他异物进入锁头。
3.初次使用本机器,应将扣压机构部分先磨合10-15天。由于扣压机构光洁度及磨合配合等总会有一定加工误差,致使偶合件之间的相互配合并没有达到一个非常默契的状态,因而在此期间如果过度疲劳使用本设备,会造成偶合件过早出现疲劳拉伤,严重缩短本设备使用寿命,故此在使用本设备初期10-15天内,应多在前盖和活塞锥面上均匀涂覆高质量的润滑脂(建议使用长城牌HP-R极压***润滑脂),每天6-8次,每天扣压胶管总成100-150根左右,度过磨合期方可正常使用,以延长其使用寿命。
4.工作时不要把手伸进锁头内,以确保人身安全。维修时必需切断电源。
5.不要让锁头长时间处于闭合状态,否则将损坏弹簧。
钢管扣压机操作
1.机器初次使用时应空扣压20~30次,观察各部位均正常后方可使用。锁管机在冬季使用时应空载扣压20-30次,以使油温增高一些。
2.按下开模按钮,打开模具座。根据所扣压胶管规格相应的模具安装在模座上,并调整标尺刻度。(详见技术参数参考表)
3.把带有接头的胶管置于锁头内适当位置,使得一次扣压全部长度。
4.按下扣压按钮执行扣压操作,直至锁头停止扣压为止。
5.按下开模按钮,取出扣压成的胶管总成。用游标卡尺检测扣压后的管套外径尺寸,如扣压直径与参数表不符,应精调标尺刻度,并重复上述操作,直到符合要求为止。

| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 1000.00万人民币 |
| 公司注册地址 | 饶阳县新城区工业路 | 统一社会信用代码 | 91131124780844596R |
| 登记机关 | 衡水市饶阳县市场监督管理局 | 法定代表人 | 郭温贤 |
| 公司成立日期 | 2006-03-22 | 营业期限 | 2006-03-22 至 无固定期限 |
| 经营范围 | 一般项目:试压泵、液压设备、消防设备、机械设备、矿山机械设备及配件的生产、销售;消防技术服务;灭火器及附件的销售;灭火器维修、安装、保养、检测服务;气体压缩机、设计、生产、销售及保养维修服务;环保设备、殡葬设备生产、销售、安装与售后服务;工程和技术研究和试验发展,环境保护监测,二氧化碳致裂器的研发、生产、销售、安装;二氧化碳致裂器活化剂的生产、销售;高瓦斯煤矿、突出煤矿井下二氧化碳致裂器煤层瓦斯增透技术、瓦斯抽采技术的研究与应用服务,机械设备租赁,道路货物运输(不含危险货物);自营和代理一般商品和技术的进出口业务。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥25.01万
-
¥2.7万
-
¥4600.00
-
¥9600.00
-
¥89.00
-
¥3.9万
-
¥10.81万
-
¥1.1万
-
¥1.9万
-
¥4600.00
-
¥24.01万
-
¥9700.00
