



| 加工定制:是 | 品牌:慧采 | 型号:2018款 |
| 规格:2018款 | 适用范围:2018款 |
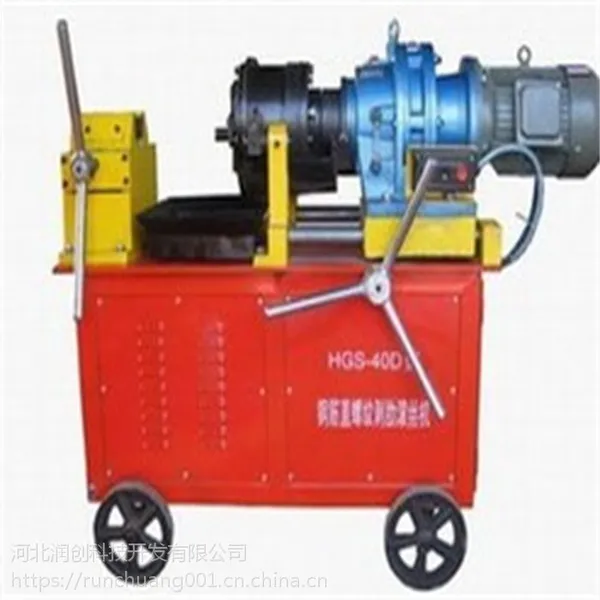
张掖直螺纹滚丝机工程套丝机 HGS-40B直螺纹滚丝机/工程套丝机代理
型号:HGS-40类型滚丝机型号HGS-40主电机功率3-4(kw)攻丝直径40(mm)主轴转速范围40-62(rpm)动力类型电动自动化程度半自动控制形式人工布局形式其他产品类型全新是否库存否型号HGS-4C.用途 HGS-40型钢筋直螺纹滚压机。主要用于建筑工程带肋钢滚轧直螺纹丝头,是实现钢筋连接的关键设备。可加工直径16-40mm的HRB335和HRB400带肋钢筋。二.特点 HGS-40型钢筋直螺纹滚压机,可一次装夹完成从剥肋到滚轧螺纹的加工过程。加工螺纹的牙形饱满,尺寸精度高,机械强度高。既可加工正扣螺纹,也可加工反扣螺纹。 本机操作简单、结构紧凑、工作可靠,具有独特的自动开合机构。可加工直径型号:HGS-40类型滚丝机型号HGS-40主电机功率3-4(kw)攻丝直径40(mm)主轴转速范围40-62(rpm)动力类型电动自动化程度半自动控制形式人工布局形式其他产品类型全新是否库存否型号HGS-40.用途 HGS-40型钢筋直螺纹滚压机。主要用于建筑工程带肋钢滚轧直螺纹丝头,是实现钢筋连接的关键设备。可加工直径16-40mm的HRB335和HRB400带肋钢筋。二.特点 HGS-40型钢筋直螺纹滚压机,可一次装夹完成从剥肋到滚轧螺纹的加工过程。加工螺纹的牙形饱满,尺寸精度高,机械强度高。既可加工正扣螺纹,也可加工反扣螺纹。 本机操作简单、结构紧凑、工作可靠,具有独特的自动开合机构。可加工直径范围为16-40mm的HRB335和HRB400钢筋。三.结构 HGS-40型钢筋直螺纹滚压机,由机架、夹紧钳、导轨、滑板、摆线针轮减速机、剥肋滚轧头、进给机构、自动开合机构、行程限位机构、系统、电器控制箱、控制系统等部分组成。四.主要技术参数 1.加工钢筋直径范围:φ16-φ40mm 2.主电机功率:4.0 KW 3.配用电源:三相380V 50Hz 4.主轴转速:40-62r/min 5.加工长度:80mm 6.重量:560kg五.使用方法(一)加工前的准备 1.按要求接好电源线和接地线,接通电源。电源为三相380V 50Hz的交流电源,为***人身请使用带漏电保护功能的自动开关。 2.液箱中,加足溶性液(严禁加油性液)。(二)空车试转 1.接通电源。检查水泵工作是否正常。 2.操作按钮,检查电器控制系统工作是否正常。(三)加工前的调整 1.根据所加工钢筋的直径,调换与加工直径相适应的滚丝轮。滚丝轮与加工钢筋直径的关系见表一:滚丝轮外径φ78.2φ69.4φ59加工钢筋直径16--2225--3236--40螺距2.53.03.52.调换滚丝轮的同时,调换与滚丝轮螺距相适宜的垫圈,以***螺距的正确性,螺距与垫圈厚度的关系见表二:螺距2.53.03.5垫圈5.176.006.835.006.007.004.836.007.17厚度6.856.005.177.006.005.007.176.004.833.滚丝轮与加工直径相适应后,将与钢筋相适应的对刀棒插入滚轧头中心,调整滚丝轮使之与对刀棒相接触,抽出对刀棒,拧紧螺钉,压紧齿圈,使之不得移动。 4.对于固定定位盘的设备根据所加工钢筋直径,调换与加工直径相适应的定位盘(定位盘上打印有加工直径)。对于可调整定位盘的设备按定位盘刻度调整到相应的刻度,当剥肋刀磨损时还需要进行微调。 5.根据所加工钢筋规格,调整剥肋行程档块的位置,***剥肋长度达到要求值。剥肋长度与钢筋规格的关系见表三:钢筋规格φ16φ18φ20φ22φ25φ28φ32φ36φ40剥肋长度+20262931343639465154 6.根据所加工钢筋规格,调整行程开关压块的位置,***滚轧螺纹有效长度达到要求值,螺纹有效长度与钢筋规格的关系见表四:钢筋规格φ16φ18φ20φ22φ25φ28φ32φ36φ40螺纹有效长度+20262931343639465154(四)工件装夹将待加工的钢筋装卡在定心钳口上,伸出长度应与起始位置的滚轧头剥刀片端面对齐,然后扳动手柄夹紧。(五)操作过程 1.接通电源,打开水阀门,按下正转起动按钮,即可转动进给手柄,向工件方向进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,转动手柄继续进给,即可实现滚轧螺纹,当滚丝轮与钢筋接触时一定要用力,并使主轴旋转一周。轴向进给一个螺距长度,当进给到一定程度后,即可实现自动进给,直到整个滚轧过程完成后自动停车,按下反转起动按钮,即可实现自动退刀。 2.当自动退刀结束后顺时针转动进给手柄,将滚轧头退回到初始位置,此时剥肋刀自动复位。卸下加工完成的工件即可。 3.用环规检查螺纹长度,误差在范围内为合格;同时用螺纹通止规检查丝头尺寸,通规能旋入,止规不能旋入或不能完全旋入为合格。 4.滚轧反丝时,先将滚轧头中的滚丝轮任意两个互换位置;再将行程开关压块前后互换位置,并***行程不变。 5.滚轧反丝时,按下正转起动按钮,转动进给手柄向工件方向进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,停止进给,此时按下停止按钮停车后,按下反转按钮,滚轧头反向旋转,操纵手柄继续进给,即可滚轧反扣螺纹,当滚丝轮与钢筋接触时,一定要用力,并使主轴转一周,轴向进给一个螺距长度,当进给到一定程度后,即可实现自动进给,直到整个滚轧过程完成后自动停车。按下正转起动按钮,即可实现自动退刀。(六)重磨与更换 1.剥肋刀切削一定数量钢筋,刀刃会变钝,此时应将剥肋刀拆下,将的前刃面磨去0.2-0.3mm(严禁磨刀刃顶面),安装后即可重新使用。 2.剥肋刀刃口崩裂不能正常切削时,可更换新刀片。 3.滚丝轮滚轧一定数量的丝头后,因磨损牙形损坏,不能滚轧出合格丝头时,应该及时更换新滚丝轮。 4.在更换新的滚丝轮时,调整螺距的垫圈必须安装正确,否则不能正常工作。六.使用注意事项 1.液体必须使用水溶性化液,严禁使用油性液,更不可用普通润滑油代替。 2.没有液时严禁滚轧加工螺纹。 3.待加工的钢筋端部应平整,必须用齿锯下料。且在端部500mm长度范围内应圆直,不允许弯曲,更不允许将气割或切断机下料的端头直接加工。 4.在初始切削时进给应均匀,切勿猛进,以防刀刃崩裂。 5.滑道及滑块应定期清理并涂油。 6.铁屑应及时清理干净。 7.液体箱半月清理一次。 8.减速器应定期加油,保持规定油位。 9.滚压机应定期进行保养。 10.机的机壳必须可靠接地后再使用。

HGS-40B型钢筋直螺纹滚丝机。主要用于建筑工程带肋钢滚轧直螺纹丝头,是实现钢筋连接的关键设备。可加工直径16-40mm的HRB335和HRB400带肋钢筋。 二.特点 HGS-40型钢筋直螺纹滚丝机,可一次装夹完成从剥肋到滚轧螺纹的加工过程
一.用途HGS-40型钢筋直螺纹滚压机。主要用于建筑工程带肋钢滚轧直螺纹丝头,是实现钢筋连接的关键设备。可加工直径16-40mm的HRB335和HRB400带肋钢筋。二.特点 HGS-40型钢筋直螺纹滚压机,可一次装夹完成从剥肋到滚轧螺纹的加工过程。加工螺纹的牙形饱满,尺寸精度高,机械强度高。既可加工正扣螺纹,也可加工反扣螺纹。 本机操作简单、结构紧凑、工作可靠,具有独特的自动开合机构。可加工直径范围为16-40mm的HRB335和HRB400钢筋。三.结构 HGS-40型钢筋直螺纹滚压机,由机架、夹紧钳、导轨、滑板、摆线针轮减速机、剥肋滚轧头、进给机构、自动开合机构、行程限位机构、系统、电器控制箱、控制系统等部分组成。四.主要技术参数 1.加工钢筋直径范围:φ16-φ40mm 2.主电机功率:4.0 KW 3.配用电源:三相380V 50Hz 4.主轴转速:40-62r/min 5.加工长度:80mm 6.重量:560kg五.使用方法(一)加工前的准备 1.按要求接好电源线和接地线,接通电源。电源为三相380V 50Hz的交流电源,为***人身请使用带漏电保护功能的自动开关。 2.液箱中,加足溶性液(严禁加油性液)。(二)空车试转 1.接通电源。检查水泵工作是否正常。2.操作按钮,检查电器控制系统工作是否正常。(三)加工前的调整 1.根据所加工钢筋的直径,调换与加工直径相适应的滚丝轮。滚丝轮与加工钢筋直径的关系见表一:滚丝轮外径φ78.2φ69.4φ59加工钢筋直径16--2225--3236--40螺距2.53.03.52.调换滚丝轮的同时,调换与滚丝轮螺距相适宜的垫圈,以***螺距的正确性,螺距与垫圈厚度的关系见表二:螺距2.53.03.5垫圈5.176.006.835.006.007.004.836.007.17厚度6.856.005.177.006.005.007.176.004.833.滚丝轮与加工直径相适应后,将与钢筋相适应的对刀棒插入滚轧头中心,调整滚丝轮使之与对刀棒相接触,抽出对刀棒,拧紧螺钉,压紧齿圈,使之不得移动。 4.对于固定定位盘的设备根据所加工钢筋直径,调换与加工直径相适应的定位盘(定位盘上打印有加工直径)。对于可调整定位盘的设备按定位盘刻度调整到相应的刻度,当剥肋刀磨损时还需要进行微调。 5.根据所加工钢筋规格,调整剥肋行程档块的位置,***剥肋长度达到要求值。剥肋长度与钢筋规格的关系见表三:钢筋规格φ16φ18φ20φ22φ25φ28φ32φ36φ40剥肋长度+20262931343639465154 6.根据所加工钢筋规格,调整行程开关压块的位置,***滚轧螺纹有效长度达到要求值,螺纹有效长度与钢筋规格的关系见表四:钢筋规格φ16φ18φ20φ22φ25φ28φ32φ36φ40螺纹有效长度+20262931343639465154(四)工件装夹将待加工的钢筋装卡在定心钳口上,伸出长度应与起始位置的滚轧头剥刀片端面对齐,然后扳动手柄夹紧。(五)操作过程 1.接通电源,打开水阀门,按下正转起动按钮,即可转动进给手柄,向工件方向进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,转动手柄继续进给,即可实现滚轧螺纹,当滚丝轮与钢筋接触时一定要用力,并使主轴旋转一周。轴向进给一个螺距长度,当进给到一定程度后,即可实现自动进给,直到整个滚轧过程完成后自动停车,按下反转起动按钮,即可实现自动退刀。 2.当自动退刀结束后顺时针转动进给手柄,将滚轧头退回到初始位置,此时剥肋刀自动复位。卸下加工完成的工件即可。 3.用环规检查螺纹长度,误差在范围内为合格;同时用螺纹通止规检查丝头尺寸,通规能旋入,止规不能旋入或不能完全旋入为合格。 4.滚轧反丝时,先将滚轧头中的滚丝轮任意两个互换位置;再将行程开关压块前后互换位置,并***行程不变。 5.滚轧反丝时,按下正转起动按钮,转动进给手柄向工件方向进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,停止进给,此时按下停止按钮停车后,按下反转按钮,滚轧头反向旋转,操纵手柄继续进给,即可滚轧反扣螺纹,当滚丝轮与钢筋接触时,一定要用力,并使主轴转一周,轴向进给一个螺距长度,当进给到一定程度后,即可实现自动进给,直到整个滚轧过程完成后自动停车。按下正转起动按钮,即可实现自动退刀。(六)重磨与更换 1.剥肋刀切削一定数量钢筋,刀刃会变钝,此时应将剥肋刀拆下,将的前刃面磨去0.2-0.3mm(严禁磨刀刃顶面),安装后即可重新使用。 2.剥肋刀刃口崩裂不能正常切削时,可更换新刀片。3.滚丝轮滚轧一定数量的丝头后,因磨损牙形损坏,不能滚轧出合格丝头时,应该及时更换新滚丝轮。 4.在更换新的滚丝轮时,调整螺距的垫圈必须安装正确,否则不能正常工作 。六.使用注意事项 1.液体必须使用水溶性化液,严禁使用油性液,更不可用普通润滑油代替。 2.没有液时严禁滚轧加工螺纹。 3.待加工的钢筋端部应平整,必须用齿锯下料。且在端部500mm长度范围内应圆直,不允许弯曲,更不允许将气割或切断机下料的端头直接加工。 4.在初始切削时进给应均匀,切勿猛进,以防刀刃崩裂。 5.滑道及滑块应定期清理并涂油。 6.铁屑应及时清理干净。滚丝机常见的问题及处理方法滚不出丝或乱丝 滚压头旋转方向不正确;滚压头规格与钢筋不一致 定位套顺序不正确;滚压头顺序安装是否正确; 滚轮,定位套损坏;不启动 空开,倒顺总停于闭合;电源缺相; 热保护器起保护作用、保险烧坏; 接线脱落,变压器已烧坏。 控制线路触点是否损坏或接触。 检查停止启动按钮、有掉线松动;按钮的触点是否良好; 检查设备前面的限位触点是否良好,触点、线、保险是否损坏(变压器 进、出的保险)反车(反转) 前行程开关已坏(大约 7000 次) ;延时继电器不动作; 压块压行程开关距离不够,压块压不到位或损坏卡阻; 接线脱落;触点是否接触或损坏; 检查前面的限位触点是否不到位,闭点是否断开,开点是否闭合和时间 继电器开点是否闭合; 检验机器后面的限位,闭点是否断开,查线路的点,线是否松动、接触 、损坏、断线等;车顺丝:开机逆时针剥皮,滚丝,顺时针退丝换滚丝轮内垫片的顺序:顺时针:厚中薄,外垫片薄中厚;微调尺寸:松滚丝轮头后面六个内角螺丝(或三个外六角螺丝)后,用活动 扳手微调尺寸调丝的长短:调节双行程开关上的挡块距离调拨皮的长短:调节安装退刀轴上的四方座车反丝 (1)滚丝轮内的垫片顺序安装反了 (2) 纽扣开关拨向上 (3)开机逆时针剥皮,按按纽开关上后退按纽顺时针滚丝,后逆时针退丝。
用途HGS-40型钢筋直螺纹滚压机。主要用于建筑工程带肋钢滚轧直螺纹丝头,是实现钢筋连接的关键设备。可加工直径16-40mm的HRB335和HRB400带肋钢筋。二.特点 HGS-40型钢筋直螺纹滚压机,可一次装夹完成从剥肋到滚轧螺纹的加工过程。加工螺纹的牙形饱满,尺寸精度高,机械强度高。既可加工正扣螺纹,也可加工反扣螺纹。 本机操作简单、结构紧凑、工作可靠,具有独特的自动开合机构。可加工直径范围为16-40mm的HRB335和HRB400钢筋。三.结构 HGS-40型钢筋直螺纹滚压机,由机架、夹紧钳、导轨、滑板、摆线针轮减速机、剥肋滚轧头、进给机构、自动开合机构、行程限位机构、系统、电器控制箱、控制系统等部分组成。四.主要技术参数 1.加工钢筋直径范围:φ16-φ40mm 2.主电机功率:4.0 KW 3.配用电源:三相380V 50Hz 4.主轴转速:40-62r/min 5.加工长度:80mm 6.重量:560kg五.使用方法 (一)加工前的准备 1.按要求接好电源线和接地线,接通电源。电源为三相380V 50Hz的交流电源,为***人身请使用带漏电保护功能的自动开关。 2.液箱中,加足溶性液(严禁加油性液)。 (二)空车试转 1.接通电源。检查水泵工作是否正常。 2.操作按钮,检查电器控制系统工作是否正常。(三)加工前的调整 1.根据所加工钢筋的直径,调换与加工直径相适应的滚丝轮。滚丝轮与加工钢筋直径的关系见表一:滚丝轮外径φ78.2φ69.4φ59加工钢筋直径16--2225--3236--40螺距2.53.03.52.调换滚丝轮的同时,调换与滚丝轮螺距相适宜的垫圈,以***螺距的正确性,螺距与垫圈厚度的关系见表二:螺距2.53.03.5垫圈5.176.006.835.006.007.004.836.007.17厚度6.856.005.177.006.005.007.176.004.833.滚丝轮与加工直径相适应后,将与钢筋相适应的对刀棒插入滚轧头中心,调整滚丝轮使之与对刀棒相接触,抽出对刀棒,拧紧螺钉,压紧齿圈,使之不得移动。 4.对于固定定位盘的设备根据所加工钢筋直径,调换与加工直径相适应的定位盘(定位盘上打印有加工直径)。对于可调整定位盘的设备按定位盘刻度调整到相应的刻度,当剥肋刀磨损时还需要进行微调。 5.根据所加工钢筋规格,调整剥肋行程档块的位置,***剥肋长度达到要求值。剥肋长度与钢筋规格的关系见表三:钢筋规格φ16φ18φ20φ22φ25φ28φ32φ36φ40剥肋长度+20262931343639465154 6.根据所加工钢筋规格,调整行程开关压块的位置,***滚轧螺纹有效长度达到要求值,螺纹有效长度与钢筋规格的关系见表四:钢筋规格φ16φ18φ20φ22φ25φ28φ32φ36φ40螺纹有效长度+20262931343639465154(四)工件装夹 将待加工的钢筋装卡在定心钳口上,伸出长度应与起始位置的滚轧头剥刀片端面对齐,然后扳动手柄夹紧。(五)操作过程 1.接通电源,打开水阀门,按下正转起动按钮,即可转动进给手柄,向工件方向进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,转动手柄继续进给,即可实现滚轧螺纹,当滚丝轮与钢筋接触时一定要用力,并使主轴旋转一周。轴向进给一个螺距长度,当进给到一定程度后,即可实现自动进给,直到整个滚轧过程完成后自动停车,按下反转起动按钮,即可实现自?说丁? 2.当自动退刀结束后顺时针转动进给手柄,将滚轧头退回到初始位置,此时剥肋刀自动复位。卸下加工完成的工件即可。 3.用环规检查螺纹长度,误差在范围内为合格;同时用螺纹通止规检查丝头尺寸,通规能旋入,止规不能旋入或不能完全旋入为合格。 4.滚轧反丝时,先将滚轧头中的滚丝轮任意两个互换位置;再将行程开关压块前后互换位置,并***行程不变。 5.滚轧反丝时,按下正转起动按钮,转动进给手柄向工件方向进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,停止进给,此时按下停止按钮停车后,按下反转按钮,滚轧头反向旋转,操纵手柄继续进给,即可滚轧反扣螺纹,当滚丝轮与钢筋接触时,一定要用力,并使主轴转一周,轴向进给一个螺距长度,当进给到一定程度后,即可实现自动进给,直到整个滚轧过程完成后自动停车。按下正转起动按钮,即可实现自动退刀。 (六)重磨与更换 1.剥肋刀切削一定数量钢筋,刀刃会变钝,此时应将剥肋刀拆下,将的前刃面磨去0.2-0.3mm(严禁磨刀刃顶面),安装后即可重新使用。 2.剥肋刀刃口崩裂不能正常切削时,可更换新刀片。 3.滚丝轮滚轧一定数量的丝头后,因磨损牙形损坏,不能滚轧出合格丝头时,应该及时更换新滚丝轮。 4.在更换新的滚丝轮时,调整螺距的垫圈必须安装正确,否则不能正常工作 。六.使用注意事项 1.液体必须使用水溶性化液,严禁使用油性液,更不可用普通润滑油代替。 2.没有液时严禁滚轧加工螺纹。 3.待加工的钢筋端部应平整,必须用齿锯下料。且在端部500mm长度范围内应圆直,不允许弯曲,更不允许将气割或切断机下料的端头直接加工。 4.在初始切削时进给应均匀,切勿猛进,以防刀刃崩裂。 5.滑道?盎橛Χㄆ谇謇聿⑼坑汀? 6.铁屑应及时清理干净。 7.液体箱半月清理一次。 8.减速器应定期加油,保持规定油位。 9.滚压机应定期进行保养。 10.机的机壳必须可靠接地后再使用
型号:40详情类型套丝机型号HGS-4C主电机功率4.0(kw)主轴转速范围40-62r/min(rpm)动力类型液压自动化程度手动控制形式人工布局形式立式产品类型全新是否库存否电机和减速机均采用国贸品牌,一个机头比普通滚丝机重20公斤。平板皆为刨平的,。该机主要用于建筑工程带肋钢筋的直螺纹丝头加工,是实现钢筋直螺纹连接工艺的关键设备。本机主要特点◆设计合理,使用维护方便,更换仅需5钟。◆采用自动开合结构,钢筋一次装夹,30秒完成丝头加工。效***。◆采用滚丝轮冷轧工艺,钢筋丝头加工“模具化”精度高,合格率100%。◆不切削钢筋母材,丝头强度高于母材强度。◆适用范围广,可加工φ16-φ40mm的HRB335和HRB400带肋钢筋。◆ 采用45号优质钢材,特殊制造工艺,尺寸精度高,质量可靠。◆经省建筑工程质量监督检验中心检测,达到JGJl07—96中的接头标准。◆ 标准型、正反丝扣型、异径型三大系列,五十二个品种,能满足建筑结构中横向、竖向、斜向等任何部位的同径、异径及可调长度和方向的钢筋连接需求。用途 HGS-40型钢筋直螺纹滚压机。主要用于建筑工程带肋钢滚轧直螺纹丝头,是实现钢筋连接的关键设备。可加工直径16-40mm的HRB335和HRB400带肋钢筋。二.特点 HGS-40型钢筋直螺纹滚压机,可一次装夹完成从剥肋到滚轧螺纹的加工过程。加工螺纹的牙形饱满,尺寸精度高,机械强度高。既可加工正扣螺纹,也可加工反扣螺纹。 本机操作简单、结构紧凑、工作可靠,具有独特的自动开合机构。可加工直径范围为16-40mm的HRB335和HRB400钢筋。三.结构 HGS-40型钢筋直螺纹滚压机,由机架、夹紧钳、导轨、滑板、摆线针轮减速机、剥肋滚轧头、进给机构、自动开合机构、行程限位机构、系统、电器控制箱、控制系统等部分组成。四.主要技术参数 1.加工钢筋直径范围:φ16-φ40mm 2.主电机功率:4.0 KW 3.配用电源:三相380V 50Hz 4.主轴转速:40-62r/min 5.加工长度:80mm 6.重量:560kg五.使用方法 (一)加工前的准备 1.按要求接好电源线和接地线,接通电源。电源为三相380V 50Hz的交流电源,为***人身请使用带漏电保护功能的自动开关。 2.液箱中,加足溶性液(严禁加油性液)。 (二)空车试转 1.接通电源。检查水泵工作是否正常。 2.操作按钮,检查电器控制系统工作是否正常。(三)加工前的调整 1.根据所加工钢筋的直径,调换与加工直径相适应的滚丝轮。滚丝轮与加工钢筋直径的关系见表一:滚丝轮外径φ78.2φ69.4φ59加工钢筋直径16--2225--3236--40螺距2.53.03.52.调换滚丝轮的同时,调换与滚丝轮螺距相适宜的垫圈,以***螺距的正确性,螺距与垫圈厚度的关系见表二:螺距2.53.03.5垫圈5.176.006.835.006.007.004.836.007.17厚度6.856.005.177.006.005.007.176.004.833.滚丝轮与加工直径相适应后,将与钢筋相适应的对刀棒插入滚轧头中心,调整滚丝轮使之与对刀棒相接触,抽出对刀棒,拧紧螺钉,压紧齿圈,使之不得移动。 4.对于固定定位盘的设备根据所加工钢筋直径,调换与加工直径相适应的定位盘(定位盘上打印有加工直径)。对于可调整定位盘的设备按定位盘刻度调整到相应的刻度,当剥肋刀磨损时还需要进行微调。 5.根据所加工钢筋规格,调整剥肋行程档块的位置,***剥肋长度达到要求值。剥肋长度与钢筋规格的关系见表三:钢筋规格φ16φ18φ20φ22φ25φ28φ32φ36φ40剥肋长度+20262931343639465154 6.根据所加工钢筋规格,调整行程开关压块的位置,***滚轧螺纹有效长度达到要求值,螺纹有效长度与钢筋规格的关系见表四:钢筋规格φ16φ18φ20φ22φ25φ28φ32φ36φ40螺纹有效长度+20262931343639465154(四)工件装夹 将待加工的钢筋装卡在定心钳口上,伸出长度应与起始位置的滚轧头剥刀片端面对齐,然后扳动手柄夹紧。(五)操作过程 1.接通电源,打开水阀门,按下正转起动按钮,即可转动进给手柄,向工件方向进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,转动手柄继续进给,即可实现滚轧螺纹,当滚丝轮与钢筋接触时一定要用力,并使主轴旋转一周。轴向进给一个螺距长度,当进给到一定程度后,即可实现自动进给,直到整个滚轧过程完成后自动停车,按下反转起动按钮,即可实现自动退刀。 2.当自动退刀结束后顺时针转动进给手柄,将滚轧头退回到初始位置,此时剥肋刀自动复位。卸下加工完成的工件即可。 3.用环规检查螺纹长度,误差在范围内为合格;同时用螺纹通止规检查丝头尺寸,通规能旋入,止规不能旋入或不能完全旋入为合格。 4.滚轧反丝时,先将滚轧头中的滚丝轮任意两个互换位置;再将行程开关压块前后互换位置,并***行程不变。 5.滚轧反丝时,按下正转起动按钮,转动进给手柄向工件方向进给实现切削,当剥肋长度达到要求时,剥肋刀自动张开,停止进给,此时按下停止按钮停车后,按下反转按钮,滚轧头反向旋转,操纵手柄继续进给,即可滚轧反扣螺纹,当滚丝轮与钢筋接触时,一定要用力,并使主轴转一周,轴向进给一个螺距长度,当进给到一定程度后,即可实现自动进给,直到整个滚轧过程完成后自动停车。按下正转起动按钮,即可实现自动退刀。 (六)重磨与更换 1.剥肋刀切削一定数量钢筋,刀刃会变钝,此时应将剥肋刀拆下,将的前刃面磨去0.2-0.3mm(严禁磨刀刃顶面),安装后即可重新使用。 2.剥肋刀刃口崩裂不能正常切削时,可更换新刀片。 3.滚丝轮滚轧一定数量的丝头后,因磨损牙形损坏,不能滚轧出合格丝头时,应该及时更换新滚丝轮。 4.在更换新的滚丝轮时,调整螺距的垫圈必须安装正确,否则不能正常工作 。六.使用注意事项 1.液体必须使用水溶性化液,严禁使用油性液,更不可用普通润滑油代替。 2.没有液时严禁滚轧加工螺纹。 3.待加工的钢筋端部应平整,必须用齿锯下料。且在端部500mm长度范围内应圆直,不允许弯曲,更不允许将气割或切断机下料的端头直接加工。 4.在初始切削时进给应均匀,切勿猛进,以防刀刃崩裂。 5.滑道及滑块应定期清理并涂油。 6.铁屑应及时清理干净。 7.液体箱半月清理一次。 8.减速器应定期加油,保持规定油位。 9.滚压机应定期进行保养。 10.机的机壳必须可靠接地后再使用
供应商信息

河北润创科技开发有限公司 进入首页
河北润创科技开发有限公司是一家致力于仪器仪表设备的大型企业,解决您东拼西凑的烦恼,为您打造一站式采购平台, 更可靠,更实惠,更安全,更放心。 我们拥有强大的科研研发人员,及***售后服务体系。奉行“诚信、务实、***、创新”的企业信念,在客户中树立了 良好的***,迎得了许多的赞誉。 我厂专业生产;拥有100多名的售后服务队伍,***售后***,***每个客户问题及时反馈和处理;本厂常年保存充足 的产品备件,满足用户随时的维护和维修需求。 我厂生产的各种产品具有铸造,加工、组装,一次性完成的能力,***每台出厂产品的质量,拥有大型机加车间、机加设 备及配套的相关技术工人,可根据用户的需要,为用户设计各种专用设备,可以满足,建筑,铁道,水电,交通,矿山等单位 不同工程实际情况;除此外,我厂拥有一支具备专业能力的队伍,可以对外承揽技术咨询服务。 我们竭诚欢迎全国各界朋友、专家和领导来我厂洽谈业务,光临指导。我们将以的产品,的服务,十分的诚意和 热情,的信誉及对用户高度负责的精神,完成每一件产品,每一道工序。
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 1000.00万人民币 |
| 公司注册地址 | 河北省邢台市桥东区泉南大街以北三义庙以东紫晶天域观邸2号楼1单元1901、1902、1903号 | 统一社会信用代码 | 91130502MA07L9GH34 |
| 登记机关 | 邢台市桥东区工商行政管理局 | 法定代表人 | 刘南南 |
| 公司成立日期 | 2015-11-24 | 营业期限 | 2015-11-24至2045-11-23 |
| 经营范围 | 机械工程研究服务,机械设备技术开发、技术转让、技术咨询、技术推广服务,机械设备及配件、通讯终端设备、计算机、软件及辅助设备、办公设备、电子产品、建材、专用设备、电气设备、劳动防护用品、其他化工产品(不含危险化学品)、五金产品、仪器仪表销售,贸易经纪与代理,自营和代理各类商品的进出口业务,软件开发,机械设备、电气设备、专用设备、仪器仪表修理(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
产品推荐
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
河北润创科技开发有限公司
-
身份验证
- 营业执照已上传
- 手机已验证
-
经营模式
生产加工
-
注册资本
1000.00万人民币
-
企业类型
有限责任公司
- 主营产品
-
公司地址
河北 邢台 襄都区 泉南大街唐宁10号
推荐产品
-
面议
-
面议
-
面议
-
面议
本页信息为河北润创科技开发有限公司为您提供的"张掖直螺纹滚丝机工程套丝机 HGS-40B直螺纹滚丝机/工程套丝机代理"产品信息,如您想了解更多关于"张掖直螺纹滚丝机工程套丝机 HGS-40B直螺纹滚丝机/工程套丝机代理"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
